| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Благодаря конструктивным особенностям семейство фрез Iscar HELIDO UPFEED очень эффективно в черновой обработке с большой скоростью подачи и высок88 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.86 |
|||||
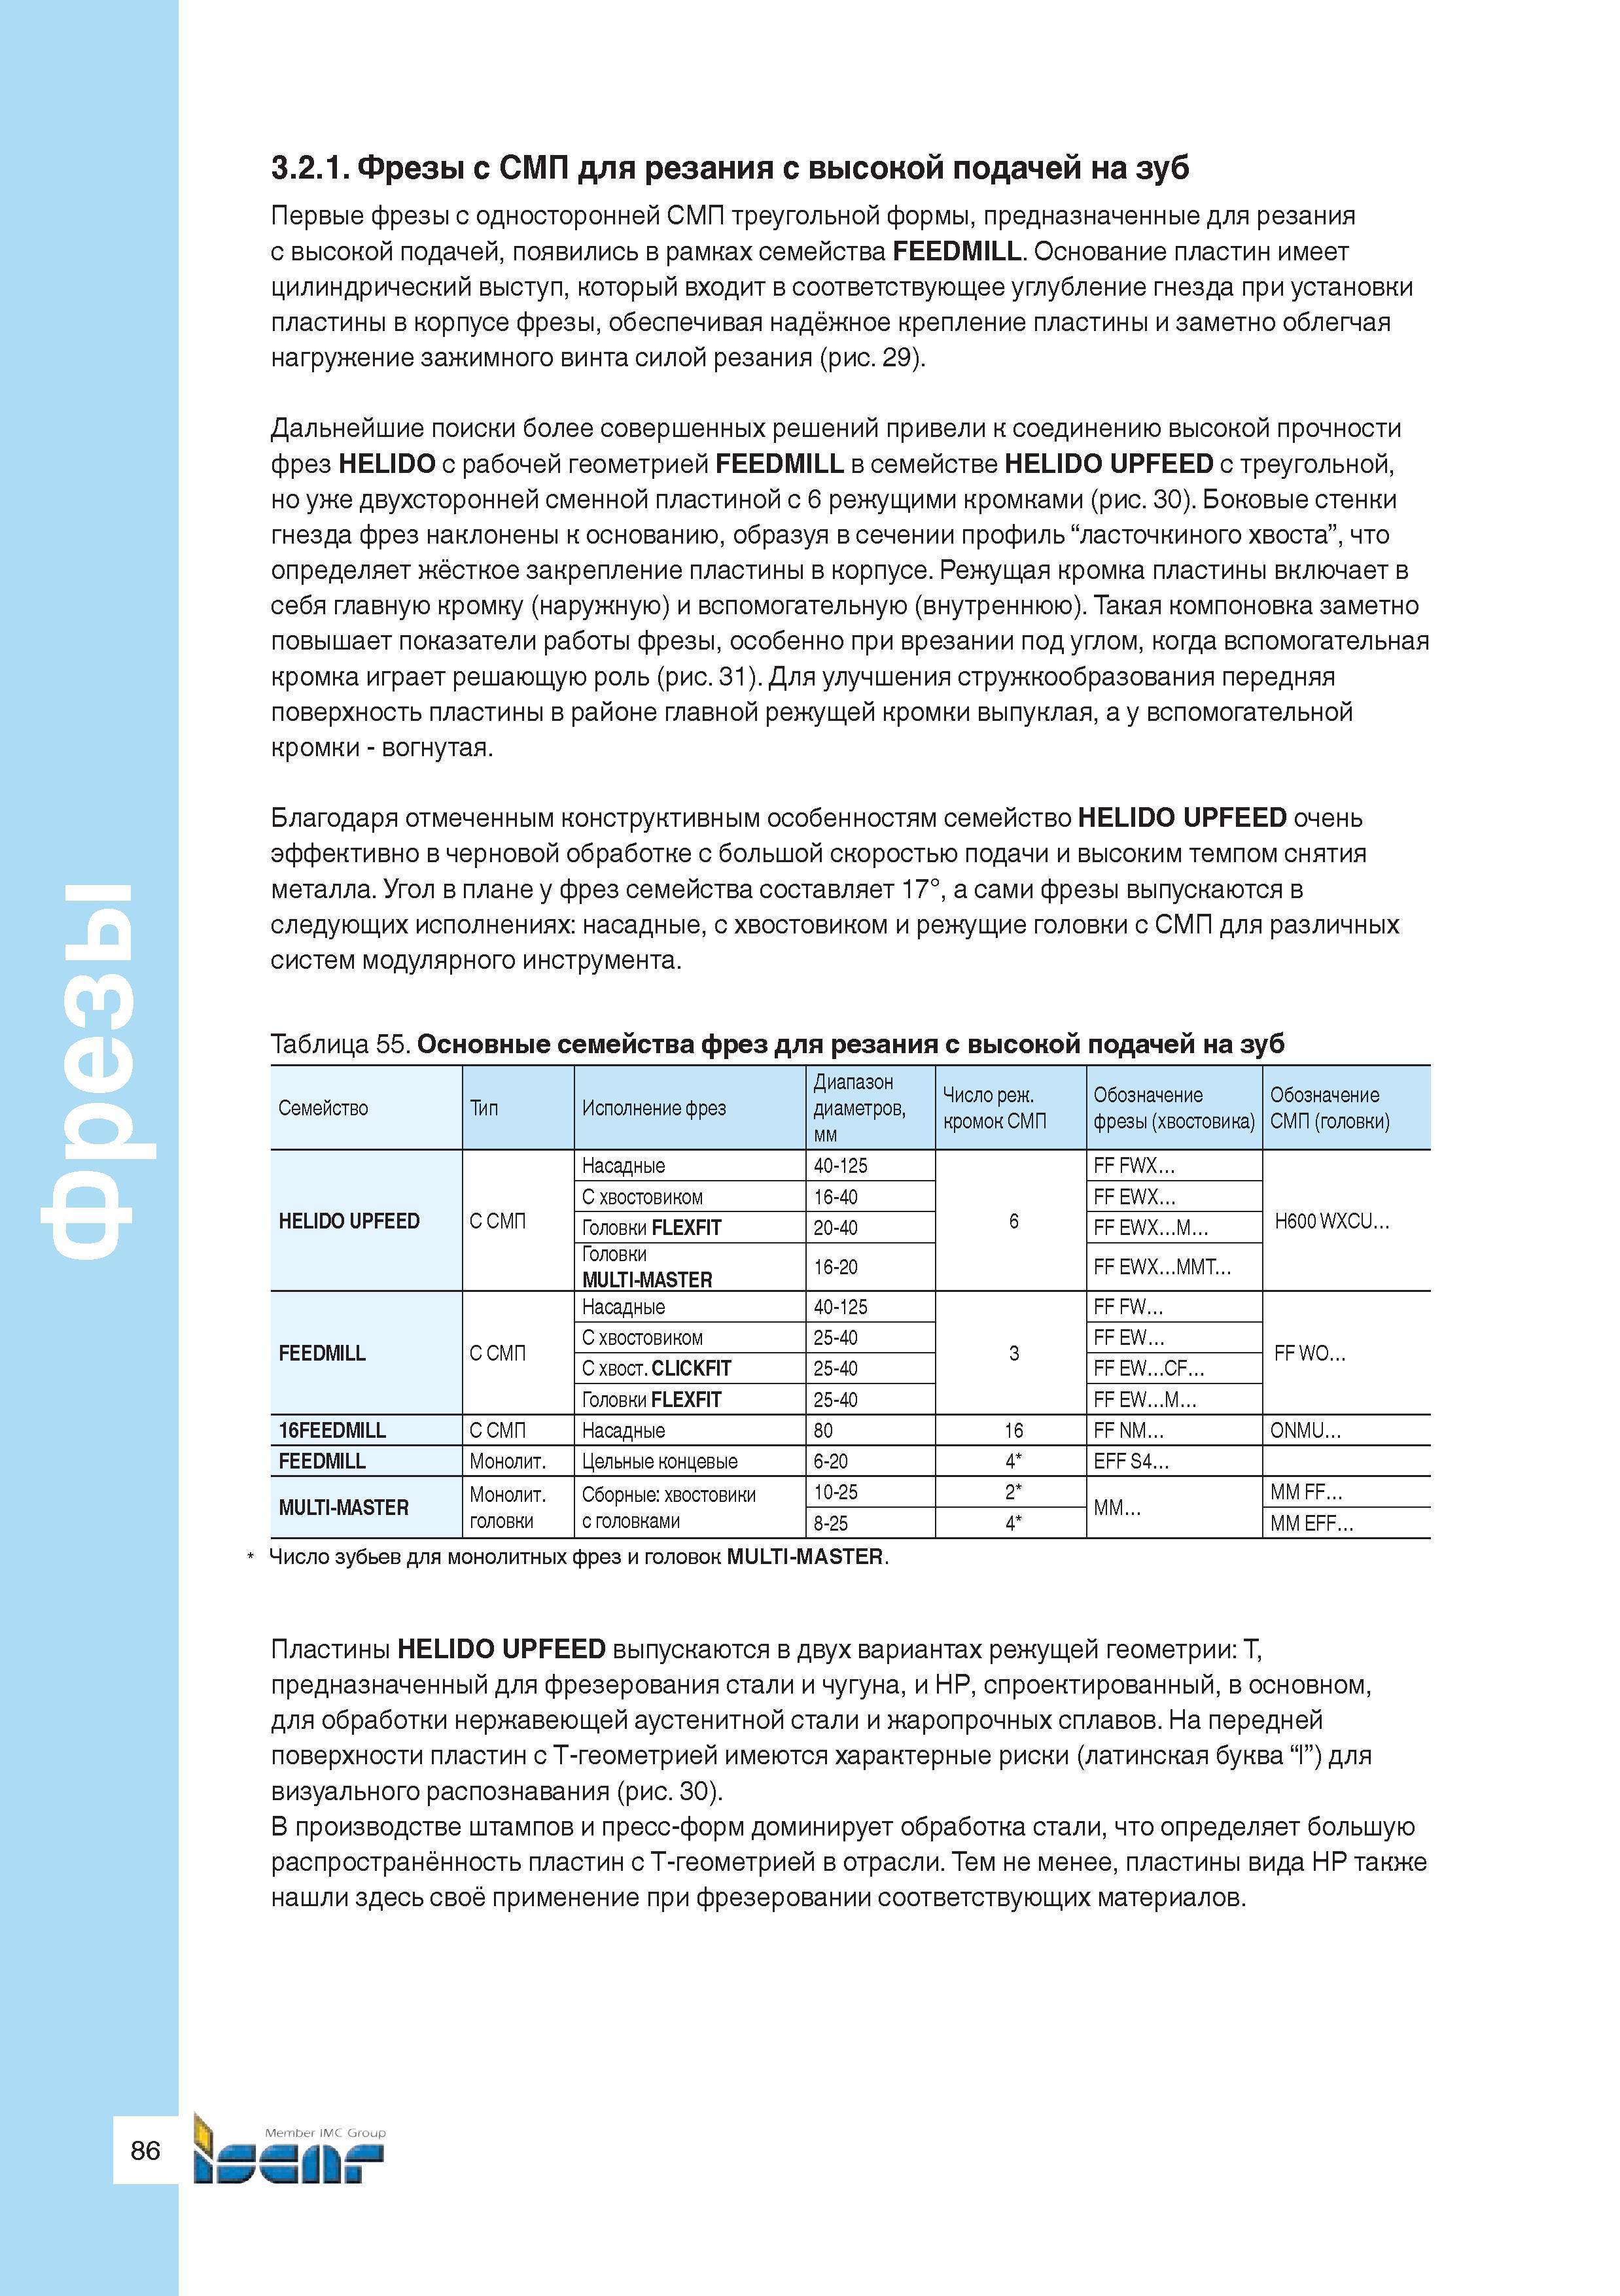
Благодаря конструктивным особенностям семейство фрез Iscar HELIDO UPFEED очень эффективно в черновой обработке с большой скоростью подачи и высок Благодаря конструктивным особенностям семейство фрез Iscar HELIDO UPFEED очень эффективно в черновой обработке с большой скоростью подачи и высоким темпом снятия металла. Угол в плане у фрез семейства составляет 17°, а сами фрезы выпускаются в следующих исполнениях насадные, с хвостовиком и режущие головки с СМП для различных систем модулярного инструмента. Таблица 55. Основные семейства фрез для резания с высокой подачей на зуб Семейство Тип Исполнение фрез Диапазон диаметров, мм Число реж. кромок СМП Обозначение фрезы (хвостовика) Обозначение СМП (головки) HELIDO UPFEED С СМП Насадные 40-125 6 FF FWX H600 WXCU С хвостовиком 16-40 FF EWX Головки FLEXFIT 20-40 FF EWX M Головки MULTI-MASTER 16-20 FF EWX MMT FEEDMILL С СМП Насадные 40-125 3 FF FW FF WO С хвостовиком 25-40 FF EW С хвост. CLICKFIT 25-40 FF EW CF Головки FLEXFIT 25-40 FF EW M 16FEEDMILL С СМП Насадные 80 16 FF NM ONMU FEEDMILL Монолит. Цельные концевые 6-20 4 EFF S4 MULTI-MASTER Монолит. головки Сборные хвостовики с головками 10-25 2 MM MM FF 8-25 4 MM EFF Число зубьев для монолитных фрез и головок MULTI-MASTER. Пластины HELIDO UPFEED выпускаются в двух вариантах режущей геометрии Т, предназначенный для фрезерования стали и чугуна, и НР, спроектированный, в основном, для обработки нержавеющей аустенитной стали и жаропрочных сплавов. На передней поверхности пластин с Т-геометрией имеются характерные риски (латинская буква “I”) для визуального распознавания (рис. 30). В производстве штампов и пресс-форм доминирует обработка стали, что определяет большую распространённость пластин с Т-геометрией в отрасли. Тем не менее, пластины вида НР также нашли здесь своё применение при фрезеровании соответствующих материалов. Фрезы 3.2.1. Фрезы с СМП для резания с высокой подачей на зуб Первые фрезы с односторонней СМП треугольной формы, предназначенные для резания с высокой подачей, появились в рамках семейства FEEDMILL. Основание пластин имеет цилиндрический выступ, который входит в соответствующее углубление гнезда при установки пластины в корпусе фрезы, обеспечивая надёжное крепление пластины и заметно облегчая нагружение зажимного винта силой резания (рис. 29). Дальнейшие поиски более совершенных решений привели к соединению высокой прочности фрез HELIDO с рабочей геометрией FEEDMILL в семействе HELIDO UPFEED с треугольной, но уже двухсторонней сменной пластиной с 6 режущими кромками (рис. 30). Боковые стенки гнезда фрез наклонены к основанию, образуя в сечении профиль “ласточкиного хвоста”, что определяет жёсткое закрепление пластины в корпусе. Режущая кромка пластины включает в себя главную кромку (наружную) и вспомогательную (внутреннюю). Такая компоновка заметно повышает показатели работы фрезы, особенно при врезании под углом, когда вспомогательная кромка играет решающую роль (рис. 31). Для улучшения стружкообразования передняя поверхность пластины в районе главной режущей кромки выпуклая, а у вспомогательной кромки - вогнутая. |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
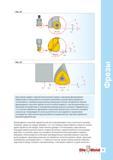 85 Фрезерную механическую обработку с высокой подачей на зуб часто рассматривают лишь в контексте черновых операций, однако не следует забывать, что | 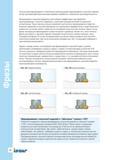 86 А можно ли применять технику фрезерования с высокой подачей на обычных станках с числовым программным управлением с частотой вращения шпинделя 60 | 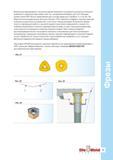 87 Развитие многокоординатных заточных станков с ЧПУ позволило создавать сложные режущие геометрии в различных инструментах В результате форма пласт | 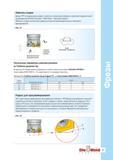 89 Радиус режущей кромки фрезерной пластины для ЧПУ-программирования При подготовке управляющих программ для станков с ЧПУ фрезы для резания с высок | 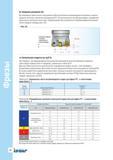 90 Высокопроизводительная фрезерная обработка Во избежание избыточного нагружения зуба настоятельно рекомендуется назначать ширину резания не более, | 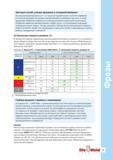 91 Если Ваш металлорежущий станок обладает достаточной мощностью главного привода и заготовка надёжно закреплена на столе станка смело работайте с м |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
