| Обновлено 2020-04-17 05:52:05 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) |
|||||
|
192 Каталог SANDVIK COROMANT 2016 Металлорежущий инструмент для обработки глубоких отверстий Стр.190 |
|||||
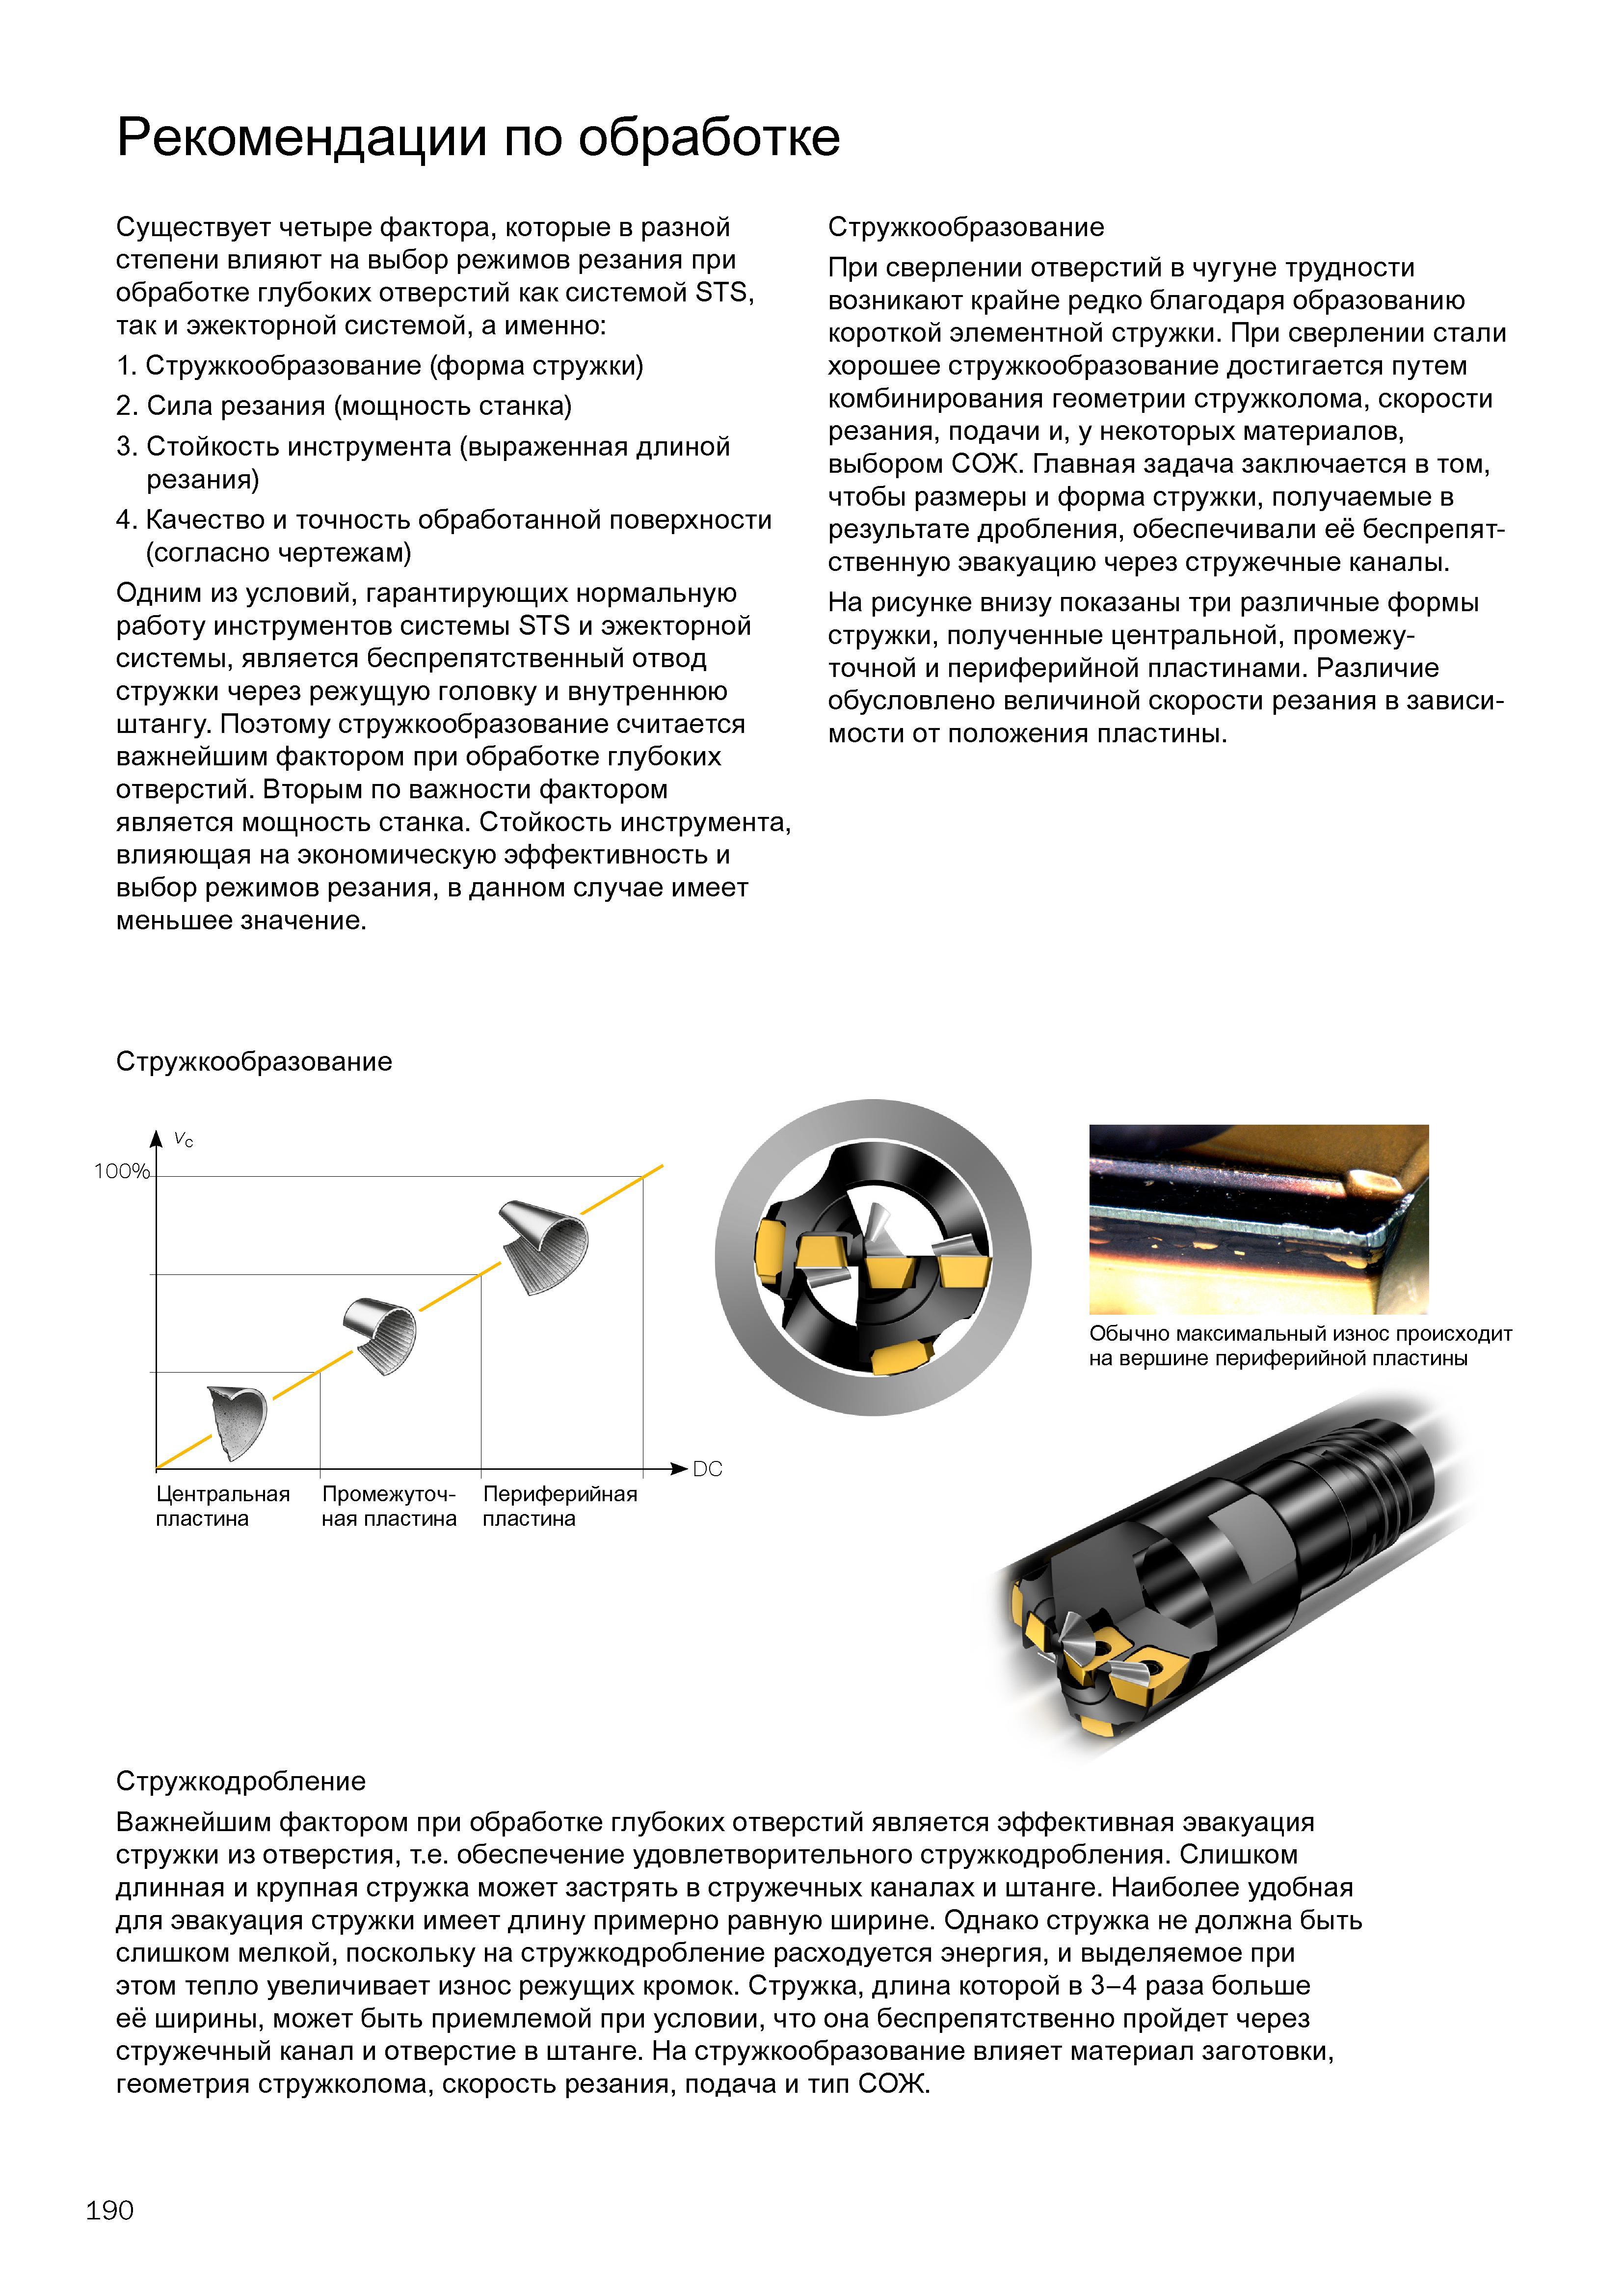
Существует четыре фактора, которые в разной степени влияют на выбор режимов резания при обработке глубоких отверстий как системой STS, так иСуществует четыре фактора, которые в разной степени влияют на выбор режимов резания при обработке глубоких отверстий как системой STS, так и эжекторной системой, а именно 1. Стружкообразование (форма стружки) 2. Сила резания (мощность станка) 3. Стойкость инструмента (выраженная длиной резания) 4. Качество и точность обработанной поверхности (согласно чертежам) Одним из условий, гарантирующих нормальную работу инструментов системы STS и эжекторной системы, является беспрепятственный отвод стружки через режущую головку и внутреннюю штангу. Поэтому стружкообразование считается важнейшим фактором при обработке глубоких отверстий. Вторым по важности фактором является мощность станка. Стойкость инструмента, влияющая на экономическую эффективность и выбор режимов резания, в данном случае имеет меньшее значение. Стружкообразование При сверлении отверстий в чугуне трудности возникают крайне редко благодаря образованию короткой элементной стружки. При сверлении стали хорошее стружкообразование достигается путем комбинирования геометрии стружколома, скорости резания, подачи и, у некоторых материалов, выбором СОЖ. Главная задача заключается в том, чтобы размеры и форма стружки, получаемые в результате дробления, обеспечивали её беспрепятственную эвакуацию через стружечные каналы. На рисунке внизу показаны три различные формы стружки, полученные центральной, промежуточной и периферийной пластинами. Различие обусловлено величиной скорости резания в зависимости от положения пластины. Стружкообразование Стружкодробление Важнейшим фактором при обработке глубоких отверстий является эффективная эвакуация стружки из отверстия, т . обеспечение удовлетворительного стружкодробления. Слишком длинная и крупная стружка может застрять в стружечных каналах и штанге. Наиболее удобная для эвакуация стружки имеет длину примерно равную ширине. Однако стружка не должна быть слишком мелкой, поскольку на стружкодробление расходуется энергия, и выделяемое при этом тепло увеличивает износ режущих кромок. Стружка, длина которой в 3-4 раза больше её ширины, может быть приемлемой при условии, что она беспрепятственно пройдет через стружечный канал и отверстие в штанге. На стружкообразование влияет материал заготовки, геометрия стружколома, скорость резания, подача и тип СОЖ. 190 Рекомендации по обработке |
|||||
См.также / See also : |
|||||
Металлообработка Учебники и справочники / Metal Cutting Technology Technical Guide |
Особенности сверления металла / Drill a hole in metal |
||||
Токарная обработка металла / Basics of metal turning |
Фрезерование на фрезерном станке / Basics of milling |
||||
Нарезание резьбы метчиками / Tapping |
Развертывание отверстий и развертки по металлу / Reaming and reamer cutting tool |
||||
Расточка на токарном станке / Boring on a lathe |
Растачивание отверстий на расточном станке / Boring on a boring machine |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) | |||||
| |
 189 Для отделения стружки и мелких частиц от СОЖ необходим фильтр Как правило, объем резервуара для СОЖ должен быть в 10 раз больше производител |  190 |  191 Масляные эмульсии представляют собой дисперсные частицы масла в воде и сочетают смазывающие свойства масла с теплопроводностью воды В состав |  193 При определении режимов резания для некоторых обрабатываемых материалов трудно поддающихся мехобработке износ инструмента имеет решающее зна |  194 |  195 При глубоком сверлении отверстий в металле на режущих сверлильных головках Sandvik Coromant используются опорно-направляющие пластины не тол |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
