| Обновлено 2020-04-17 05:52:35 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) |
|||||
Сверление глубоких отверстий специальными ружейными сверлами Особенности технологического процесса и применения металлорежущего инструмента187 Каталог SANDVIK COROMANT 2016 Металлорежущий инструмент для обработки глубоких отверстий Стр.185 |
|||||
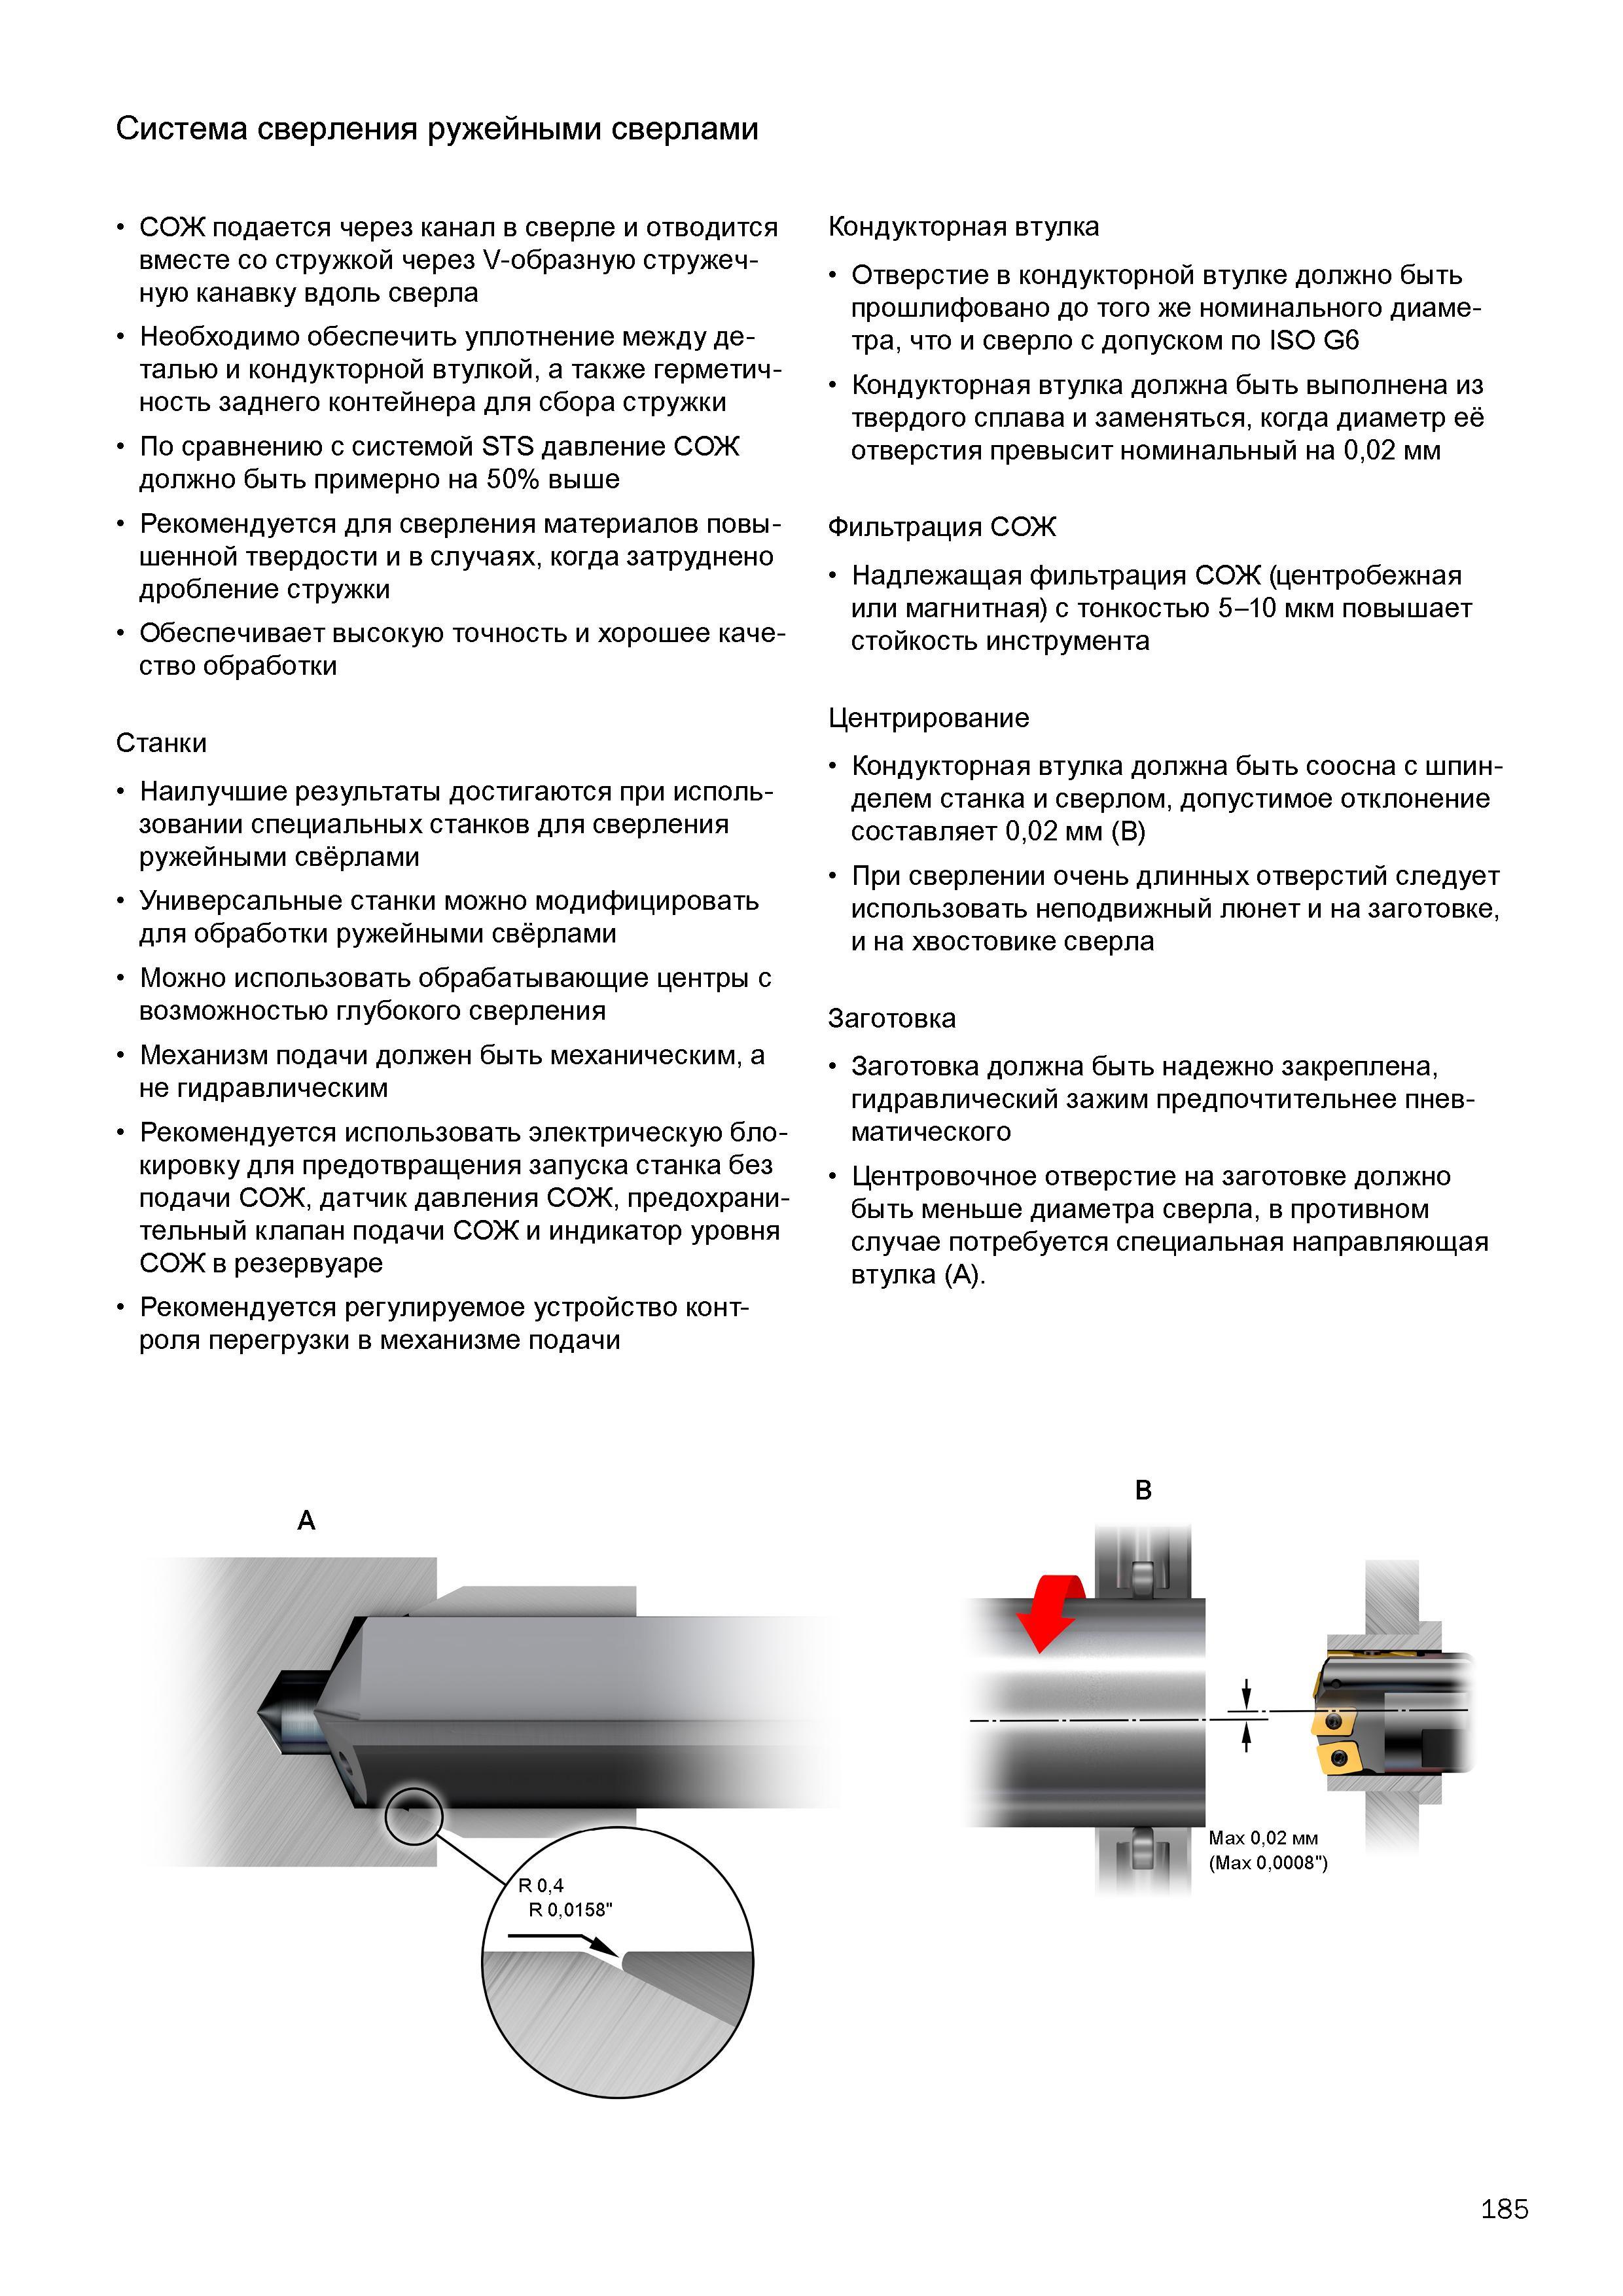
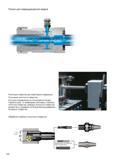
Сверление глубоких отверстий специальными ружейными сверлами Особенности технологического процесса и применения металлорежущего инструмента Сверление глубоких отверстий специальными ружейными сверлами Особенности технологического процесса и применения металлорежущего инструмента СОЖ подается через канал в сверле и отводится вместе со стружкой через V-образную стружечную канавку вдоль сверла Необходимо обеспечить уплотнение между деталью и кондукторной втулкой, а также герметичность заднего контейнера для сбора стружки По сравнению с системой STS давление СОЖ должно быть примерно на 50% выше Рекомендуется для сверления материалов повышенной твердости и в случаях, когда затруднено дробление стружки Обеспечивает высокую точность и хорошее качество обработки Станки Наилучшие результаты достигаются при использовании специальных станков для сверления ружейными свёрлами Универсальные станки можно модифицировать для обработки ружейными свёрлами Можно использовать обрабатывающие центры с возможностью глубокого сверления Механизм подачи должен быть механическим, а не гидравлическим Рекомендуется использовать электрическую блокировку для предотвращения запуска станка без подачи СОЖ, датчик давления СОЖ, предохранительный клапан подачи СОЖ и индикатор уровня СОЖ в резервуаре Рекомендуется регулируемое устройство контроля перегрузки в механизме подачи Кондукторная втулка Отверстие в кондукторной втулке должно быть прошлифовано до того же номинального диаметра, что и сверло с допуском по ISO G6 Кондукторная втулка должна быть выполнена из твердого сплава и заменяться, когда диаметр её отверстия превысит номинальный на 0,02 мм Фильтрация СОЖ Надлежащая фильтрация СОЖ (центробежная или магнитная) с тонкостью 5-10 мкм повышает стойкость инструмента Центрирование Кондукторная втулка должна быть соосна с шпинделем станка и сверлом, допустимое отклонение составляет 0,02 мм (B) При сверлении очень длинных отверстий следует использовать неподвижный люнет и на заготовке, и на хвостовике сверла Заготовка Заготовка должна быть надежно закреплена, гидравлический зажим предпочтительнее пневматического Центровочное отверстие на заготовке должно быть меньше диаметра сверла, в противном случае потребуется специальная направляющая втулка (A). 185 |
|||||
См.также / See also : |
|||||
Металлообработка Учебники и справочники / Metal Cutting Technology Technical Guide |
Особенности сверления металла / Drill a hole in metal |
||||
Токарная обработка металла / Basics of metal turning |
Фрезерование на фрезерном станке / Basics of milling |
||||
Нарезание резьбы метчиками / Tapping |
Развертывание отверстий и развертки по металлу / Reaming and reamer cutting tool |
||||
Расточка на токарном станке / Boring on a lathe |
Растачивание отверстий на расточном станке / Boring on a boring machine |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (Всего 226 стр.) | |||||
| |
 184 |  185 |  186 В системе сверления глубоких отверстий ружейными сверлами Sandvik используется старейший метод подачи смазочно-охлаждающей жидкости (СОЖ) По |  188 |  189 Для отделения стружки и мелких частиц от СОЖ необходим фильтр Как правило, объем резервуара для СОЖ должен быть в 10 раз больше производител |  190 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
