| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Большинство специалистов инструментально-прессового производства сходятся во мнении, что фрезы с круглыми сменными режущими пластинами являются с51 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.49 |
|||||
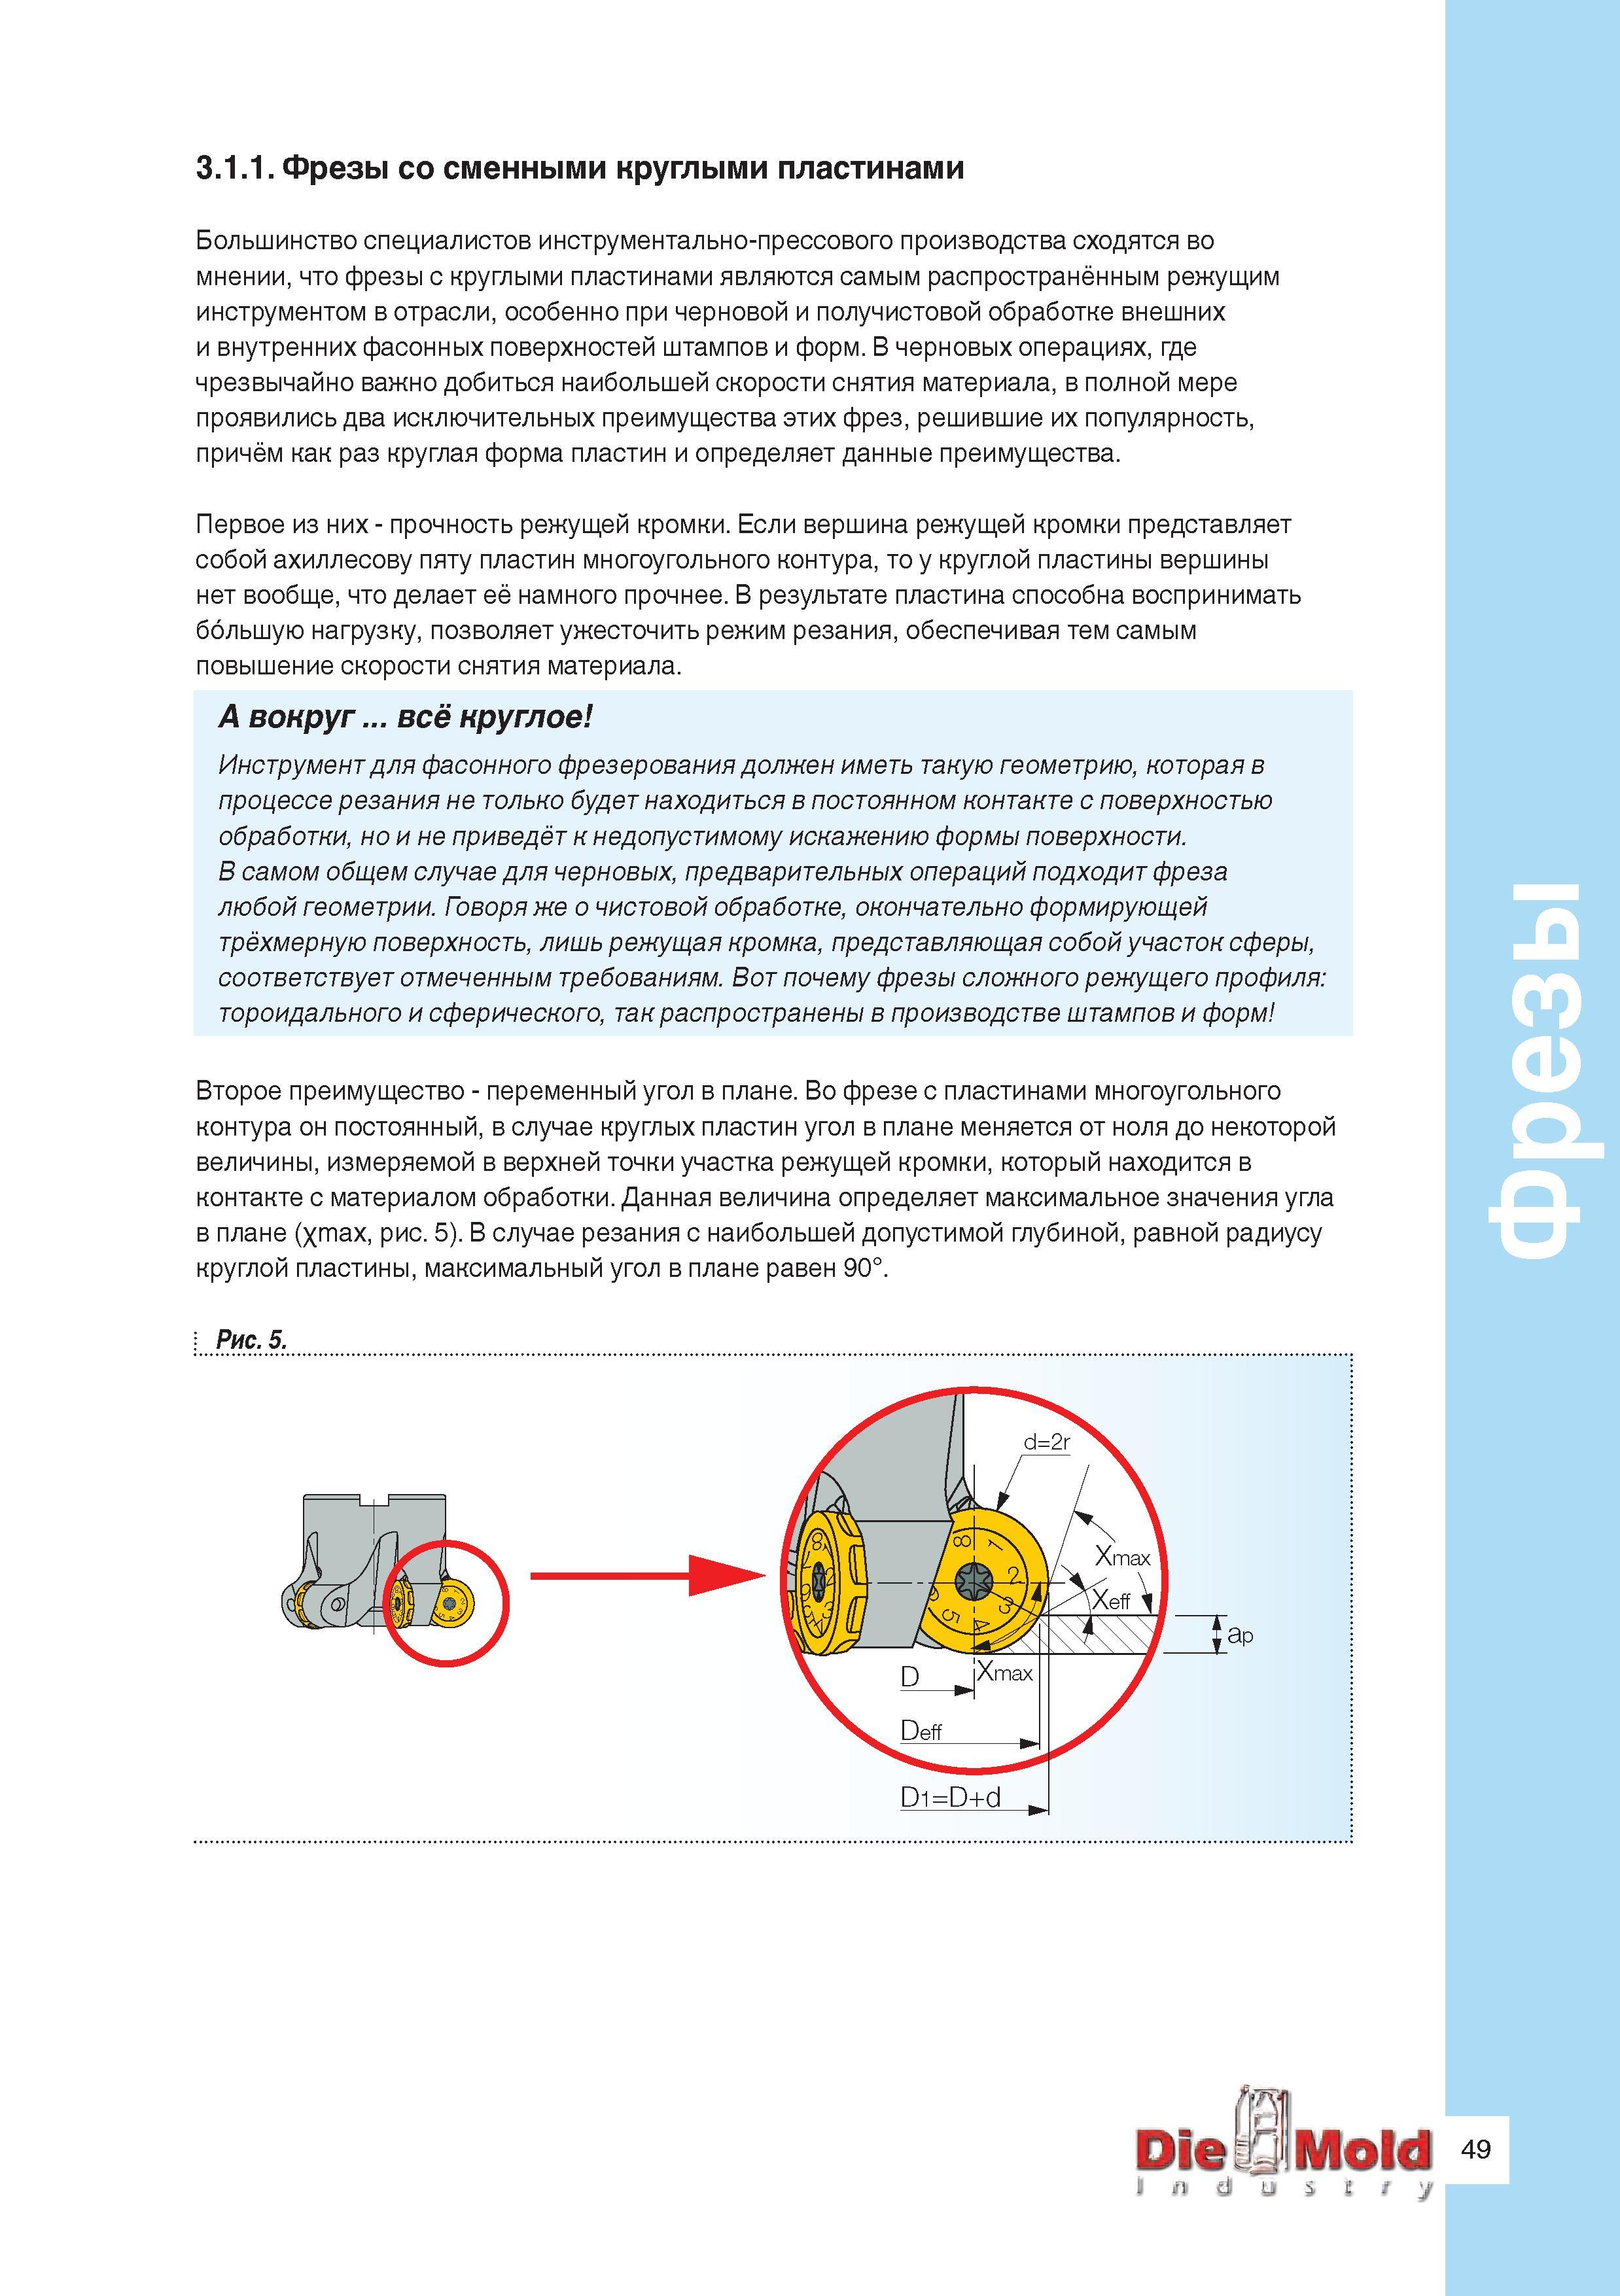
Большинство специалистов инструментально-прессового производства сходятся во мнении, что фрезы с круглыми сменными режущими пластинами являются с Большинство специалистов инструментально-прессового производства сходятся во мнении, что фрезы с круглыми сменными режущими пластинами являются самым распространённым режущим инструментом в отрасли, особенно при черновой и получистовой обработке внешних и внутренних фасонных поверхностей штампов и форм. В черновых операциях, где чрезвычайно важно добиться наибольшей скорости снятия материала, в полной мере проявились два исключительных преимущества этих фрез, решившие их популярность, причём как раз круглая форма пластин и определяет данные преимущества. Первое из них - прочность режущей кромки. Если вершина режущей кромки представляет собой ахиллесову пяту пластин многоугольного контура, то у круглой пластины вершины нет вообще, что делает её намного прочнее. В результате пластина способна воспринимать большую нагрузку, позволяет ужесточить режим резания, обеспечивая тем самым повышение скорости снятия материала. А вокруг всё круглое Инструмент для фасонного фрезерования должен иметь такую геометрию, которая в процессе резания не только будет находиться в постоянном контакте с поверхностью обработки, но и не приведёт к недопустимому искажению формы поверхности. В самом общем случае для черновых, предварительных операций подходит фреза любой геометрии. Говоря же о чистовой обработке, окончательно формирующей трёхмерную поверхность, лишь режущая кромка, представляющая собой участок сферы, соответствует отмеченным требованиям. Вот почему фрезы сложного режущего профиля тороидального и сферического, так распространены в производстве штампов и форм Второе преимущество - переменный угол в плане. Во фрезе с пластинами многоугольного контура он постоянный, в случае круглых пластин угол в плане меняется от ноля до некоторой величины, измеряемой в верхней точки участка режущей кромки, который находится в контакте с материалом обработки. Данная величина определяет максимальное значения угла в плане (xmax, рис. 5). В случае резания с наибольшей допустимой глубиной, равной радиусу круглой пластины, максимальный угол в плане равен 90°. Рис. 5. Фрезы 3.1.1. Фрезы со сменными круглыми пластинами |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
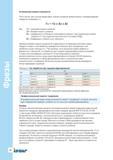 48 Расчет начальной скорости резания Vc при фрезеровании торцевыми фрезами Данная величина находится по формуле Vc = Vo x Ks x Kt Где Vc - начальная |  49 Описание практического примера расчета начальных значений режимов резания для торцовой фрезы Iscar H490 F90AX D063-6-27-17 и сменных режущих фрез | 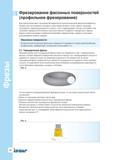 50 Фрезерование фасонных и сложнопрофильных поверхностей металлорежущим инструментом Для прессоштампового производства характерна значительная доля |  52 Большая радиальная составляющая силы резания таит в себе источник изгиба инструмента и вибраций В то же время рост осевой составляющей неблагопри | 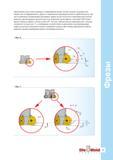 53 Уменьшение угла в плане приводит к образованию более тонкой стружки открывая тем самым дорогу к повышению производительности При при составлении |  54 Фрезерование с максимальной глубиной резания (радиус круглой пластины) обеспечивает наибольший участок контакта режущей кромки круглой пластины с |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
