| Обновлено 2020-04-17 18:55:29 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Главное достоинство сферических фрез заключается в их способности генерировать теоретически точную по форме поверхность Сферическая кромка, опред100 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.98 |
|||||
Главное достоинство сферических фрез заключается в их способности генерировать теоретически точную по форме поверхность Сферическая кромка, опред Главное достоинство сферических фрез заключается в их способности генерировать теоретически точную по форме поверхность. Сферическая кромка, определяющая данное важное преимущество, имеет свою ахиллесову пяту нулевую скорость вершины фрезы. Следовательно, и скорость резания вершины равна нулю, что существенно осложняет резание участком, прилегающим к вершине. Кроме того, точки сферической кромки лежат на различном расстоянии от оси фрезы, которое меняется от нуля (в вершине) до радиуса сферы. Вследствие такого непостоянства точки кромки удаляют материал с разной скоростью резания. Следует помнить также, что и в случае сферических фрез наблюдается эффект уменьшения сечения стружки, рассмотренный в предыдущем разделе руководства. Комбинация неодинаковых скоростей резания и различной толщины стружки приводит к значительной разнице в нагружении участков кромки сферического профиля, что ухудшает условия резания в определённых зонах кромки и приводит к их интенсивному износу. Инженеры-инструментальщики хорошо знакомы с отмеченным недостатком сферической кромки и учитывают его при проектировании режущей геометрии фрезы. А в арсенале техники фрезерования имеются свои методы, позволяющие улучшить эксплуатационную характеристику шаровых фрез. Скажем, расположив инструмент так, что его ось не будет перпендикулярна поверхности обработки (используя приспособление, на станках с наклоняющимся шпинделем, изменение угла стола и т.д.), можно нагрузить кромку более равномерно (рис. 42). Другой пример изменение направления подачи при фрезеровании наклонной поверхности с тем, чтобы исключить врезание под углом (случай а) на рис. 43), позволяет заметно улучшить условия резания (случай б), рис. 43). Если определять скорость резания по отношению к номинальному диаметру, то при тех же самых программируемых частоте вращения шпинделя и подаче наиболее нагруженная часть кромки для случая а) находится вблизи вершины фрезы, то есть там, где скорости резания заведомо низкие. В то же время в случае б) часть кромки, воспринимающая основное усилие, находится в лучших условиях, ведь ей соответствуют более подходящие значения скоростей резания. Разумеется, производство конкретных деталей требует разных методов фрезерования и траекторий движения инструмента, и приведенные примеры лишь показывают частные случаи резания сферическими фрезами, связанные с особенностями геометрии инструмента. При проектировании технологического процесса необходимо учитывать специфику сферической режущей кромки, чтобы обработка велась наиболее эффективным способом. ИСКАР располагает богатым набором сферических фрез разного типа со сменными пластинами, цельными и сборными с заменяемыми режущими головками из твёрдого сплава. Обычно они выпускаются как фрезы с хвостовиком и отличаются по размерам и точности. Фрезы с пластинами представлены не только в виде инструмента с интегральным корпусом, но также и в качестве головок для модулярных систем FLEXFIT и МУЛЬТИ-МАСТЕР. Для фрез с интегральным корпусом (рис. 44) существуют разные конструктивные исполнения с прямой (тип А) или конической шейкой (типы B и D). Как правило, рабочим углом а для типа В является 5°, а для типа D - 2°. Таблица 68 содержит общие данные о наиболее распространённых семействах сферических фрез компании ИСКАР. Экскурс в историю копировальная фреза Достаточно часто сферические фрезы называются ещё и копировальными или копирными. Такие определения ведут свою историю от совсем недалёкого прошлого, когда фрезерование фасонных поверхностей велось на универсальных фрезерных станках с помощью копиров и на копировально-фрезерных станках со следящим приводом (электрическим, гидравлическим или пневматическим). В обоих отмеченных случаях траектория инструмента, генерирующая поверхность обработки, определялась формой копира. Сферические фрезы, обеспечивающие теоретически точечный контакт с трёхмерным профилем, наиболее подходили для обработки пространственных поверхностей, что и определило их название копировальные. Кстати, к копировальным иногда относят и тороидальные фрезы. А если уж говорить о копировальном (копирном) Фрезы |
|||||
См.также / See also : |
|||||
Расчет режимов резания при токарной обработке / Turning formulas |
Расчет режимов резания при сверлении / Formulas for drilling |
||||
Аналоги сталей Таблицы / Workpiece material conversion table |
Расчет режимов резания при фрезеровании / Milling formulas |
||||
Группы конструкционных материалов / Workpiece material groups |
Удельная сила резания / Specific cutting force |
||||
Техника безопасности при работе с инструментом / Metal cutting safety |
Производительность режущего инструмента / Machining economy |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
 97 Важной характеристикой сферической фрезы служит угловая величина собственно сферического участка режущей кромки Обычно она составляет 180° (полус | 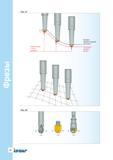 98 Наглядные иллюстрации демонстрирующие основные принципы работы сферических фрез при металлообработке | 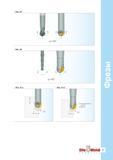 99 | 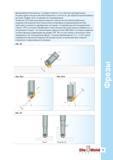 101 Появление числового программного управления (ЧПУ) металлорежущим оборудованием коренным образом изменило технологию изготовления фасонных поверхн | 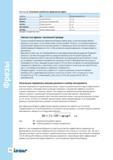 102 Скорость резания вершины сферической фрезы равна нулю Участка кромки вблизи вершины столь мала, что её также можно считаь нулевой Условия резания | 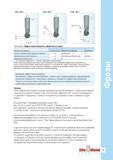 103 При работе со сферическими фрезами, особенно при угловом врезании и фрезеровании наклонной поверхности, очень важно правильно определить эффектив |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
