| Обновлено 2020-04-11 09:48:51 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
MITSUBISHI | Каталог MITSUBISHI 2018 Инструмент режущий (Всего 2040 стр.) |
|||||
Сверла Митсубиси по металлу Японский осевой режущий инструмент для сверления отверстий DRILLING1833 Каталог MITSUBISHI 2018 Инструмент режущий Пластины Фрезы Сверла Резцы Державки Стр.1833 |
|||||
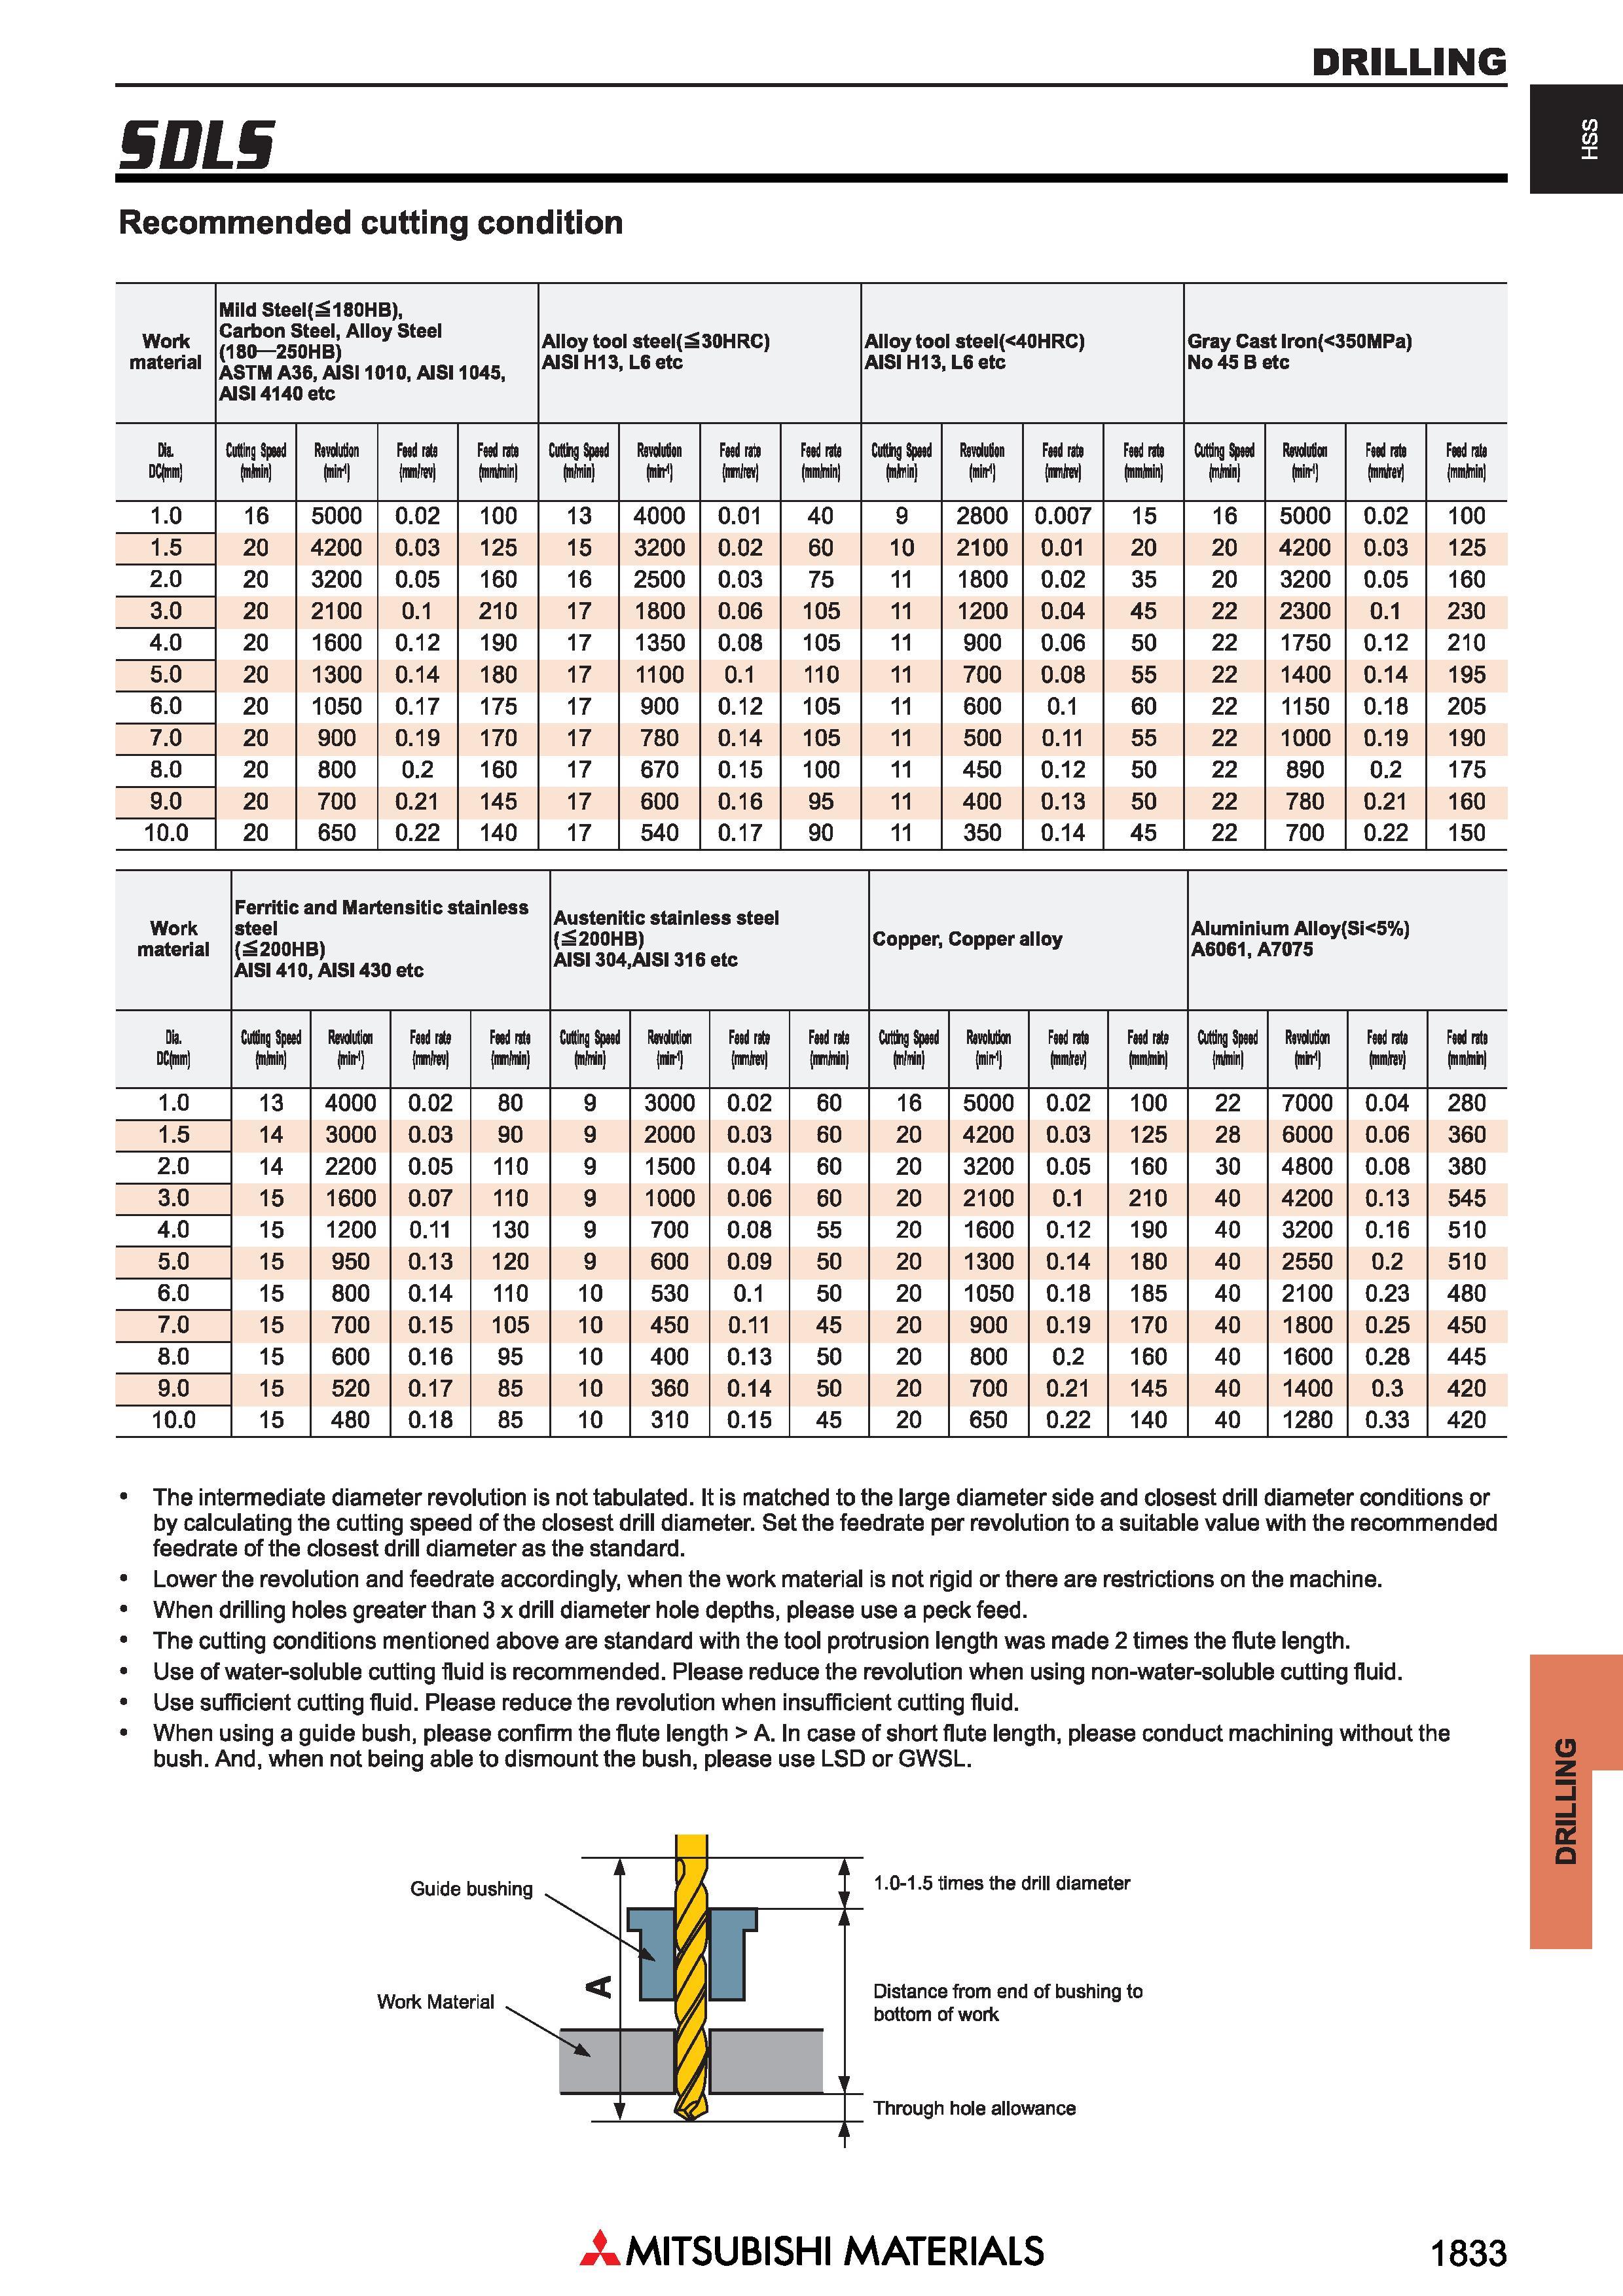
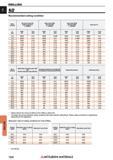
Сверла Митсубиси по металлу Японский осевой режущий инструмент для сверления отверстий DRILLING Сверла Митсубиси по металлу Японский осевой режущий инструмент для сверления отверстий DRILLING _ SOLS Recommended cutting condition Work material Mild Steei(ti180HB), Carbon Steel, Alloy Steel (180 250HB) ASTM A36, AIS11010, AIS11045, AISI 4140 etc Alloy tool steel( SOHRC) AISI H13, L6 etc Alloy tool steel(<40HRC) AISI H13.L6 etc Gray Cast lron(<350MPa) No 45 B etc Hit Ming Spud Revdution Fnd rate Feed rat Cutthg Speed Revdutkm Feednta Feed rate Cutthg Speed Revolution Feedrate Feed nte Cutting Speed Revdution Feed nte Feedrate DCQnm) (mtain (miir'l mm/rev) (mm/min) (m/min) (mir' (mm/m (mmlmin) tynMn) (miir'l (mm/ie (mmlmin (m/min (miir1 (mm/rev (mmMn 1.0 16 5000 0.02 100 13 4000 0.01 40 9 2800 0.007 15 16 5000 0.02 100 1.5 20 4200 0.03 125 15 3200 0.02 60 10 2100 0.01 20 20 4200 0.03 125 2.0 20 3200 0.05 160 16 2500 0.03 75 11 1800 0.02 35 20 3200 0.05 160 3.0 20 2100 0.1 210 17 1800 0.06 105 11 1200 0.04 45 22 2300 0.1 230 4.0 20 1600 0.12 190 17 1350 0.08 105 11 900 0.06 50 22 1750 0.12 210 5.0 20 1300 0.14 180 17 1100 0.1 110 11 700 0.08 55 22 1400 0.14 195 6.0 20 1050 0.17 175 17 900 0.12 105 11 600 0.1 60 22 1150 0.18 205 7.0 20 900 0.19 170 17 780 0.14 105 11 500 0.11 55 22 1000 0.19 190 8.0 20 800 0.2 160 17 670 0.15 100 11 450 0.12 50 22 890 0.2 175 9.0 20 700 0.21 145 17 600 0.16 95 11 400 0.13 50 22 780 0.21 160 10.0 20 650 0.22 140 17 540 0.17 90 11 350 0.14 45 22 700 0.22 150 Work material Ferritic and Martensitic stainless steel (S200HB) AISI 410, AISI 430 etc Austenitic stainless steel (S200HB) AISI 304,AISI 316 etc Copper, Copper alloy Aluminium Alloy(Si<5%) A6061, A7075 Die. Cutting Speed Revolutn Feednta Feedrate Cutting Speed Revdution Feed rate Feed rate Cuttiig Speed Revolution Feed nte Feednta Cutting Speed Revdutkm Feednta Feed nte DC(mm (mimin) tynin' (nui/nv (mm/min) tyn/nin) miir'l (nun/rev) (mnr/irinl (ml (miir'l tynmkevj (mmtnh mimin (mir'l tynmkev tynmknh 1.0 13 4000 0.02 80 9 3000 0.02 60 16 5000 0.02 100 22 7000 0.04 280 1.5 14 3000 0.03 90 9 2000 0.03 60 20 4200 0.03 125 28 6000 0.06 360 2.0 14 2200 0.05 110 9 1500 0.04 60 20 3200 0.05 160 30 4800 0.08 380 3.0 15 1600 0.07 110 9 1000 0.06 60 20 2100 0.1 210 40 4200 0.13 545 4.0 15 1200 0.11 130 9 700 0.08 55 20 1600 0.12 190 40 3200 0.16 510 5.0 15 950 0.13 120 9 600 0.09 50 20 1300 0.14 180 40 2550 0.2 510 6.0 15 800 0.14 110 10 530 0.1 50 20 1050 0.18 185 40 2100 0.23 480 7.0 15 700 0.15 105 10 450 0.11 45 20 900 0.19 170 40 1800 0.25 450 8.0 15 600 0.16 95 10 400 0.13 50 20 800 0.2 160 40 1600 0.28 445 9.0 15 520 0.17 85 10 360 0.14 50 20 700 0.21 145 40 1400 0.3 420 10.0 15 480 0.18 85 10 310 0.15 45 20 650 0.22 140 40 1280 0.33 420 The intermediate diameter revolution is not tabulated. It is matched to the large diameter side and closest drill diameter conditions or by calculating the cutting speed of the closest drill diameter. Set the feedrate per revolution to a suitable value with the recommended feedrate of the closest drill diameter as the standard. Lower the revolution and feedrate accordingly, when the work material is not rigid or there are restrictions on the machine. When drilling holes greater than 3 x drill diameter hole depths, please use a peck feed. The cutting conditions mentioned above are standard with the tool protrusion length was made 2 times the flute length. Use of water-soluble cutting fluid is recommended. Please reduce the revolution when using non-water-soluble cutting fluid. Use sufficient cutting fluid. Please reduce the revolution when insufficient cutting fluid. When using a guide bush, please confirm the flute length > A. In case of short flute length, please conduct machining without the bush. And, when not being able to dismount the bush, please use LSD or GWSL. 1.0-1.5 times the drill diameter Distance from end of bushing to bottom of work Through hole allowance Guide bushing Обрабатываемые материалы Work Material Mitsubishi Materials 1833 |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2018 Инструмент режущий (Всего 2040 стр.) | |||||
| |
|||||
 1830 |  1831 |  1832 |  1834 |  1835 | 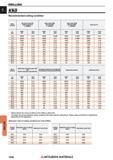 1836 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
