| Обновлено 2020-04-14 07:12:01 |
|
Каталоги комплексных поставщиков для предприятий и служб сервиса / Catalogues of one-stop shop suppliers HOFFMANN GROUP | Каталог HOFFMANN GROUP 2015 Редакция 46 на русском (Всего 1643 стр.) |
|||||
Полезные рекомендации по использованию леточных пил Hoffmann Правильный выбор режимиов резания скорости и подачи Закрепление обрабатываемого материала217 Каталог HOFFMANN GROUP 2015 № 46 на русском Инструмент Оборудование Инвентарь Стр.217 |
|||||
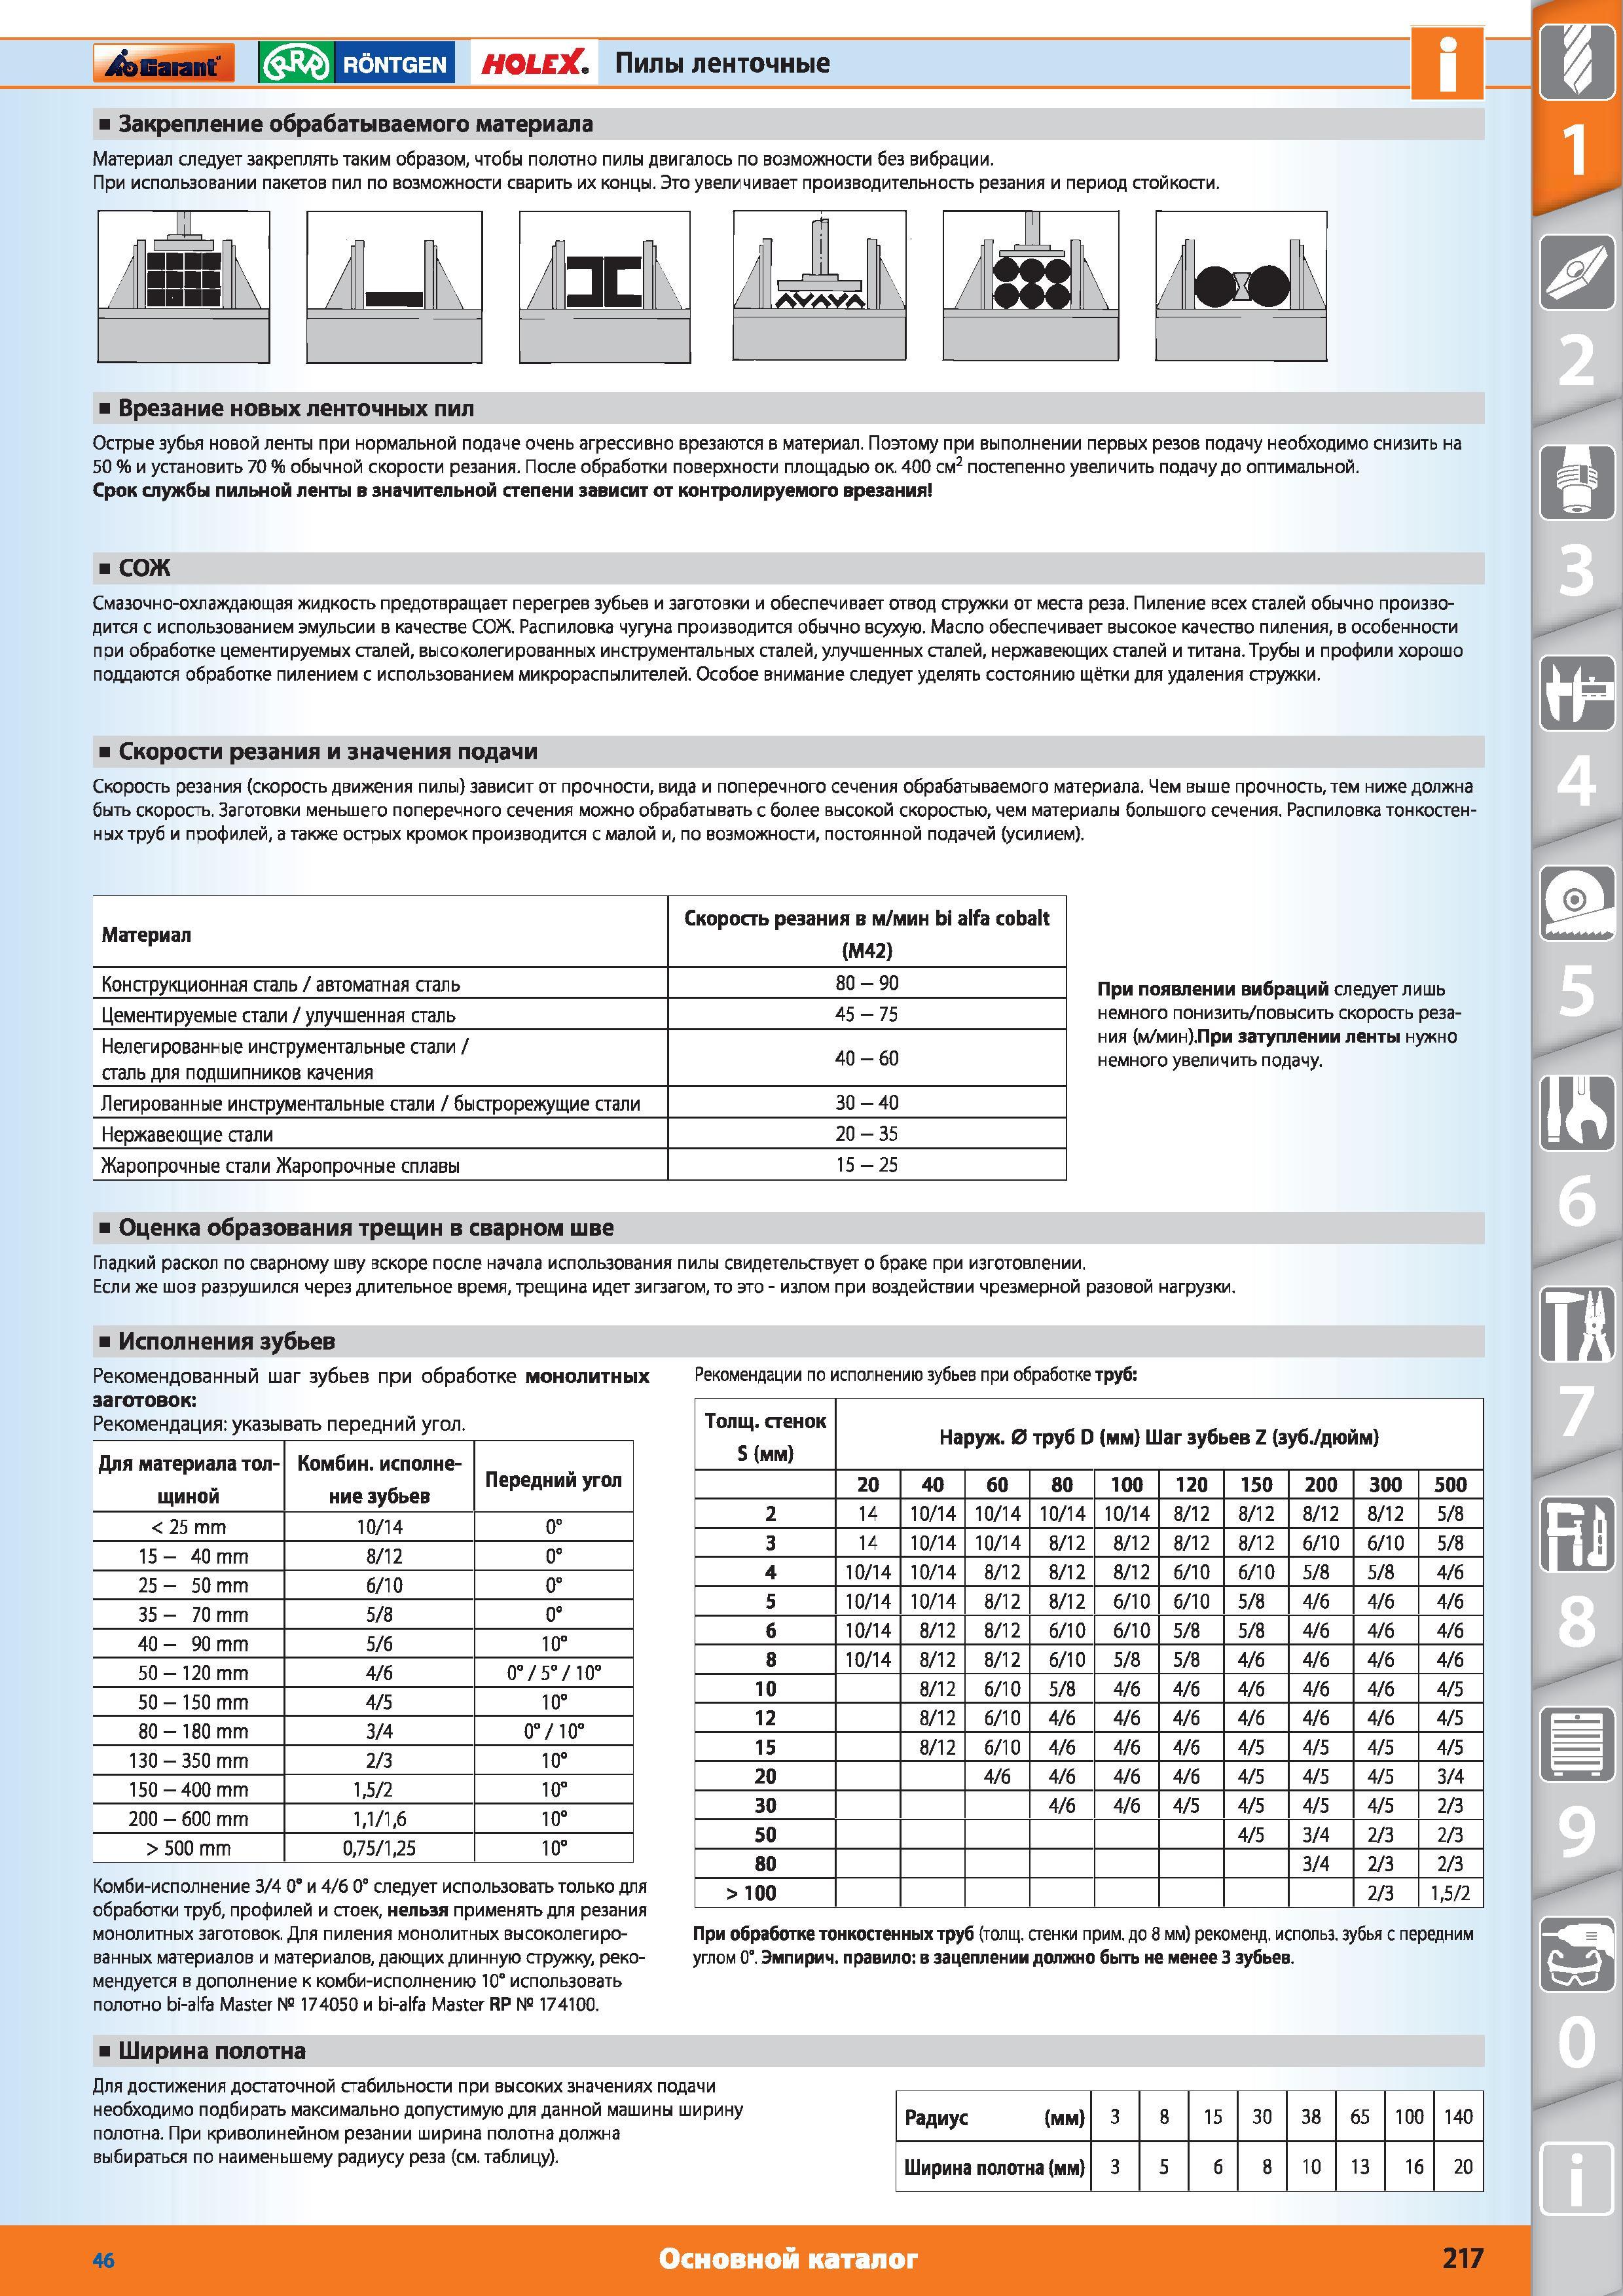
Полезные рекомендации по использованию леточных пил Hoffmann Правильный выбор режимиов резания скорости и подачи Закрепление обрабатываемого материала Полезные рекомендации по использованию леточных пил Hoffmann Правильный выбор режимиов резания скорости и подачи Закрепление обрабатываемого материала Врезание новых ленточных пил Острые зубья новой ленты при нормальной подаче очень агрессивно врезаются в материал. Поэтому при выполнении первых резов подачу необходимо снизить на 50 и установить 70 обычной скорости резания. После обработки поверхности площадью ок. 400 см2 постепенно увеличить подачу до оптимальной. Срок службы пильной ленты в значительной степени зависит от контролируемого врезания Смазочно-охлаждающая жидкость предотвращает перегрев зубьев и заготовки и обеспечивает отвод стружки от места реза. Пиление всех сталей обычно производится с использованием эмульсии в качестве СОЖ. Распиловка чугуна производится обычно всухую. Масло обеспечивает высокое качество пиления в особенности при обработке цементируемых сталей высоколегированных инструментальных сталей улучшенных сталей нержавеющих сталей и титана. Трубы и профили хорошо поддаются обработке пилением с использованием микрораспылителей. Особое внимание следует уделять состоянию щётки для удаления стружки. Скорости резания и значения подачи Скорость резания (скорость движения пилы) зависит от прочности вида и поперечного сечения обрабатываемого материала. Чем выше прочность тем ниже должна быть скорость. Заготовки меньшего поперечного сечения можно обрабатывать с более высокой скоростью чем материалы большого сечения. Распиловка тонкостенных труб и профилей а также острых кромок производится с малой и по возможности постоянной подачей (усилием). Материал Скорость резания в мин bi alfa cobalt (М42) Конструкционная сталь автоматная сталь 80-90 Цементируемые стали улучшенная сталь 45-75 Нелегированные инструментальные стали сталь для подшипников качения 40-60 Легированные инструментальные стали быстрорежущие стали 30-40 Нержавеющие стали 20-35 Жаропрочные стали Жаропрочные сплавы 15-25 При появлении вибраций следует лишь немного понизить повысить скорость резания (м мин).При затуплении ленты нужно немного увеличить подачу. Оценка образования трещин в сварном шве Гладкий раскол по сварному шву вскоре после начала использования пилы свидетельствует о браке при изготовлении Если же шоз разрушился через длительное время трещина идет зигзагом то это излом при воздействии чрезмерной разовой нагрузки. Исполнения зубьев Рекомендованный шаг зубьев при обработке монолитных заготовок Рекомендация указывать передний угол. Для материала толщиной Комбин. исполнение зубьев Передний угол 25 mm 10 14 0 15- 40 mm 8 12 0 25 50 mm 6 10 0 35 70 mm 5 8 0 40 90 mm 5 6 10 50 120 mm 4 6 0 5 10 50 150 mm 4 5 10 80 180 mm 3 4 0 10 130 -350 mm 2 3 10 150-400 mm 15 2 10 200 600 mm 11 16 10 500 mm 075 125 10 Комби-исполнение 3 4 0 и 4 6 0 следует использовать только для обработки труб профилей и стоек нельзя применять для резания монолитных заготовок. Для пиления монолитных высоколегированных материалов и материалов дающих длинную стружку рекомендуется в дополнение к комби-исполнению 10 использовать полотно bi-alfa Master Nc 174050 и bi-alfa Master RP Nc 174100. Рекомендации по исполнению зубьев при обработке труб Толщ стенок S (мм) Наруж. 0 труб D (мм) Шаг зубьев Z (зуб. дюйм) 20 40 60 80 100 120 150 200 300 500 2 14 10 14 10 14 10 14 10 14 8 12 8 12 8 12 8 12 5 8 3 14 10 14 10 14 8 12 8 12 8 12 8 12 6 10 6 10 5 8 4 10 14 10 14 8 12 8 12 8 12 6 10 6 10 5 8 5 8 4 6 5 10 14 10 14 8 12 8 12 6 10 6 10 5 8 4 6 4 6 4 6 10 14 8 12 8 12 6 10 6 10 5 8 5 8 4 6 4 6 4 6 8 10 14 8 12 8 12 6 10 5 8 5 8 4 6 4 6 4 6 4 6 10 8 12 6 10 5 8 4 6 4 6 4 6 4 6 4 6 4 5 12 8 12 6 10 4 6 4 6 4 6 4 6 4 6 4 6 4 5 15 8 12 6 10 4 6 4 6 4 6 4 5 4 5 4 5 4 5 20 4 6 4 6 4 6 4 6 4 5 4 5 4 5 3 4 30 4 6 4 6 4 5 4 5 4 5 4 5 2 3 50 4 5 3 4 2 3 2 3 80 3 4 2 3 2 3 100 2 3 15 2 При обработке тонкостенных труб (толщ стенки прим. до 8 мм) рекоменд. использ. зубья с передним углом 0. Эмпирич. правило в зацеплении должно быть не менее 3 зубьев. Ширина полотна Для достижения достаточной стабильности при высоких значениях подачи необходимо подбирать максимально допустимую для данной машины ширину полотна. При криволинейном резании ширина полотна должна выбираться по наименьшему радиусу реза (см. таблицу). Радиус (мм) 3 8 15 30 38 65 100 140 Ширина полотна (мм) 3 5 6 8 10 13 16 20 46 Основной каталог 217 Материал следует закреплять таким образом чтобы полотно пилы двигалось по возможности без вибрации. При использовании пакетов пил по возможности сварить их концы. Это увеличивает производительность резания и период стойкости. к SSSS 1 V |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог HOFFMANN GROUP 2015 Редакция 46 на русском (Всего 1643 стр.) | |||||
| |
 214 |  215 Машинные ножовочные полотна Hoffmann для станков Ножовочное полотно Garant из легированной молибденом производительной быстрорежущей стали HSS (DMo5) |  216 | 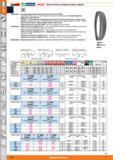 218 Биметаллические высокопроизводительные ленточные пилы Hoffmann Специальная гибкая основа металлорежущего многозубого инструмента со спинкой повышенной | 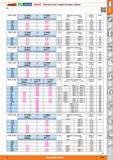 219 | 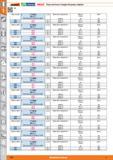 220 |
| |
|||||
| HOFFMANN GROUP | |||||
| |
|||||
 Каталог HOFFMANN GROUP 2018 Инструмент вспомогательный и режущий (1034 страницы) |
 Каталог HOFFMANN GROUP 2018 Инструмент Приборы Инвентарь (1162 страницы) |
 Каталог HOFFMANN GROUP 2017 Вспомогательный и режущий инструмент (998 страниц) |
 Каталог HOFFMANN GROUP 2017 Ручной и измерительный инструмент (1126 страниц) |
 Каталог HOFFMANN GROUP 2017 Производственная мебель и системы хранения (624 страницы) |
 Каталог HOFFMANN GROUP 2016 Новинки инструмента от комплексного поставщика (268 страниц) |
 Каталог HOFFMANN GROUP 2016 Станочный режущий инструмент и оснастка (англ.яз / ENG) (934 страницы) |
 Каталог HOFFMANN GROUP 2016 Слесарно- монтажный и мерительный инструмент (англ.яз / ENG) (1094 страницы) |
 Каталог HOFFMANN GROUP 2016 Производственная мебель (англ.яз / ENG) (562 страницы) |
 Каталог HOFFMANN GROUP 2016 Режущий инструмент и оснастка (нем.яз / DEU) (932 страницы) |
 Каталог HOFFMANN GROUP 2016 Ручной и измерительный инструмент (нем.яз / DEU) (1094 страницы) |
 Справочник HOFFMANN GROUP 2016 Режимы резания для режущего инструмента (EN DE ES IT FR) (904 страницы) |
 Каталог HOFFMANN GROUP 2015 Инструмент Оборудование Инвентарь (1643 страницы) |
 Каталог HOFFMANN GROUP 2015 Производственная мебель (459 страниц) |
 Каталог HOFFMANN GROUP 2015 Инструменты и оборудование (англ.яз / ENG) (1643 страницы) |
 Каталог HOFFMANN GROUP 2015 Инструменты и оборудование (нем.яз / DEU) (1642 страницы) |
 Каталог HOFFMANN GROUP 2015 Инструменты и оборудование (исп.яз / SPA) (1643 страницы) |
 Справочник HOFFMANN GROUP 2012 Обработка резанием Garant (1091 страница) |
| |
|||||
|
Каталоги комплексных поставщиков для предприятий и служб сервиса / Catalogues of one-stop shop suppliers |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
