| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
93 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.B5 |
|||||
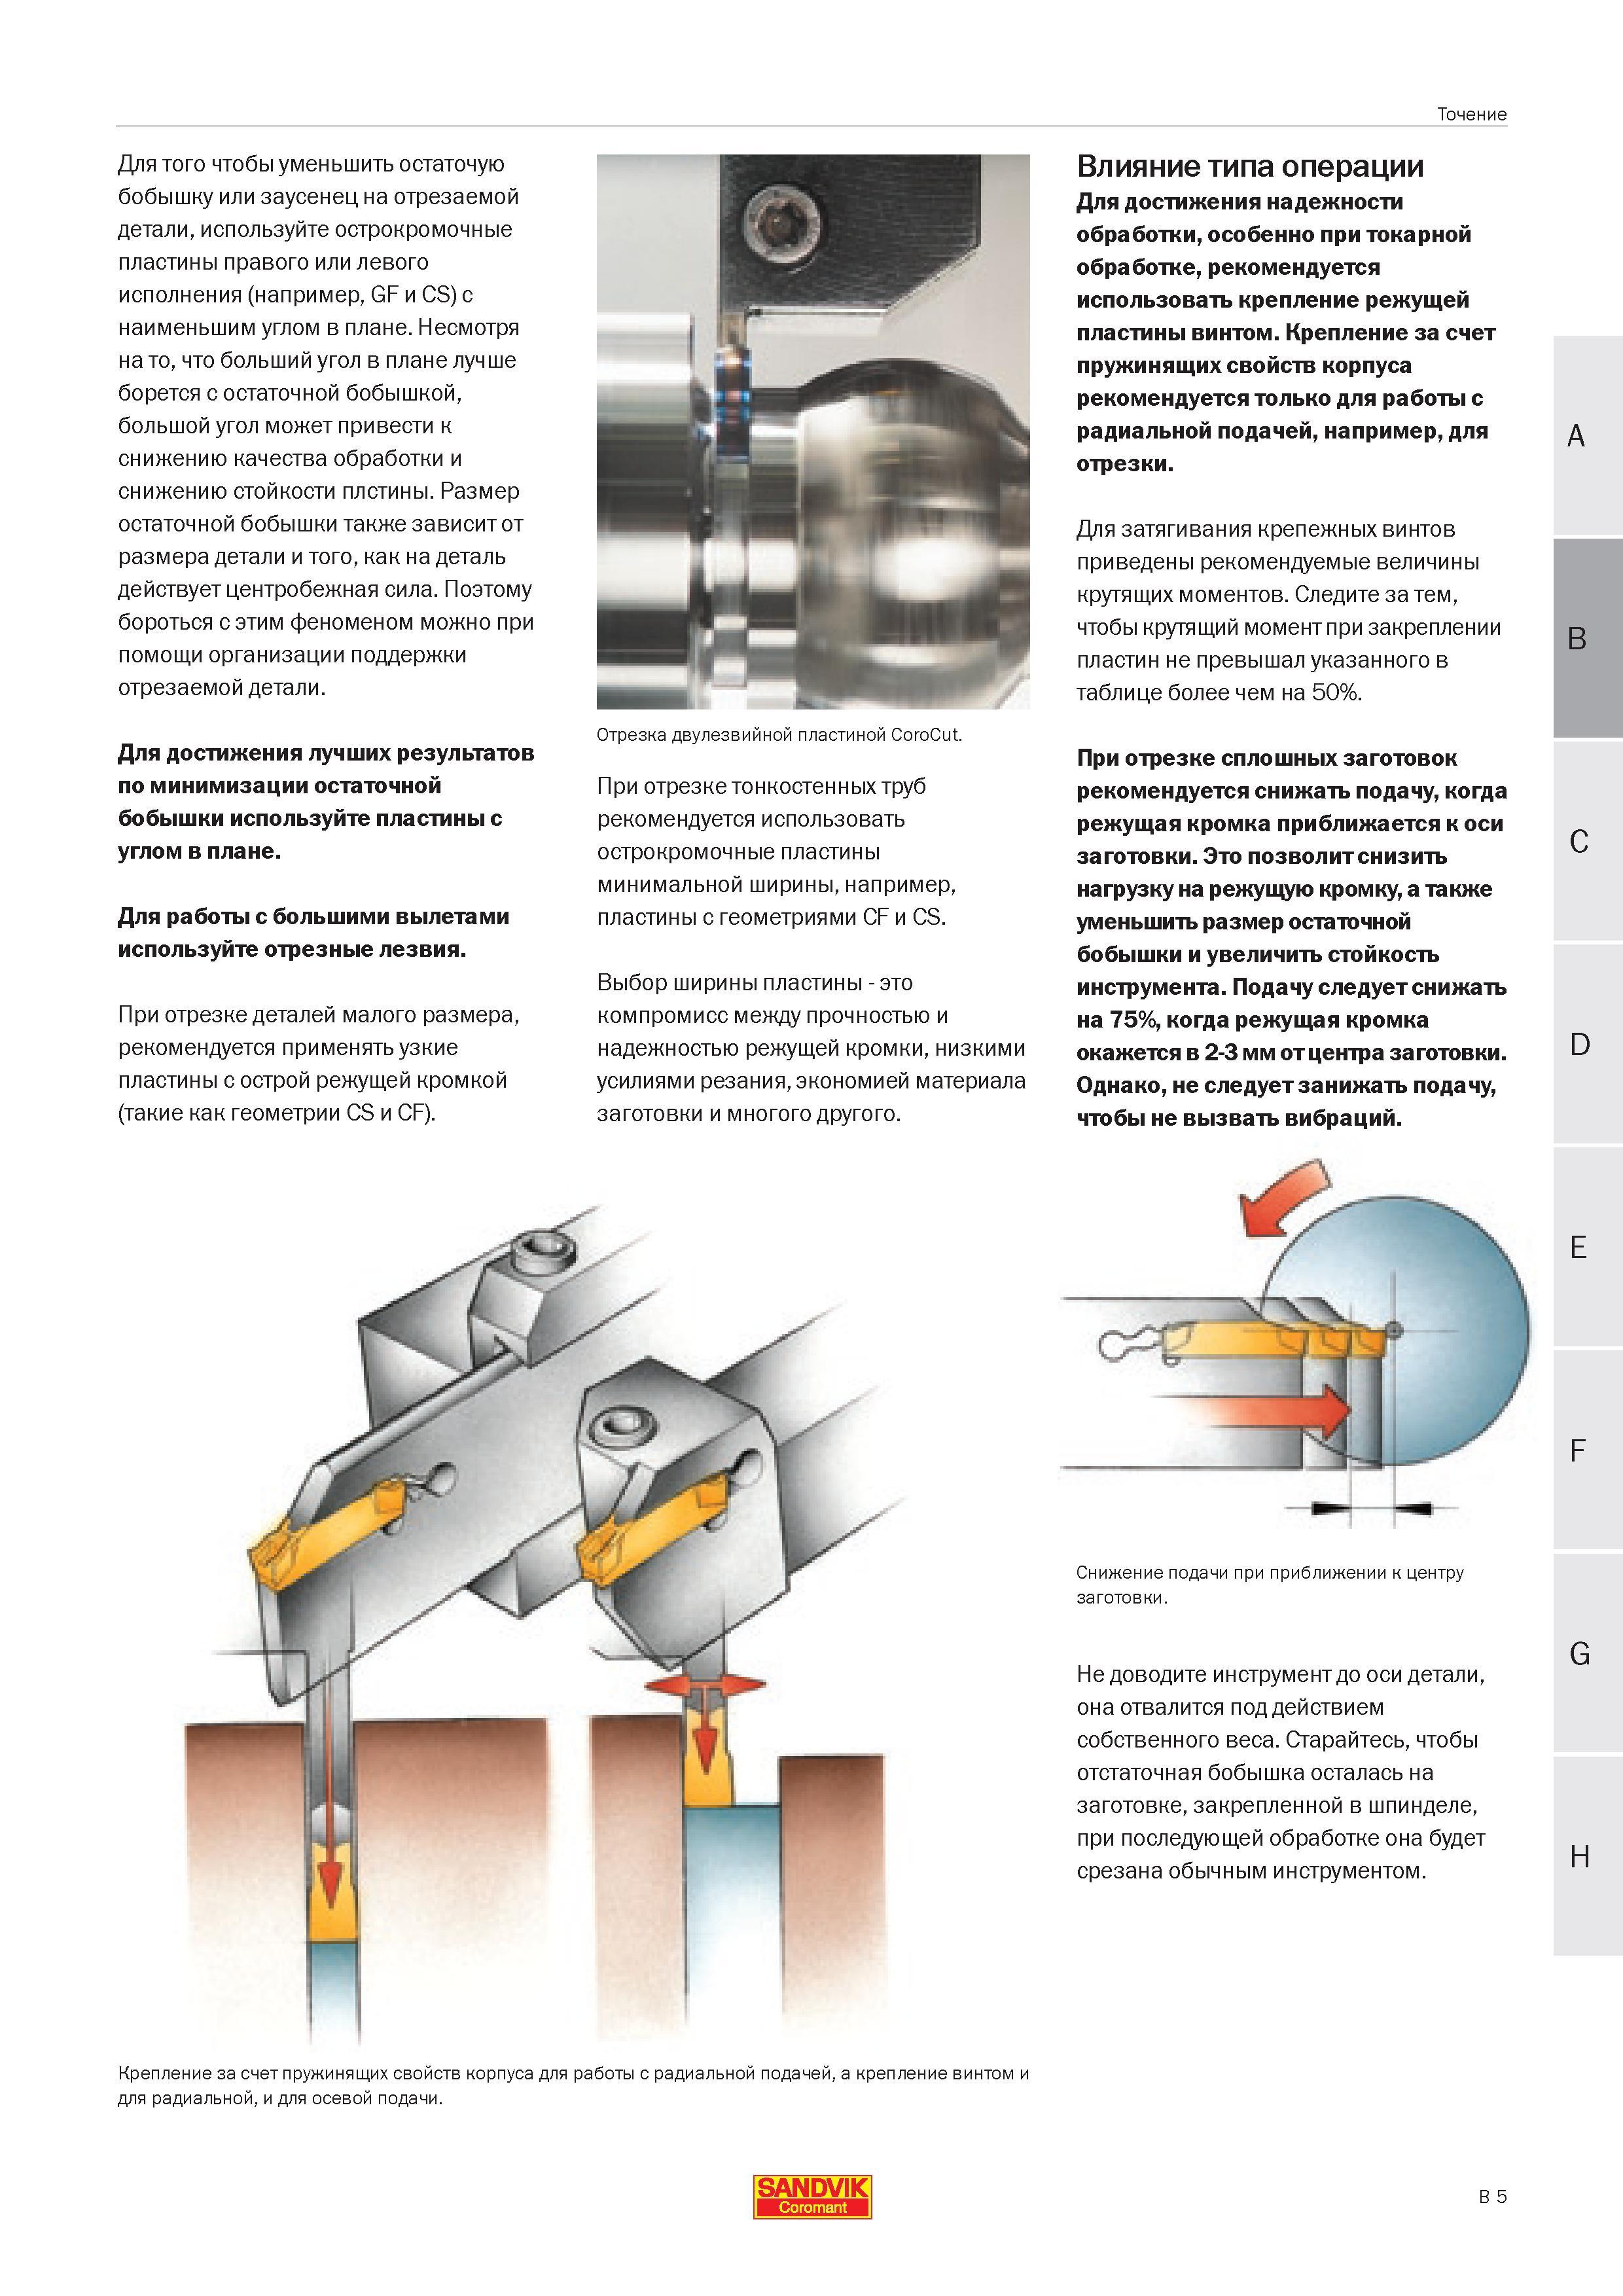
Для того чтобы уменьшить остаточую бобышку или заусенец на отрезаемой детали используйте острокромочные пластины правого или левого исполнения (нДля того чтобы уменьшить остаточую бобышку или заусенец на отрезаемой детали используйте острокромочные пластины правого или левого исполнения (например GF и CS) с наименьшим углом в плане. Несмотря на то что больший угол в плане лучше борется с остаточной бобышкой большой угол может привести к снижению качества обработки и снижению стойкости плстины. Размер остаточной бобышки также зависит от размера детали и того как на деталь действует центробежная сила. Поэтому бороться с этим феноменом можно при помощи организации поддержки отрезаемой детали. Для достижения лучших результатов по минимизации остаточной бобышки используйте пластины с углом в плане. Для работы с большими вылетами используйте отрезные лезвия. При отрезке деталей малого размера рекомендуется применять узкие пластины с острой режущей кромкой (такие как геометрии CS и CF). Отрезка двулезвийной пластиной CoroCut. При отрезке тонкостенных труб рекомендуется использовать острокромочные пластины минимальной ширины например пластины с геометриями CF и CS. Выбор ширины пластины - это компромисс между прочностью и надежностью режущей кромки низкими усилиями резания экономией материала заготовки и многого другого. Влияние типа операции Для достижения надежности обработки особенно при токарной обработке рекомендуется использовать крепление режущей пластины винтом. Крепление за счет пружинящих свойств корпуса рекомендуется только для работы с радиальной подачей напримердля отрезки. Для затягивания крепежных винтов приведены рекомендуемые величины крутящих моментов. Следите за тем чтобы крутящий момент при закреплении пластин не превышал указанного в таблице более чем на 50%. При отрезке сплошных заготовок рекомендуется снижать подачу когда режущая кромка приближается к оси заготовки. Это позволит снизить нагрузку на режущую кромку а также уменьшить размер остаточной бобышки и увеличить стойкость инструмента. Подачу следует снижать на 75% когда режущая кромка окажется в 2-3 мм от центра заготовки. Однако не следует занижать подачу чтобы не вызвать вибраций. Снижение подачи при приближении к центру заготовки. Не доводите инструмент до оси детали она отвалится под действием собственного веса. Старайтесь чтобы отстаточная бобышка осталась на заготовке закрепленной в шпинделе при последующей обработке она будет срезана обычным инструментом. Крепление за счет пружинящих свойств корпуса для работы с радиальной подачей а крепление винтом и для радиальной и для осевой подачи. SANDVIK Coromant B 5 Точение |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 90 |  91 |  92 |  94 |  95 |  96 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
