| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
97 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.B9 |
|||||
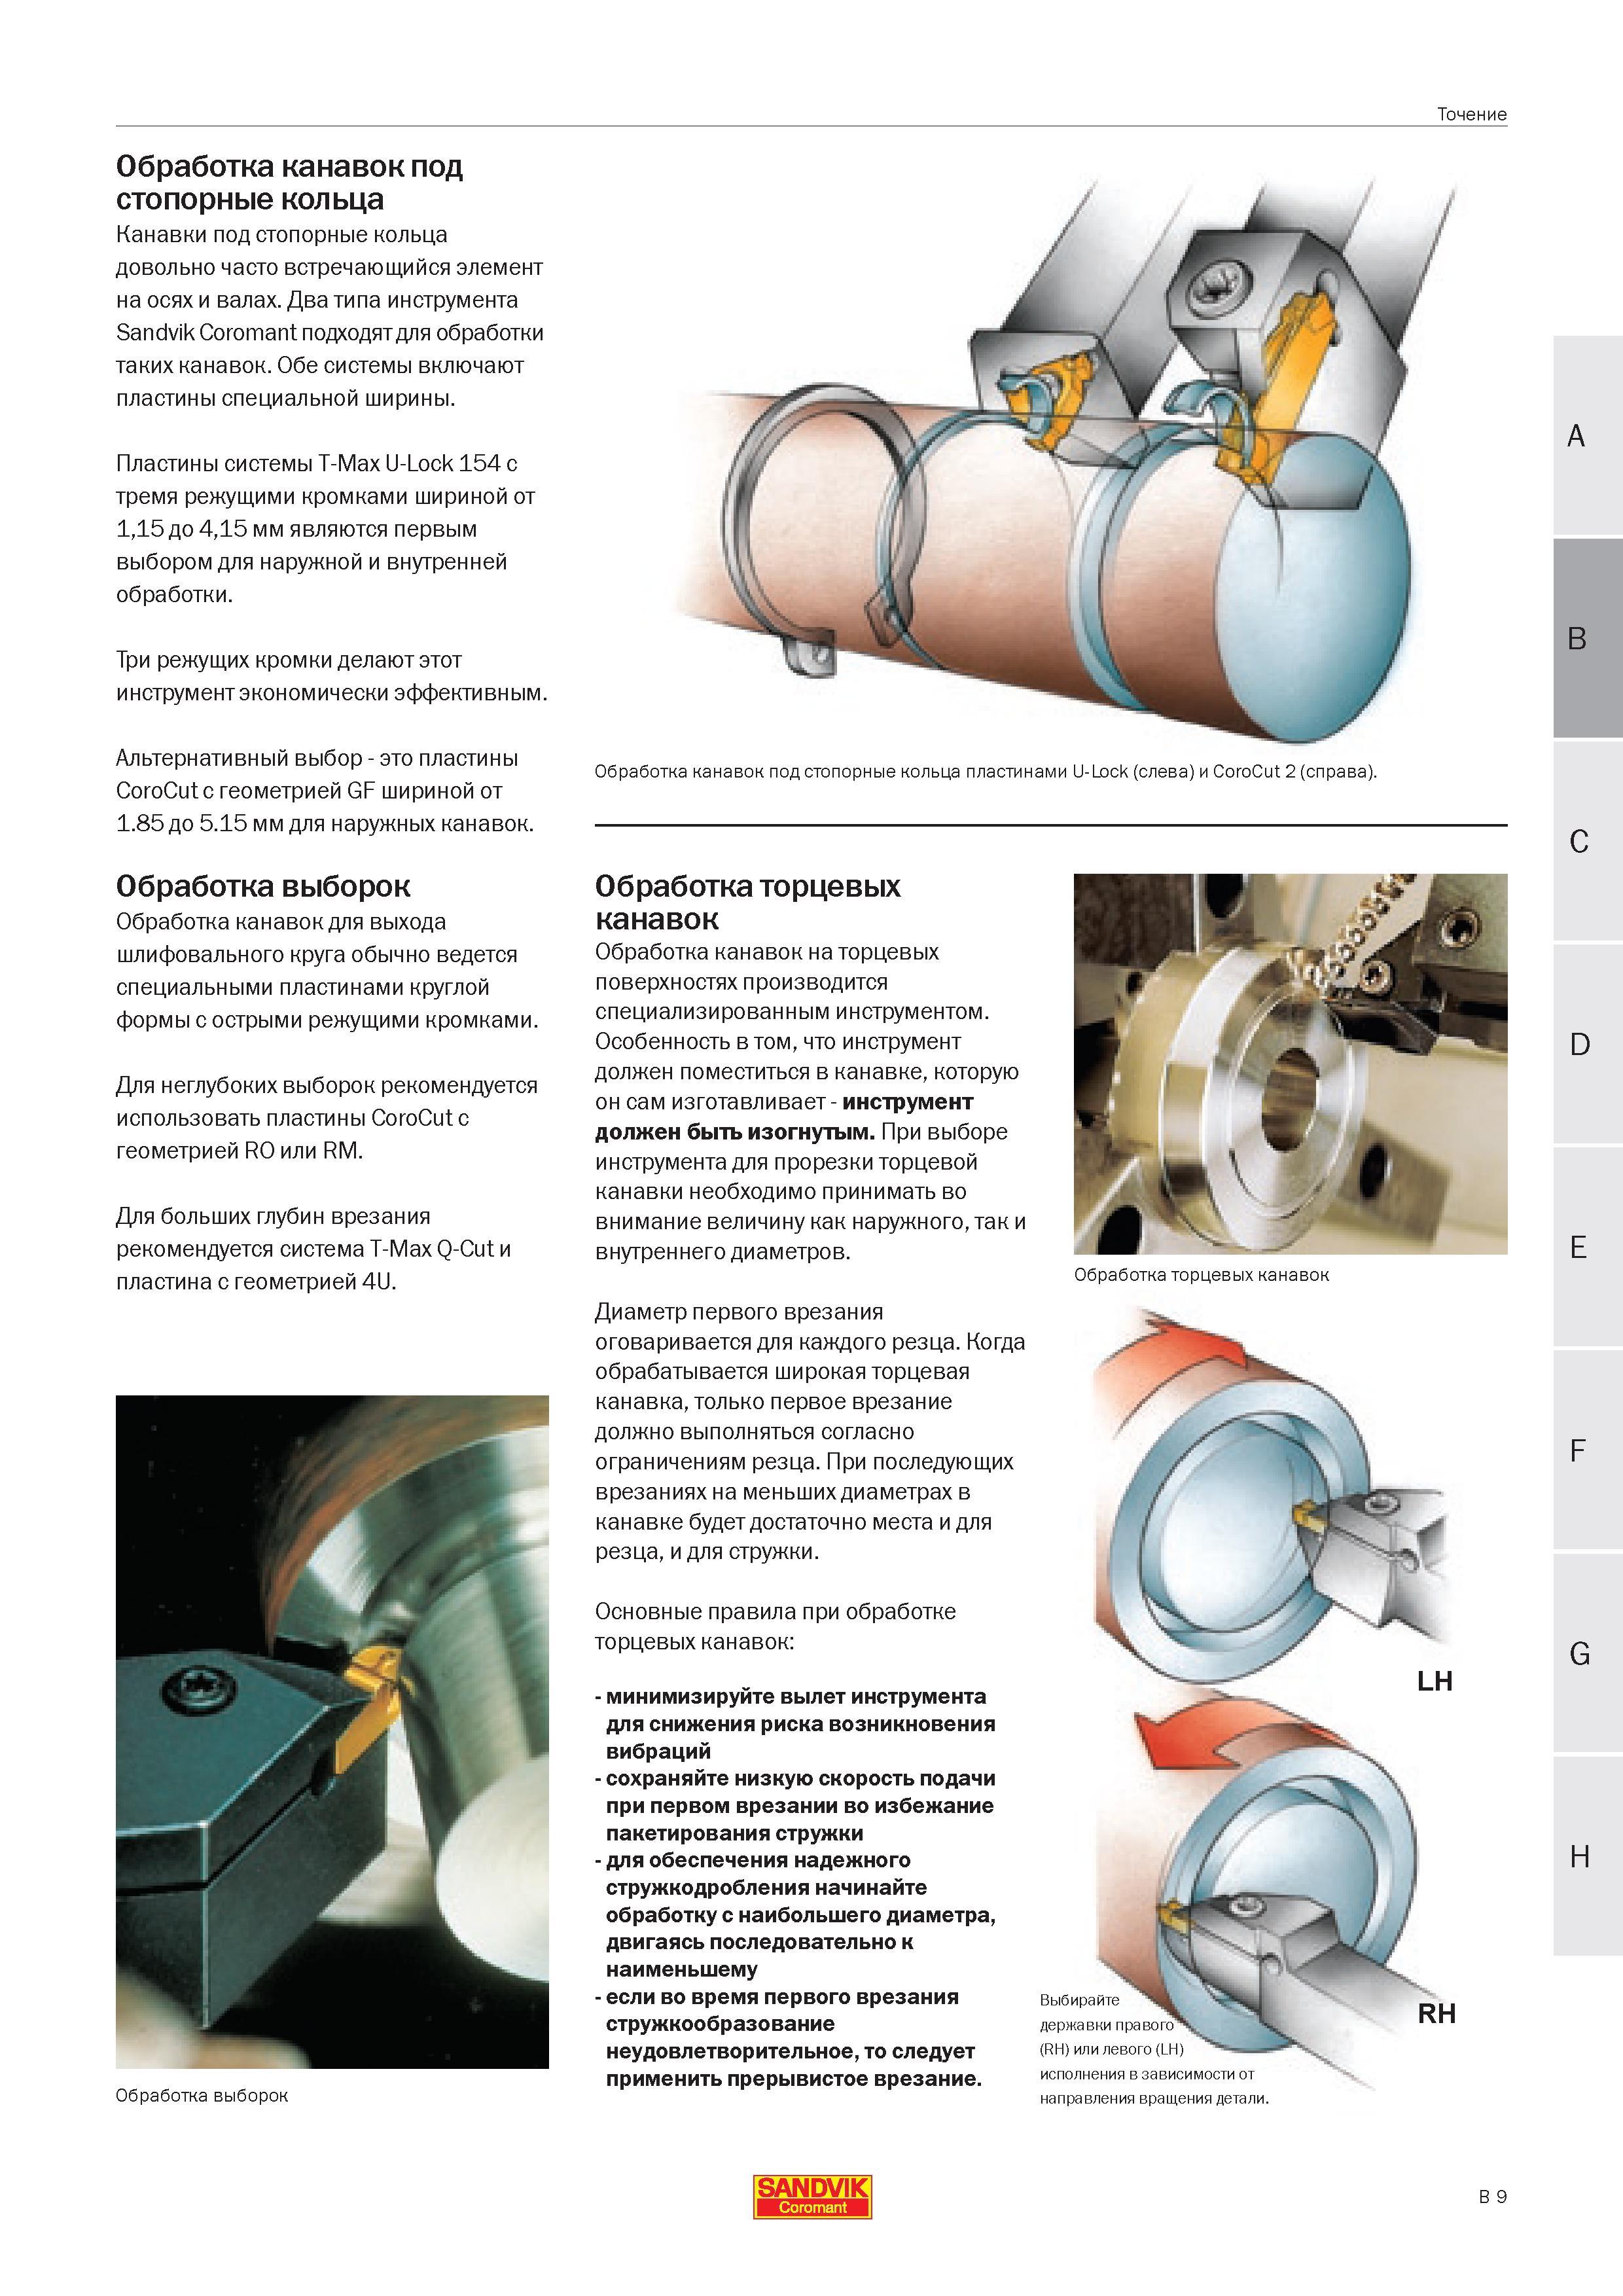
Канавки под стопорные кольца довольно часто встречающийся элемент на осях и валах Два типа инструмента Sandvik Coromant подходят для обработки таКанавки под стопорные кольца довольно часто встречающийся элемент на осях и валах. Два типа инструмента Sandvik Coromant подходят для обработки таких канавок. Обе системы включают пластины специальной ширины. Пластины системы T-Max U-Lock 154 с тремя режущими кромками шириной от 115 до 415 мм являются первым выбором для наружной и внутренней обработки. Три режущих кромки делают этот инструмент экономически эффективным. Альтернативный выбор - это пластины CoroCut с геометрией GF шириной от 1.85 до 5.15 мм для наружных канавок. Обработка выборок Обработка канавок для выхода шлифовального круга обычно ведется специальными пластинами круглой формы с острыми режущими кромками. Для неглубоких выборок рекомендуется использовать пластины CoroCut с геометрией RO или RM. Для больших глубин врезания рекомендуется система T-Max Q-Cut и пластина с геометрией 4U. Обработка торцевых канавок Обработка выборок Обработка канавок под стопорные кольца пластинами U-Lock (слева) и CoroCut 2 (справа). Обработка торцевых канавок Обработка канавок на торцевых поверхностях производится специализированным инструментом. Особенность в том что инструмент должен поместиться в канавке которую он сам изготавливает - инструмент должен быть изогнутым. При выборе инструмента для прорезки торцевой канавки необходимо принимать во внимание величину как наружного так и внутреннего диаметров. Диаметр первого врезания оговаривается для каждого резца. Когда обрабатывается широкая торцевая канавка только первое врезание должно выполняться согласно ограничениям резца. При последующих врезаниях на меньших диаметрах в канавке будет достаточно места и для резца и для стружки. Основные правила при обработке торцевых канавок - минимизируйте вылет инструмента для снижения риска возникновения вибраций - сохраняйте низкую скорость подачи при первом врезании во избежание пакетирования стружки - для обеспечения надежного стружкодробления начинайте обработку с наибольшего диаметра двигаясь последовательно к наименьшему - если во время первого врезания стружкообразование неудовлетворительное то следует применить прерывистое врезание. Выбирайте державки правого (RH) или левого (LH) исполнения в зависимости от направления вращения детали SANDVIK Coromant B 9 Точение Обработка канавок под стопорные кольца |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 94 | 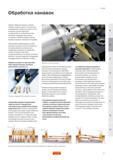 95 |  96 |  98 |  99 |  100 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
