| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Некоторые типичные проблемы возникающие при фрезерной механической обработке и возможные способы борьбы с ними Чрезмерные вибрации Недостаточная198 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.D36 |
|||||
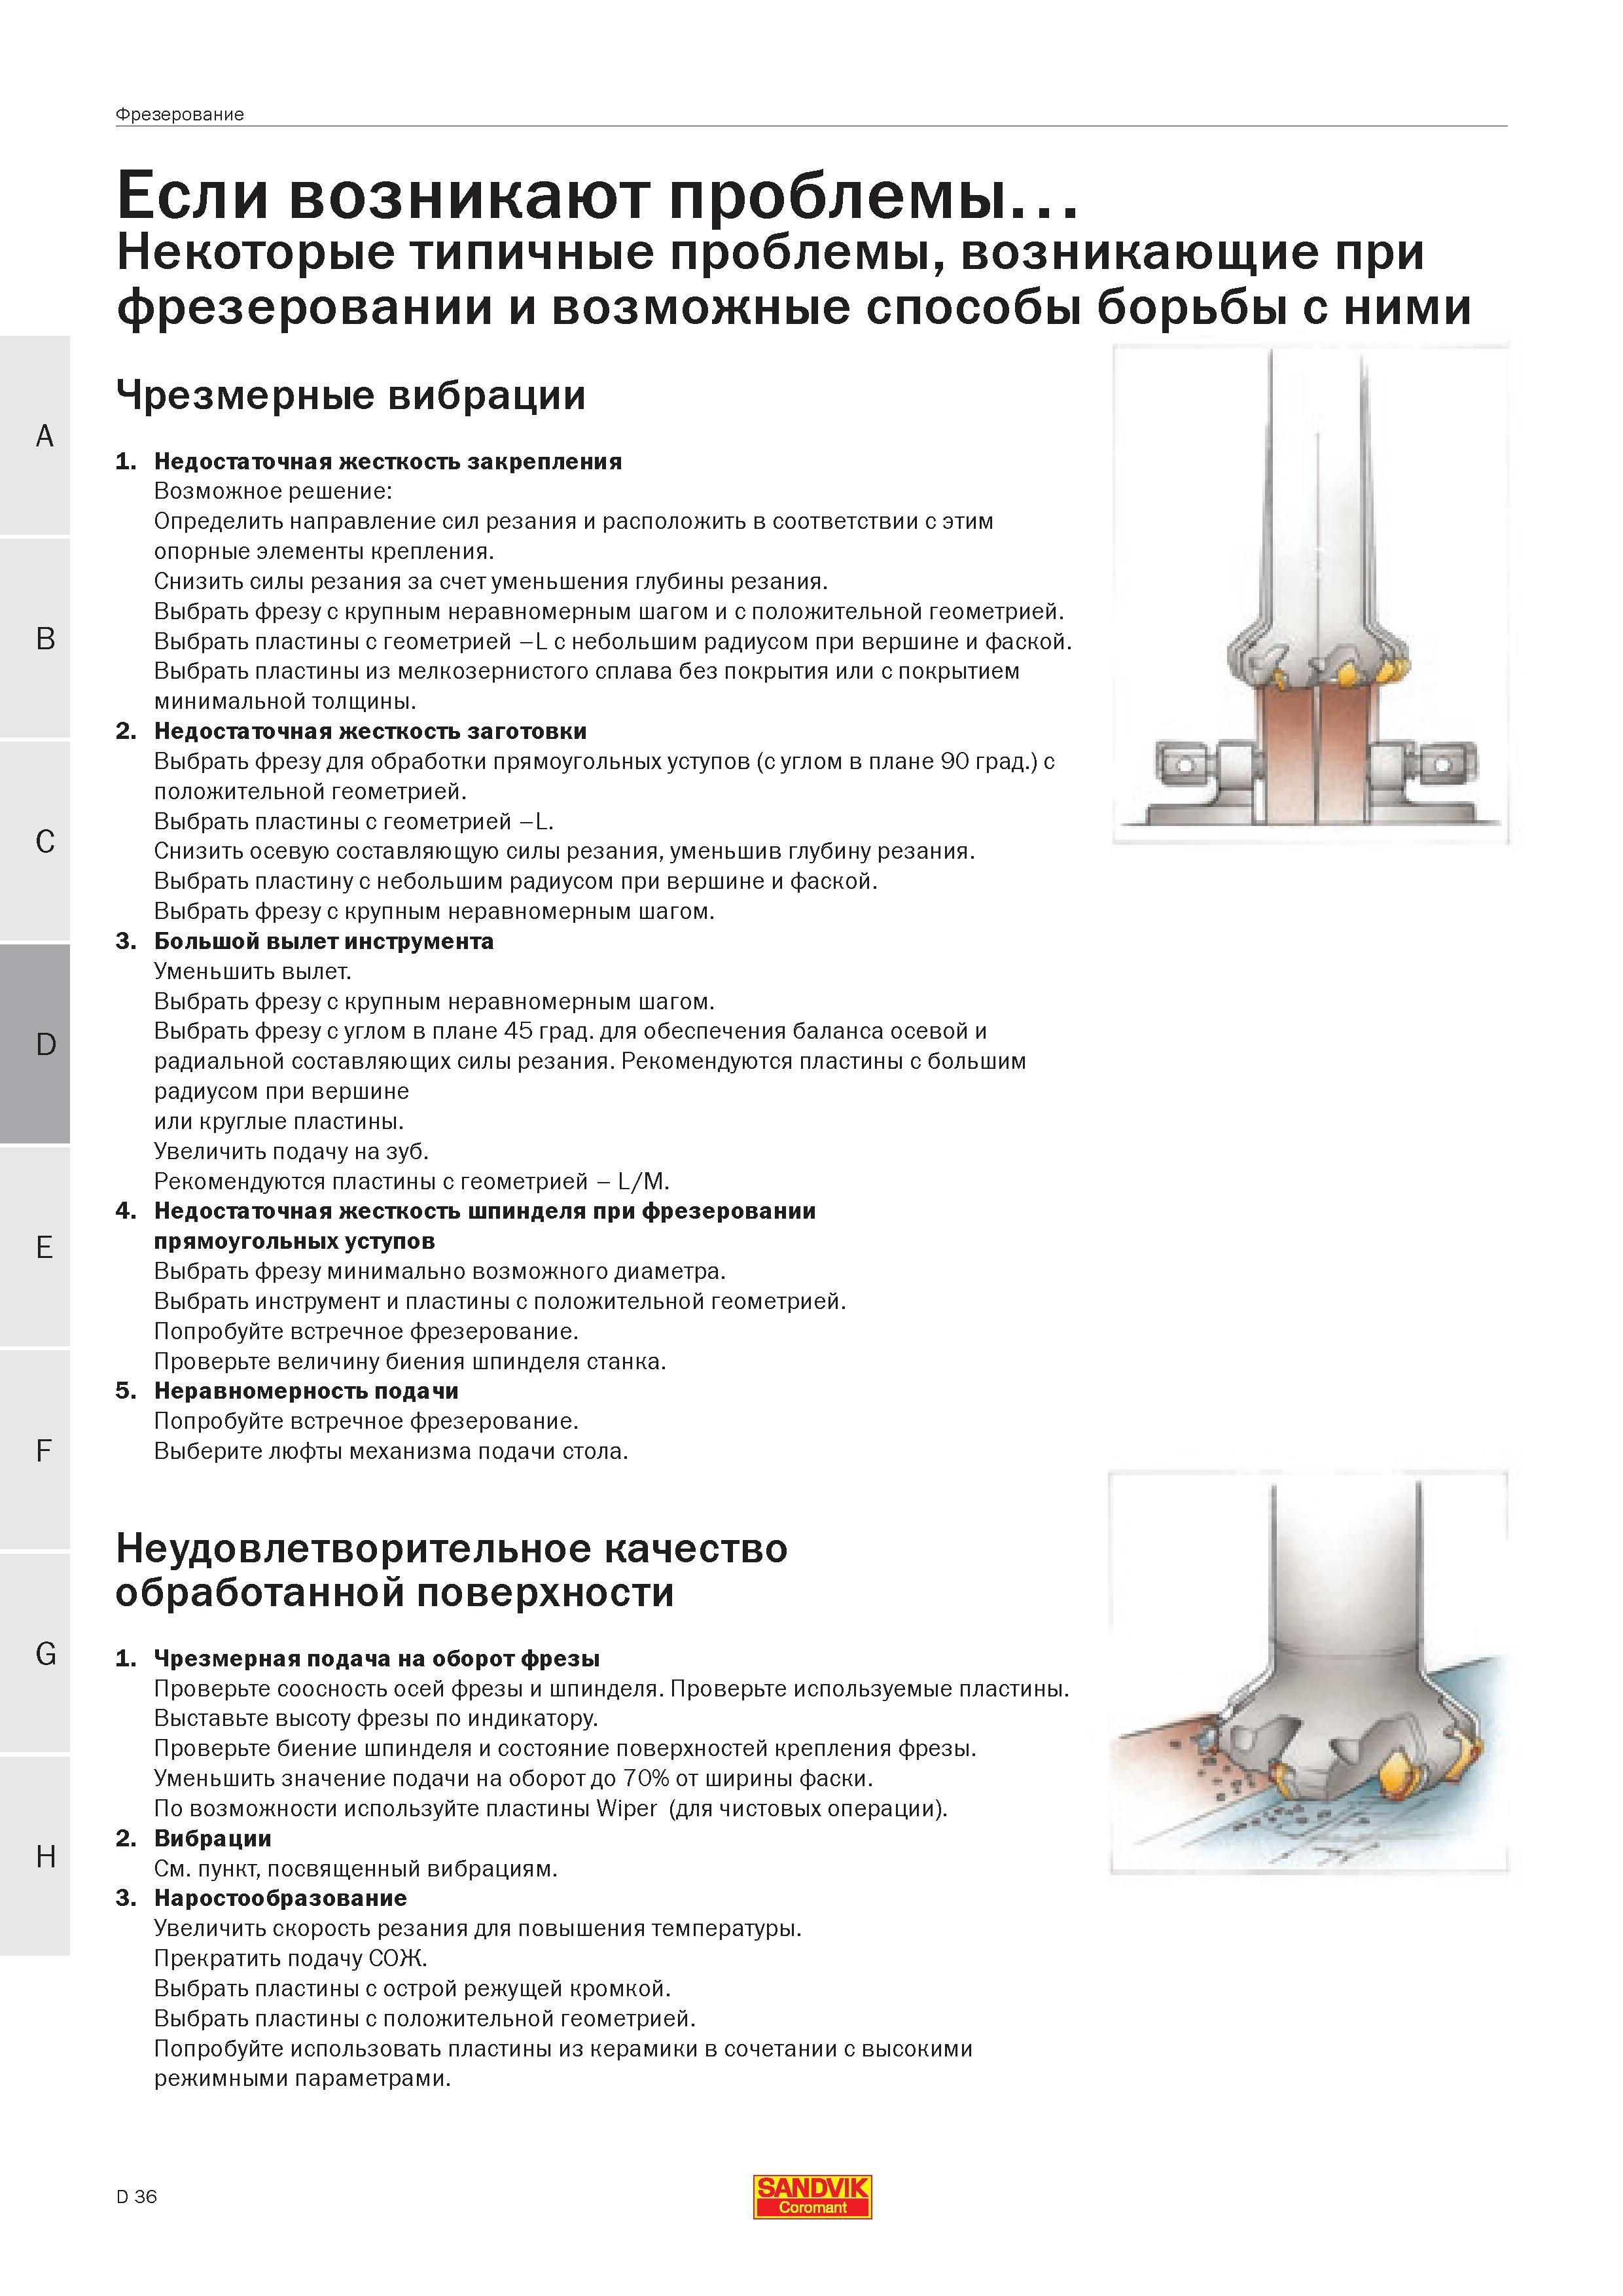
Некоторые типичные проблемы возникающие при фрезерной механической обработке и возможные способы борьбы с ними Чрезмерные вибрации Недостаточная Некоторые типичные проблемы возникающие при фрезерной механической обработке и возможные способы борьбы с ними Чрезмерные вибрации Недостаточная жесткость закрепления Возможное решение Определить направление сил резания и расположить в соответствии с этим опорные элементы крепления. Снизить силы резания за счет уменьшения глубины резания. Выбрать фрезу с крупным неравномерным шагом и с положительной геометрией. Выбрать пластины с геометрией -L с небольшим радиусом при вершине и фаской. Выбрать пластины из мелкозернистого сплава без покрытия или с покрытием/минимальной толщины. 2. Недостаточная жесткость заготовки Выбрать фрезу для обработки прямоугольных уступов (с углом в плане 90 град.) с положительной геометрией. Выбрать пластины с геометрией -L. Снизить осевую составляющую силы резания уменьшив глубину резания. Выбрать пластину с небольшим радиусом при вершине и фаской. Выбрать фрезу с крупным неравномерным шагом. 3. Большой вылет инструмента Уменьшить вылет. Выбрать фрезу с крупным неравномерным шагом. Выбрать фрезу с углом в плане 45 град. для обеспечения баланса осевой и радиальной составляющих силы резания. Рекомендуются пластины с большим радиусом при вершине или круглые пластины. Увеличить подачу на зуб. Рекомендуются пластины с геометрией - L M. 4. Недостаточная жесткость шпинделя при фрезеровании прямоугольных уступов Выбрать фрезу минимально возможного диаметра. Выбрать инструмент и пластины с положительной геометрией. Попробуйте встречное фрезерование. Проверьте величину биения шпинделя станка. 5. Неравномерность подачи Попробуйте встречное фрезерование. Выберите люфты механизма подачи стола. Неудовлетворительное качество обработанной поверхности 1. Чрезмерная подача на оборот фрезы Проверьте соосность осей фрезы и шпинделя. Проверьте используемые пластины. Выставьте высоту фрезы по индикатору. Проверьте биение шпинделя и состояние поверхностей крепления фрезы. Уменьшить значение подачи на оборот до 70% от ширины фаски. По возможности используйте пластины Wiper (для чистовых операции). 2. Вибрации См. пункт посвященный вибрациям. 3. Наростообразование Увеличить скорость резания для повышения температуры. Прекратить подачу СОЖ. Выбрать пластины с острой режущей кромкой. Выбрать пластины с положительной геометрией. Попробуйте использовать пластины из керамики в сочетании с высокими режимными параметрами. D 36 SANDVIK Coromant Фрезерование Если возникают проблемы... |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 195 |  196 |  197 Описание основных проблем которые обычно возникают при фрезеровании металлов на фрезерных станках Анализ причин их возникновения и рекомендации п |  199 Типовые проблемы возникающие при фрезеровании и способы их устранения или уменьшения Выкрашивание поверхности заготовки Уменьшить подачу на зуб В | 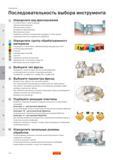 200 Рекомендуемая шведской инструментальной компанией Sandvik Coromant последовательность выбора фрезерного металлорежущего инструмента для механичес | 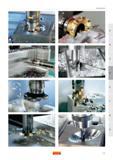 201 Разнообразие фрезерного инструмента компании Sandvik Coromant Швеция Торцевые фрезы со сменными режущими пластинами Твердосплавные монолитные кон |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
