| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
68 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A68 |
|||||
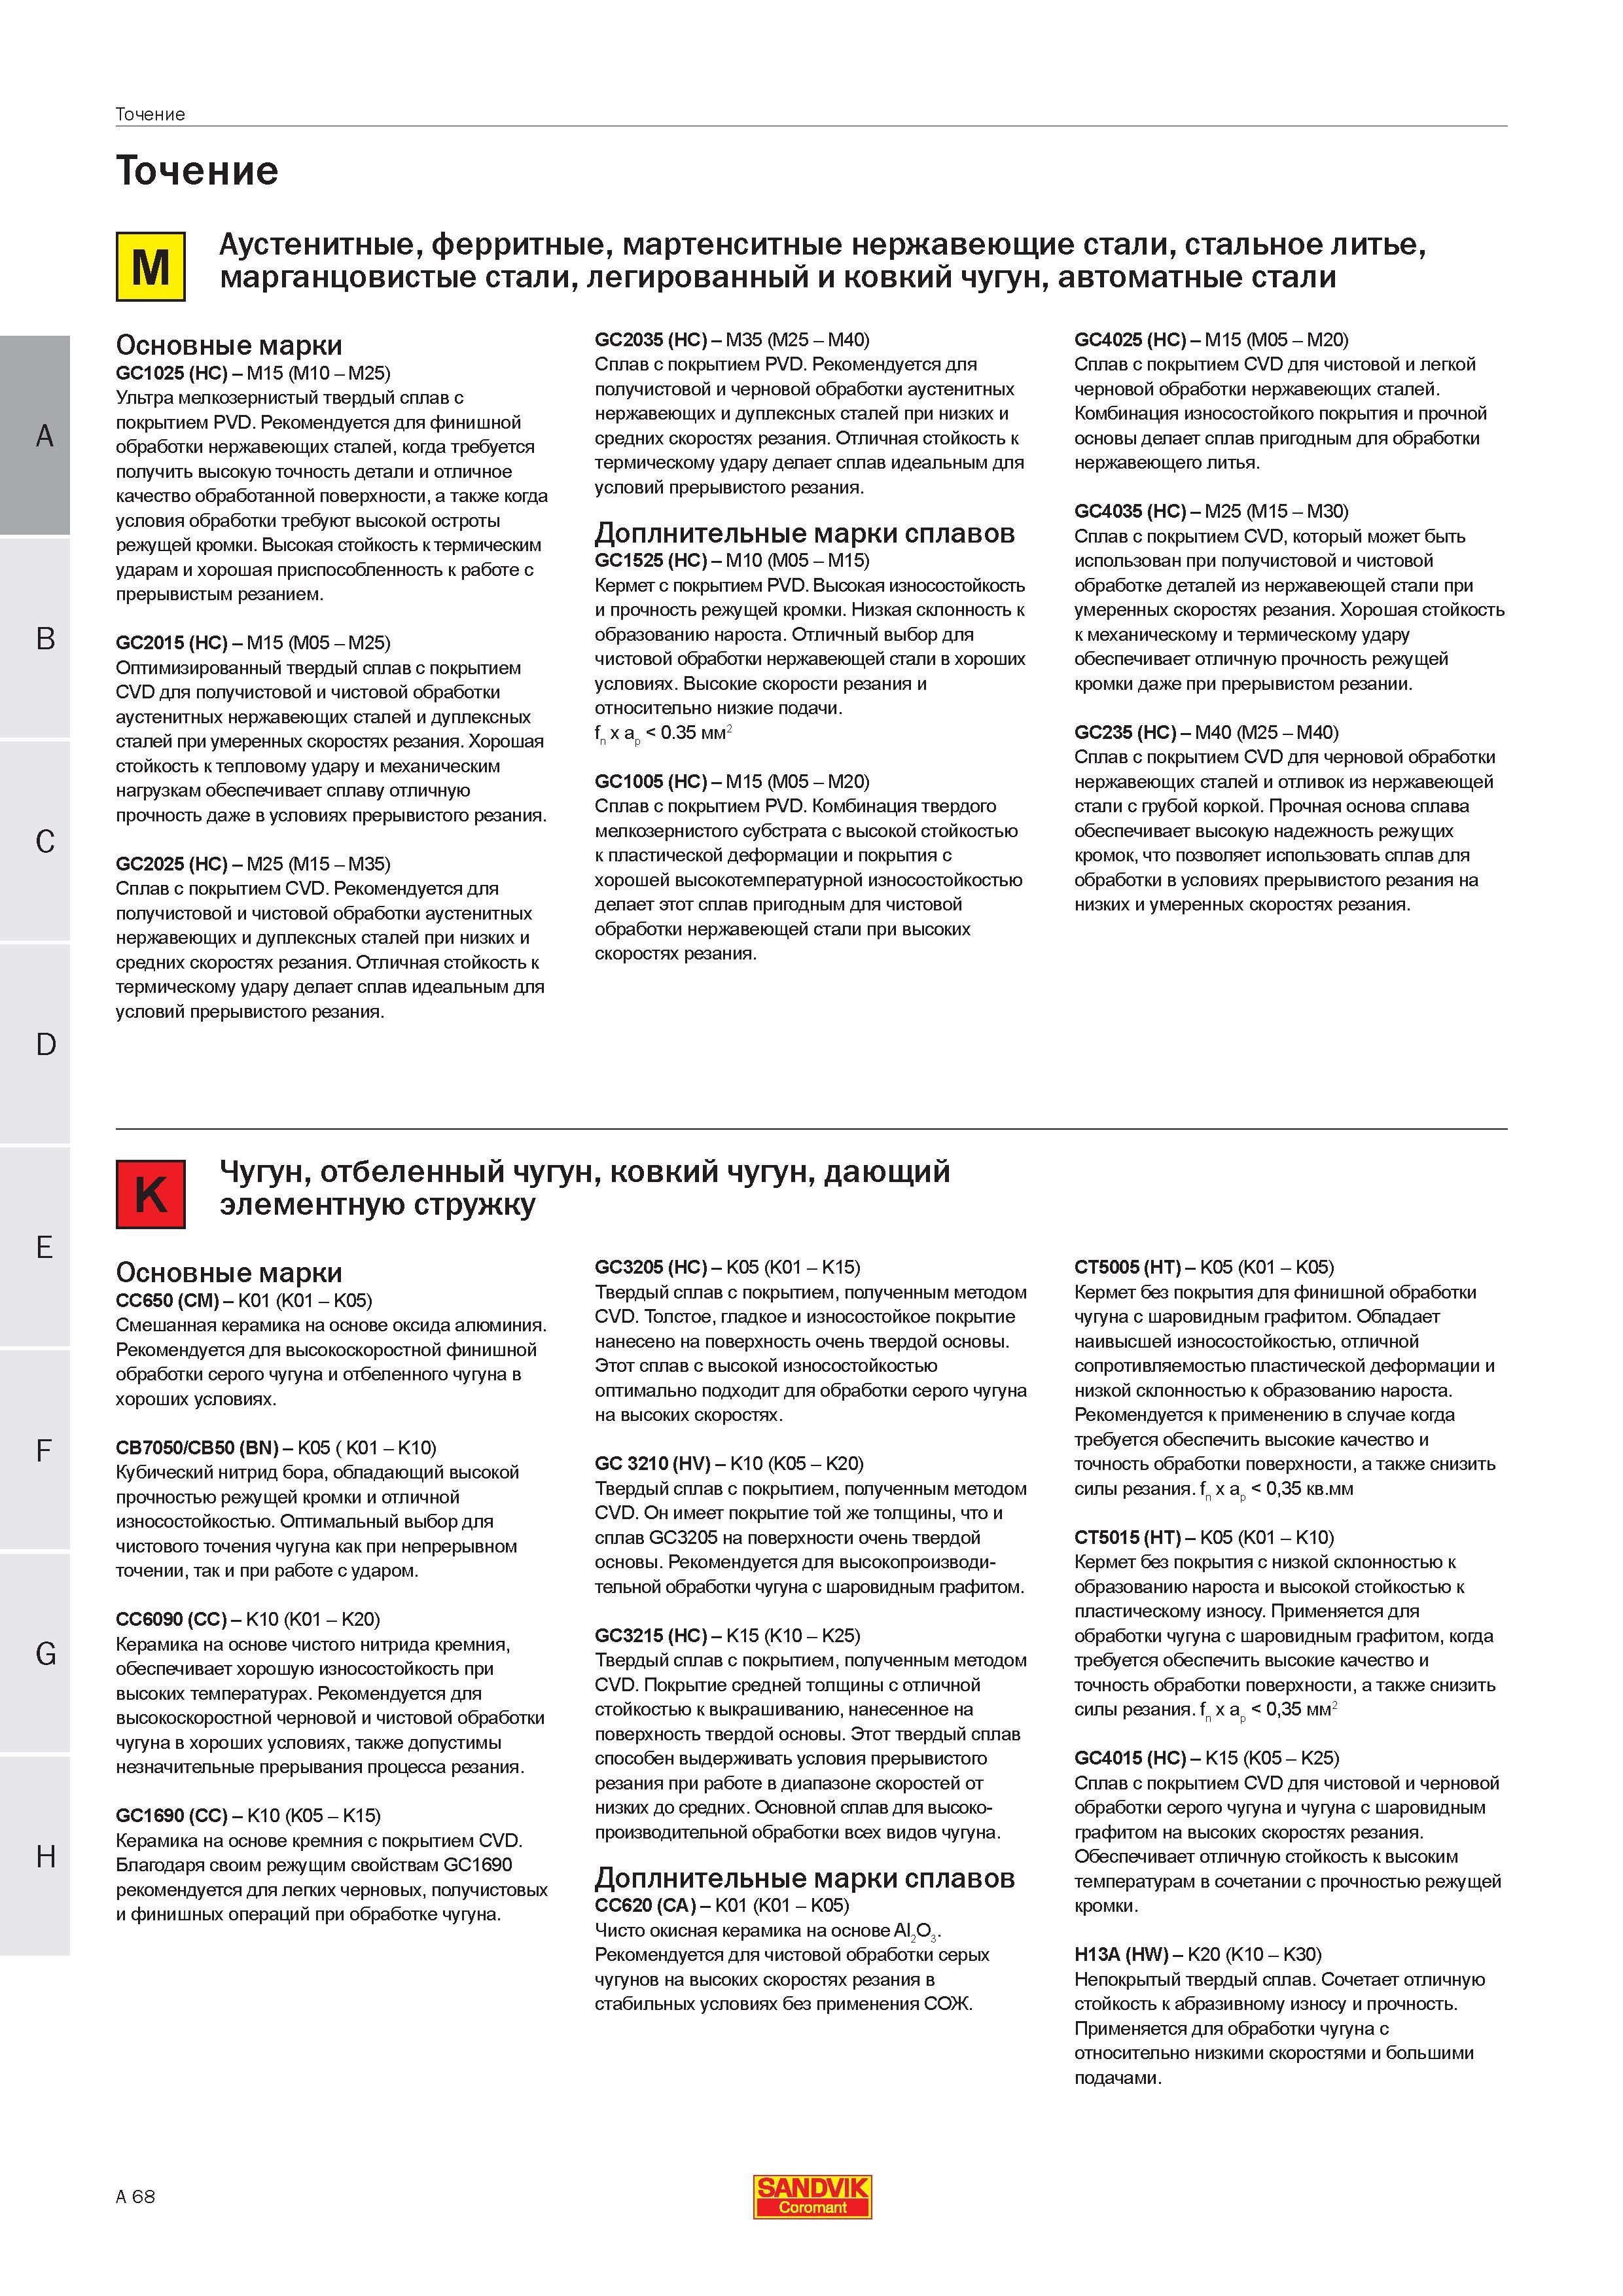
Основные марки сплавов Sandvik Coromant GC1025 (HC) - M15 (M10 - M25) Ультра мелкозернистый твердый сплав с покрытием PVD Рекомендуется для финишОсновные марки сплавов Sandvik Coromant GC1025 (HC) - M15 (M10 - M25) Ультра мелкозернистый твердый сплав с покрытием PVD. Рекомендуется для финишной обработки нержавеющих сталей когда требуется получить высокую точность детали и отличное качество обработанной поверхности а также когда условия обработки требуют высокой остроты режущей кромки. Высокая стойкость к термическим ударам и хорошая приспособленность к работе с прерывистым резанием. GC2015 (HC) - M15 (M05 - M25) Оптимизированный твердый сплав с покрытием CVD для получистовой и чистовой обработки аустенитных нержавеющих сталей и дуплексных сталей при умеренных скоростях резания. Хорошая стойкость к тепловому удару и механическим нагрузкам обеспечивает сплаву отличную прочность даже в условиях прерывистого резания. GC2025 (HC) - M25 (M15 - M35) Сплав с покрытием CVD. Рекомендуется для получистовой и чистовой обработки аустенитных нержавеющих и дуплексных сталей при низких и средних скоростях резания. Отличная стойкость к термическому удару делает сплав идеальным для условий прерывистого резания. GC2035 (HC) - M35 (M25 - M40) Сплав с покрытием PVD. Рекомендуется для получистовой и черновой обработки аустенитных нержавеющих и дуплексных сталей при низких и средних скоростях резания. Отличная стойкость к термическому удару делает сплав идеальным для условий прерывистого резания. Доплнительные марки сплавов GC1525 (HC) - M10 (M05 - M15) Кермет с покрытием PVD. Высокая износостойкость и прочность режущей кромки. Низкая склонность к образованию нароста. Отличный выбор для чистовой обработки нержавеющей стали в хороших условиях. Высокие скорости резания и относительно низкие подачи. fn x ap 0.35 мм2 GC1005 (HC) - M15 (M05 - M20) Сплав с покрытием PVD. Комбинация твердого мелкозернистого субстрата с высокой стойкостью к пластической деформации и покрытия с хорошей высокотемпературной износостойкостью делает этот сплав пригодным для чистовой обработки нержавеющей стали при высоких скоростях резания. GC4025 (HC) - M15 (M05 - M20) Сплав с покрытием CVD для чистовой и легкой черновой обработки нержавеющих сталей. Комбинация износостойкого покрытия и прочной основы делает сплав пригодным для обработки нержавеющего литья. GC4035 (HC) - M25 (M15 - M30) Сплав с покрытием CVD который может быть использован при получистовой и чистовой обработке деталей из нержавеющей стали при умеренных скоростях резания. Хорошая стойкость к механическому и термическому удару обеспечивает отличную прочность режущей кромки даже при прерывистом резании. GC235 (HC) - M40 (M25 - M40) Сплав с покрытием CVD для черновой обработки нержавеющих сталей и отливок из нержавеющей стали с грубой коркой. Прочная основа сплава обеспечивает высокую надежность режущих кромок что позволяет использовать сплав для обработки в условиях прерывистого резания на низких и умеренных скоростях резания. D K Чугун отбеленный чугун ковкий чугун дающий элементную стружку Основные марки CC650 (CM) - K01 (K01 - K05) Смешанная керамика на основе оксида алюминия. Рекомендуется для высокоскоростной финишной обработки серого чугуна и отбеленного чугуна в хороших условиях. CB7050 CB50 (BN) - K05 ( K01 - K10) Кубический нитрид бора обладающий высокой прочностью режущей кромки и отличной износостойкостью. Оптимальный выбор для чистового точения чугуна как при непрерывном точении так и при работе с ударом. CC6090 (CC) - K10 (K01 - K20) Керамика на основе чистого нитрида кремния обеспечивает хорошую износостойкость при высоких температурах. Рекомендуется для высокоскоростной черновой и чистовой обработки чугуна в хороших условиях также допустимы незначительные прерывания процесса резания. GC1690 (CC) - K10 (K05 - K15) Керамика на основе кремния с покрытием CVD. Благодаря своим режущим свойствам GC1690 рекомендуется для легких черновых получистовых и финишных операций при обработке чугуна. GC3205 (HC) - K05 (K01 - K15) Твердый сплав с покрытием полученным методом CVD. Толстое гладкое и износостойкое покрытие нанесено на поверхность очень твердой основы. Этот сплав с высокой износостойкостью оптимально подходит для обработки серого чугуна на высоких скоростях. GC 3210 (HV) - K10 (K05 - K20) Твердый сплав с покрытием полученным методом CVD. Он имеет покрытие той же толщины что и сплав GC3205 на поверхности очень твердой основы. Рекомендуется для высокопроизводительной обработки чугуна с шаровидным графитом. GC3215 (HC) - K15 (K10 - K25) Твердый сплав с покрытием полученным методом CVD. Покрытие средней толщины с отличной стойкостью к выкрашиванию нанесенное на поверхность твердой основы. Этот твердый сплав способен выдерживать условия прерывистого резания при работе в диапазоне скоростей от низких до средних. Основной сплав для высокопроизводительной обработки всех видов чугуна. Доплнительные марки сплавов CC620 (CA) - K01 (K01 - K05) Чисто окисная керамика на основе Al Рекомендуется для чистовой обработки серых чугунов на высоких скоростях резания в стабильных условиях без применения СОЖ. CT5005 (HT) - K05 (K01 - K05) Кермет без покрытия для финишной обработки чугуна с шаровидным графитом. Обладает наивысшей износостойкостью отличной сопротивляемостью пластической деформации и низкой склонностью к образованию нароста. Рекомендуется к применению в случае когда требуется обеспечить высокие качество и точность обработки поверхности а также снизить силы резания. fn x a. 035 кв.мм CT5015 (HT) - K05 (K01 - K10) Кермет без покрытия с низкой склонностью к образованию нароста и высокой стойкостью к пластическому износу. Применяется для обработки чугуна с шаровидным графитом когда требуется обеспечить высокие качество и точность обработки поверхности а также снизить силы резания. fn x a. 035 мм2 GC4015 (HC) - K15 (K05 - K25) Сплав с покрытием CVD для чистовой и черновой обработки серого чугуна и чугуна с шаровидным графитом на высоких скоростях резания. Обеспечивает отличную стойкость к высоким температурам в сочетании с прочностью режущей кромки. H13A (HW) - K20 (K10 - K30) Непокрытый твердый сплав. Сочетает отличную стойкость к абразивному износу и прочность. Применяется для обработки чугуна с относительно низкими скоростями и большими подачами. A 68 SANDVIK Coromant Точение Точение M Аустенитные ферритные мартенситные нержавеющие стали стальное литье марганцовистые стали легированный и ковкий чугун автоматные стали A |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 65 |  66 Основными инструментальными материалами Sandvik являются Твердый сплав с покрытием (HC) Твердые сплавы (HW) Керметы (HT HC) Керамика (CA CN CC) К | 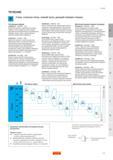 67 | 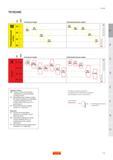 69 | 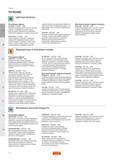 70 | 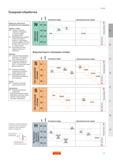 71 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
