| Обновлено 2020-04-10 10:46:44 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
20 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A20 |
|||||
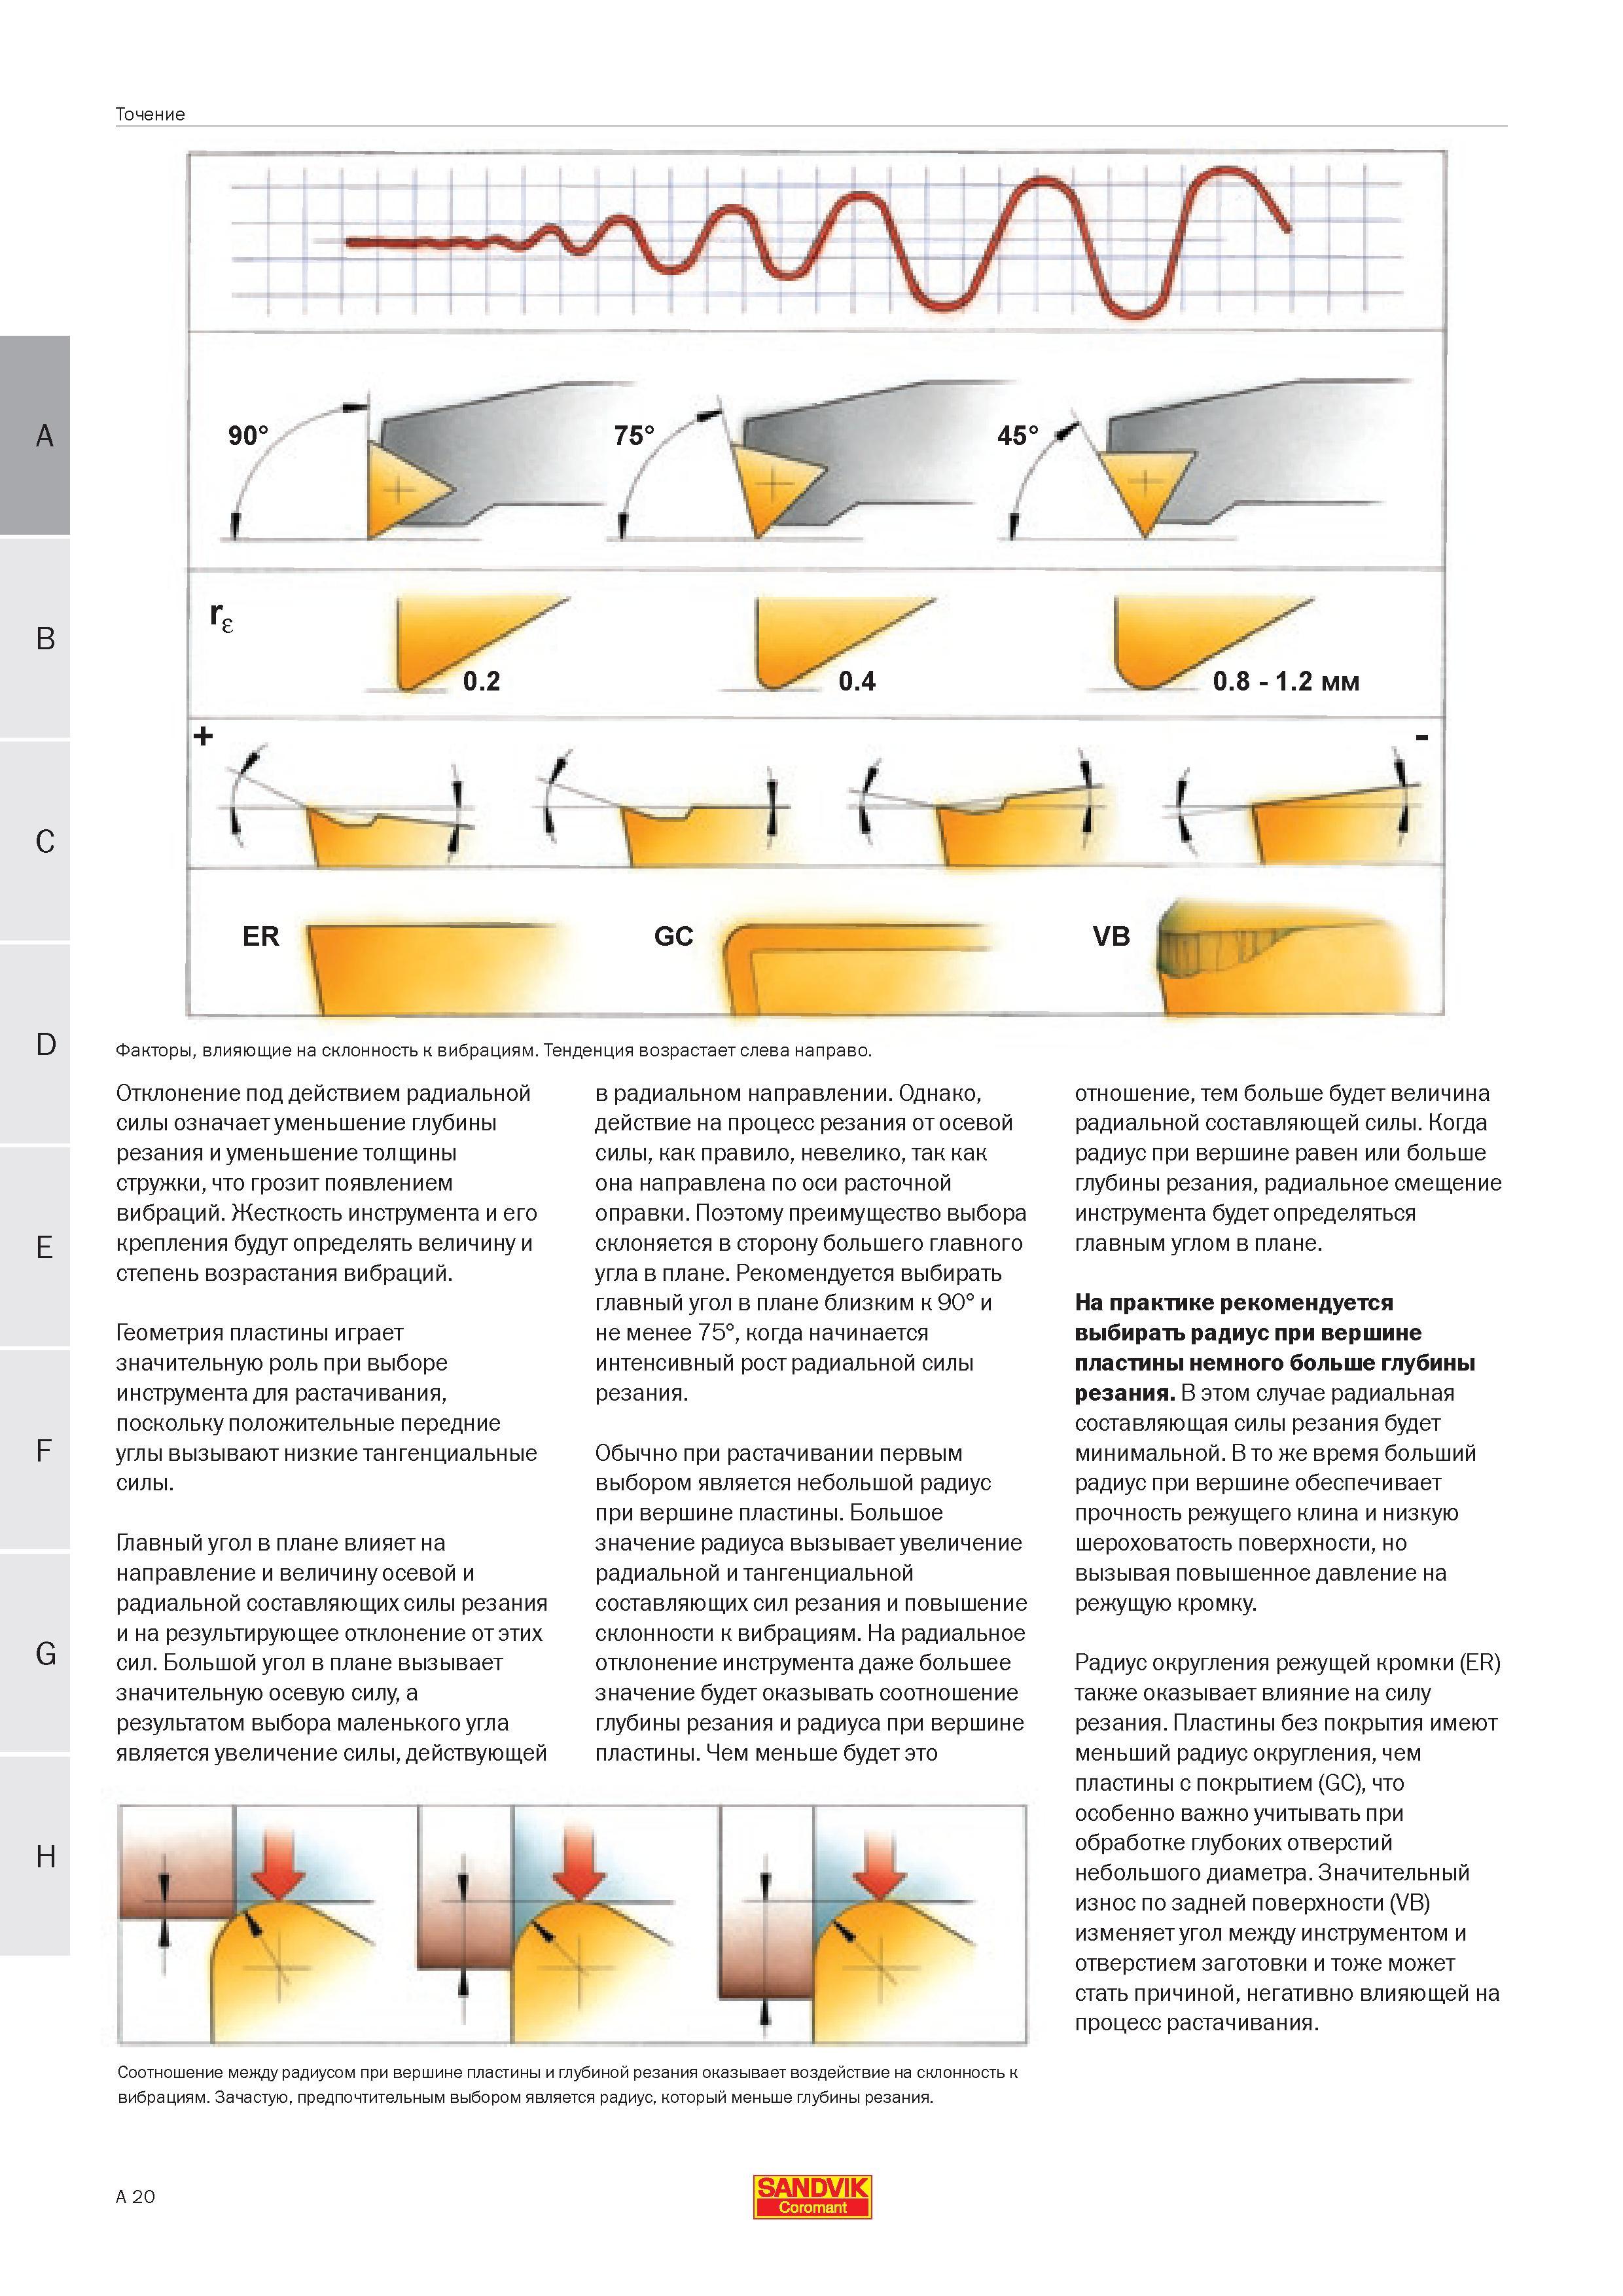
Жесткость инструмента и его крепления будут определять величину и степень возрастания вибраций Геометрия пластины играет значительную роль при выЖесткость инструмента и его крепления будут определять величину и степень возрастания вибраций. Геометрия пластины играет значительную роль при выборе инструмента для растачивания поскольку положительные передние углы вызывают низкие тангенциальные силы. Главный угол в плане влияет на направление и величину осевой и радиальной составляющих силы резания и на результирующее отклонение от этих сил. Большой угол в плане вызывает значительную осевую силу а результатом выбора маленького угла является увеличение силы действующей в радиальном направлении. Однако действие на процесс резания от осевой силы как правило невелико так как она направлена по оси расточной оправки. Поэтому преимущество выбора склоняется в сторону большего главного угла в плане. Рекомендуется выбирать главный угол в плане близким к 90 и не менее 75 когда начинается интенсивный рост радиальной силы резания. Обычно при растачивании первым выбором является небольшой радиус при вершине пластины. Большое значение радиуса вызывает увеличение радиальной и тангенциальной составляющих сил резания и повышение склонности к вибрациям. На радиальное отклонение инструмента даже большее значение будет оказывать соотношение глубины резания и радиуса при вершине пластины. Чем меньше будет это i LI 4 V f -H к к T Чг отношение тем больше будет величина радиальной составляющей силы. Когда радиус при вершине равен или больше глубины резания радиальное смещение инструмента будет определяться главным углом в плане. На практике рекомендуется выбирать радиус при вершине пластины немного больше глубины резания. В этом случае радиальная составляющая силы резания будет минимальной. В то же время больший радиус при вершине обеспечивает прочность режущего клина и низкую шероховатость поверхности но вызывая повышенное давление на режущую кромку. Радиус округления режущей кромки (ER) также оказывает влияние на силу резания. Пластины без покрытия имеют меньший радиус округления чем пластины с покрытием (GC) что особенно важно учитывать при обработке глубоких отверстий небольшого диаметра. Значительный износ по задней поверхности (VB) изменяет угол между инструментом и отверстием заготовки и тоже может стать причиной негативно влияющей на процесс растачивания. Соотношение между радиусом при вершине пластины и глубиной резания оказывает воздействие на склонность к вибрациям. Зачастую предпочтительным выбором является радиус который меньше глубины резания. A 20 SANDVIK Точение Факторы влияющие на склонность к вибрациям. Тенденция возрастает слева направо. Отклонение под действием радиальной силы означает уменьшение глубины резания и уменьшение толщины стружки что грозит появлением вибраций. |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 17 |  18 |  19 |  21 |  22 |  23 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
