| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Для всего многообразия резьбонарезного токарного инструмента Sandvik семейства U-Lock используется три системы крепления сменных резьбовых пласти147 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.C17 |
|||||
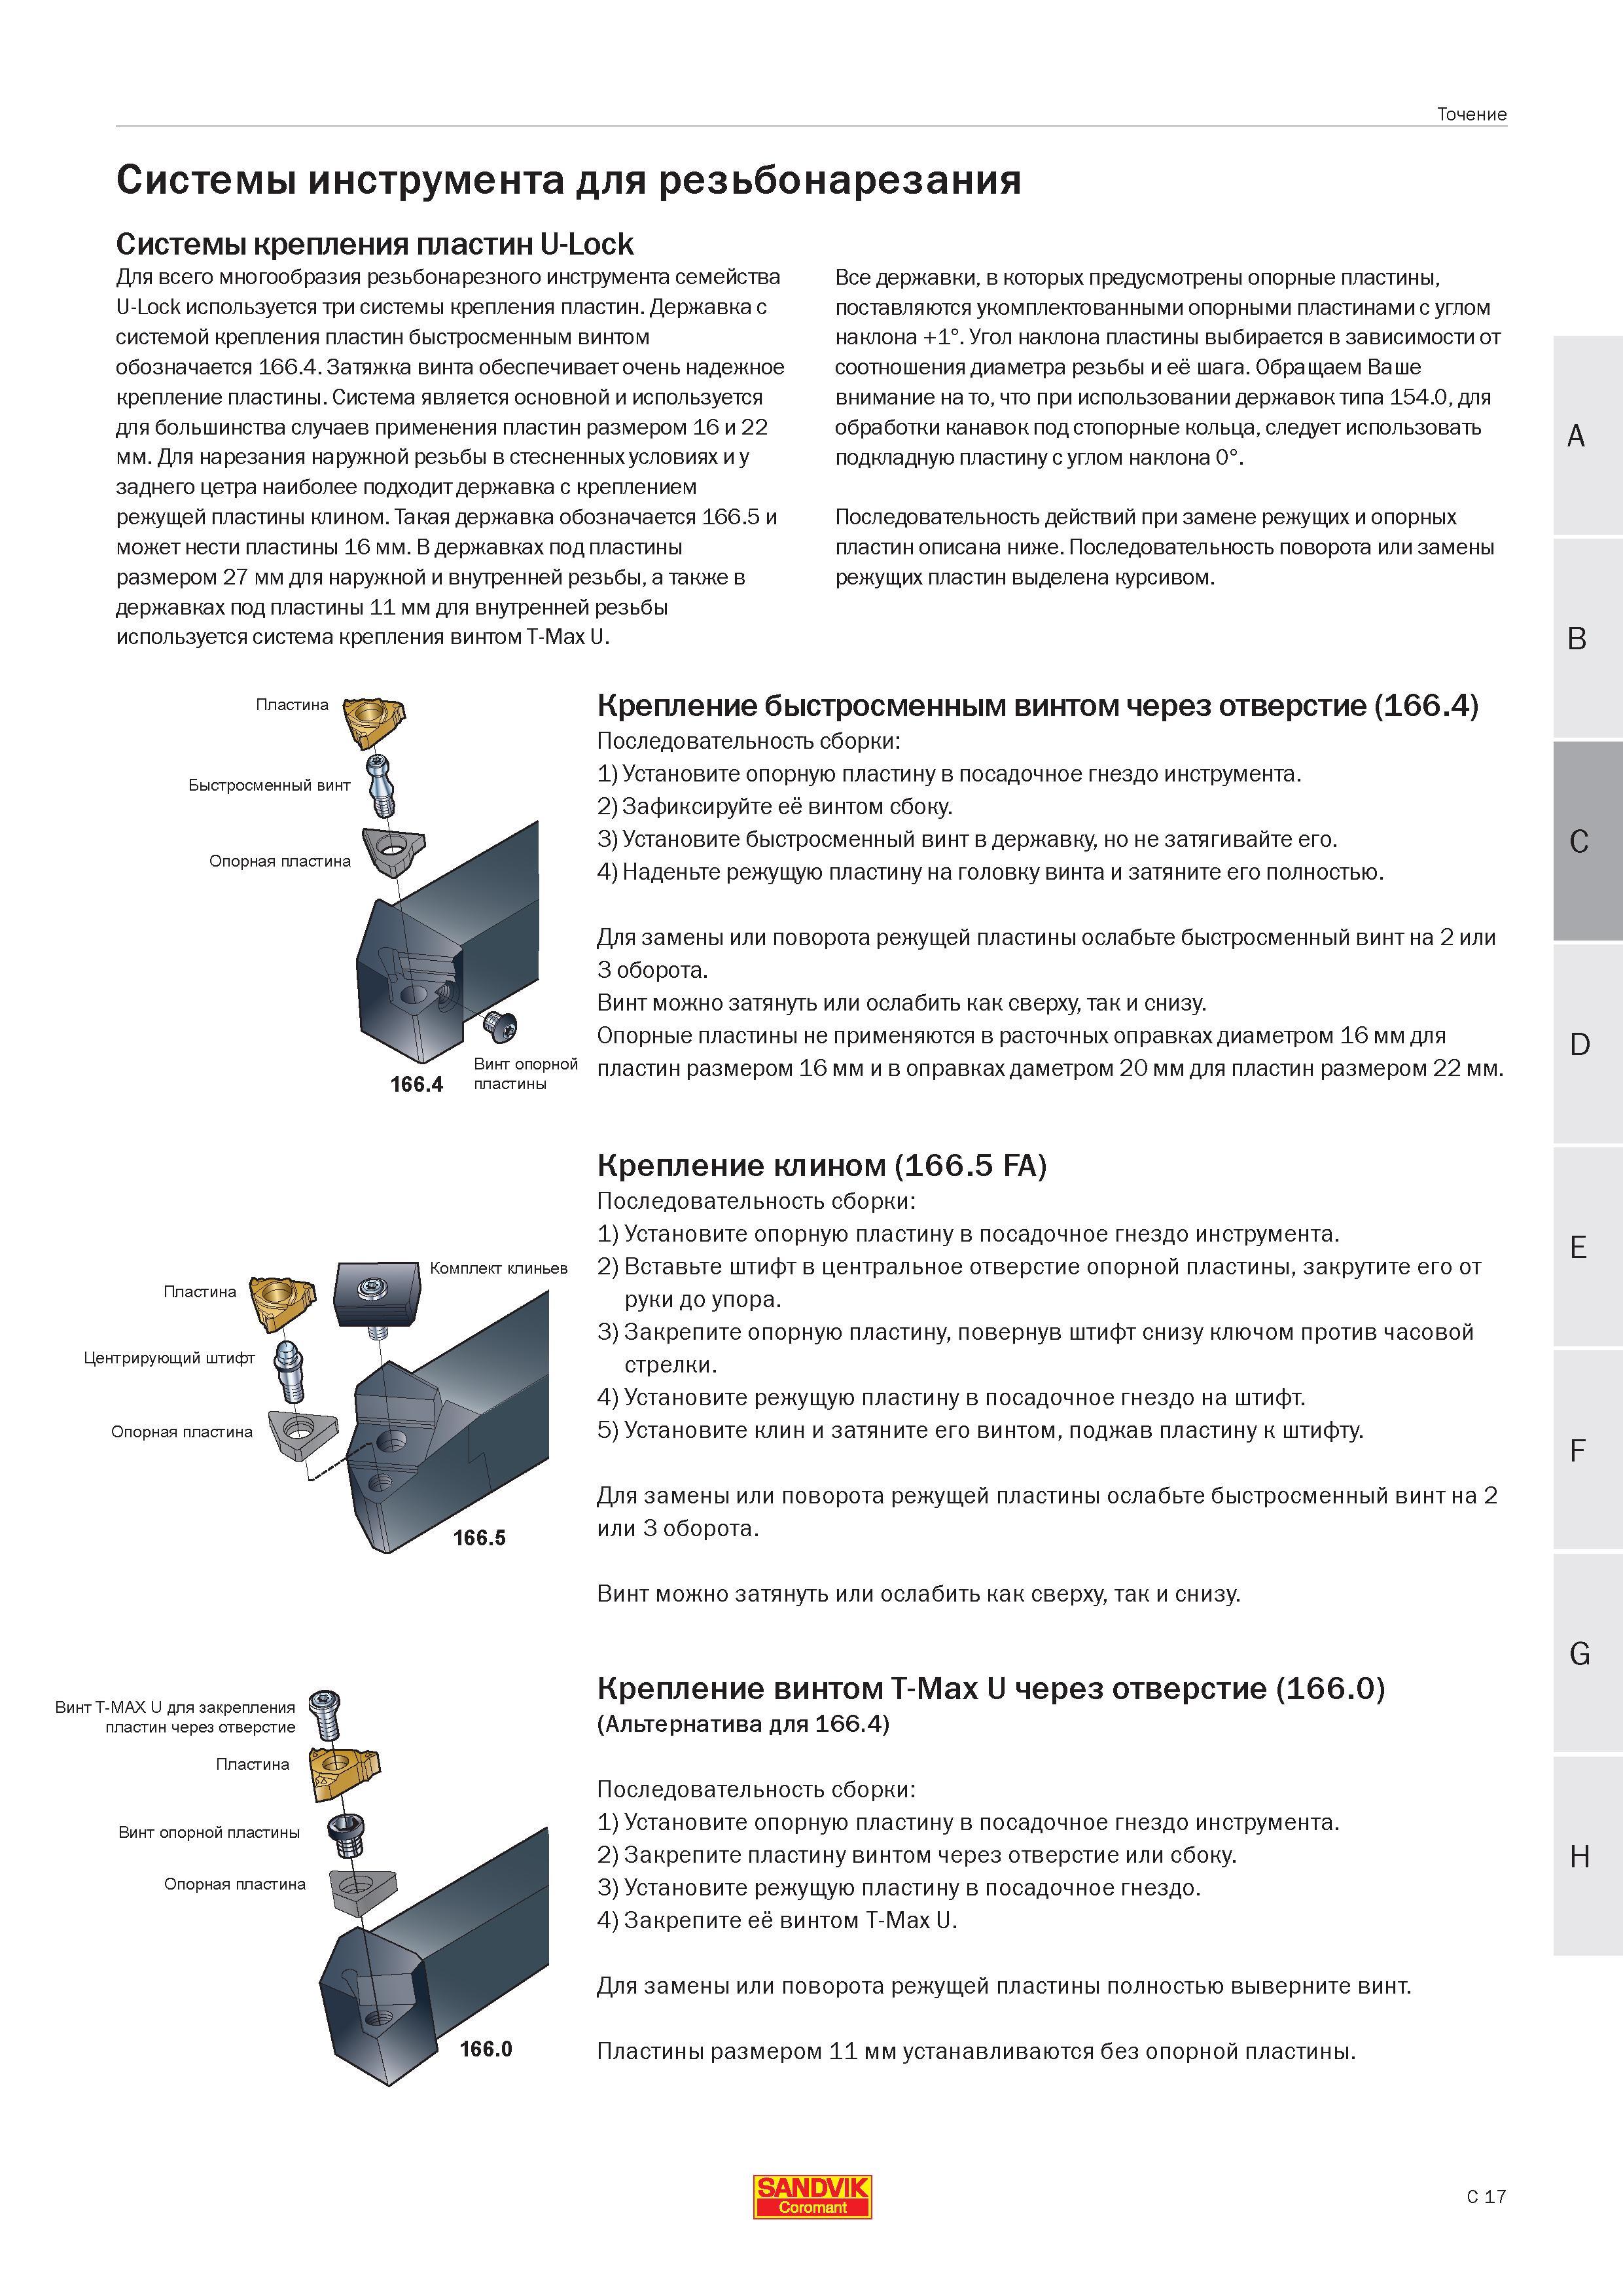
Для всего многообразия резьбонарезного токарного инструмента Sandvik семейства U-Lock используется три системы крепления сменных резьбовых пласти Для всего многообразия резьбонарезного токарного инструмента Sandvik семейства U-Lock используется три системы крепления сменных резьбовых пластин. Державка с системой крепления пластин быстросменным винтом обозначается 166.4. Затяжка винта обеспечивает очень надежное крепление пластины. Система является основной и используется для большинства случаев применения пластин размером 16 и 22 мм. Для нарезания наружной резьбы в стесненных условиях и у заднего цетра наиболее подходит державка с креплением режущей пластины клином. Такая державка обозначается 166.5 и может нести пластины 16 мм. В державках под пластины размером 27 мм для наружной и внутренней резьбы а также в державках под пластины 11 мм для внутренней резьбы используется система крепления винтом T-Max U. Все державки в которых предусмотрены опорные пластины поставляются укомплектованными опорными пластинами с углом наклона +1. Угол наклона пластины выбирается в зависимости от соотношения диаметра резьбы и её шага. Обращаем Ваше внимание на то что при использовании державок типа 154.0 для обработки канавок под стопорные кольца следует использовать подкладную пластину с углом наклона 0. Последовательность действий при замене режущих и опорных пластин описана ниже. Последовательность поворота или замены режущих пластин выделена курсивом. Быстросменный винт Опорная пластина Винт опорной 166.4 пластины Крепление быстросменным винтом через отверстие (166.4) Последовательность сборки 1) Установите опорную пластину в посадочное гнездо инструмента. 2) Зафиксируйте её винтом сбоку. 3) Установите быстросменный винт в державку но не затягивайте его. C 4) Наденьте режущую пластину на головку винта и затяните его полностью. Для замены или поворота режущей пластины ослабьте быстросменный винт на 2 или 3 оборота. Винт можно затянуть или ослабить как сверху так и снизу. Опорные пластины не применяются в расточных оправках диаметром 16 мм для d пластин размером 16 мм и в оправках даметром 20 мм для пластин размером 22 мм. Центрирующий штифт Опорная пластина Крепление клином (166.5 FA) Последовательность сборки 1) Установите опорную пластину в посадочное гнездо инструмента. Комплект клиньев 2) Вставьте штифт в центральное отверстие опорной пластины закрутите его от руки до упора. 3) Закрепите опорную пластину повернув штифт снизу ключом против часовой стрелки. 4) Установите режущую пластину в посадочное гнездо на штифт. 5) Установите клин и затяните его винтом поджав пластину к штифту. 166.5 Винт T-MAX U для закрепления пластин через отверстие Пластина Винт опорной пластины Опорная пластина 166.0 Для замены или поворота режущей пластины ослабьте быстросменный винт на 2 или 3 оборота. Винт можно затянуть или ослабить как сверху так и снизу. Крепление винтом T-Max U через отверстие (166.0) (Альтернатива для 166.4) Последовательность сборки 1) Установите опорную пластину в посадочное гнездо инструмента. 2) Закрепите пластину винтом через отверстие или сбоку. 3) Установите режущую пластину в посадочное гнездо. 4) Закрепите её винтом T-Max U. Для замены или поворота режущей пластины полностью выверните винт. Пластины размером 11 мм устанавливаются без опорной пластины. Пластина E Пластина F SANDVIK Coromant C 17 Точение Системы инструмента для резьбонарезания Системы крепления пластин U-Lock |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 144 При нарезании резьбы задний угол и его величина имеют большое значение Величина размера заднего угла инструментальной наладки влияет на выделение |  145 Справочная диаграмма для правильного выбор сменной опорной пластины при точении резьбы Шаг мм Ниток дюйм D Диапазон шагов Размер пластины Угол на |  146 Графическое представление основных видов резьбовых соединений для различных сегментов промышленности Для резьб общего назначения в различных отра |  148 |  149 |  150 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
