| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Рекомендации по использованию вспомогательного станочного инструмента для сверления Плохое состояние цангового патрона и цанги будет уменьшать то333 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E20 |
|||||

Рекомендации по использованию вспомогательного станочного инструмента для сверления Плохое состояние цангового патрона и цанги будет уменьшать то Рекомендации по использованию вспомогательного станочного инструмента для сверления Плохое состояние цангового патрона и цанги будет уменьшать точность инструментальной наладки для сверлильной операции При использовании цанговых патронов необходимо строго следить за состоянием поверхностей зажима и хвостовиком сверла не допускать их загрязнения. Цанги долгое время находившиеся в эксплуатации быстро теряют точность поэтому необходимо регулярно контролировать величину биения которая не должна превышать 20 мкм. Если патрон не обеспечивает необходимую величину биения попробуйте провернуть сверло или цангу на 90 или 180 до положения с минимальным биением. При использовании патронов с хвостовиком Whistle Notch и цанговых патронов биение может увеличиваться до 40 мкм но для достижения удовлетворительных результатов необходимо снижать биение. Чрезвычайно жесткое и точное закрепление инструмента обеспечивает силовой патрон Coro-Grip. Он позволит добиться биения в 2-3 мкм. Высокую и прогнозируемую стойкость инструмента гарантирует жесткость наладки Для получения наилучших результатов обработки сверла Delta-C необходимо зажимать в жесткие высокоточные патроны. Рекомендации по использованию патронов при внутреннем подводе СОЖ используйте патроны обеспечивающие герметичность сборки постоянно следите за состоянием поверхностей закрепления патронов и инструментов регулярно проверяйте и при необходимости меняйте поврежденные цанги Для этого рекомендуется применять силовой прецизионный патрон CoroGrip и гидропластовый патрон Hydrogrip которые обеспечивают передачу больших крутящих моментов и наименьшее радиальное биение по сравнению с другими образцами представленными на рынке. Возможно также применение патронов с термозажимом и патронов с механическим зажимом. возможность переточки и нанесение покрытия до 5-10 раз Сверла Delta-C являются перетачиваемыми. Однако для сохранности геометрии сверла необходимо следовать специальной инструкции. Для того чтобы сохранить оригинальную геометрию инструмента при переточке не нужно допускать износа сверла превышающего максимально рекомендованные значения. После переточки сверла необходимо нанести покрытие для сохранения эксплуатационных характеристик. Существует специальная инструкция по переточке сверл Coromant Delta C. E 20 SANDVIK Coromant Сверление Высокое качество патрона является важным фактором при сверлении. Рекомендации по эксплуатации |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 330 Практические рекомендации по правильному использованию твердосплавных спиральных монолитных сверл Sandvik CoroDrill Delta C Неровная криволинейна |  331 Применение охлаждающей жидкости при работе сверлами Sandvik Delta С является важным фактором успешной механической обработки отверстий С помощью |  332 Описание влияния различных режимов резания при сверлении отверстий в металле на общий ход технологической операции Сверление Скорость резания вли |  334 Как определить и устранить износ на твердосплавных спиральных монолитных сверлах Sandvik Delta C Характер износа Причина Устранение Слишком низки | 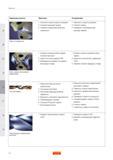 335 Как устранить типовые случаи износа и поломки спиральных монолитных твердосплавных сверл Sandvik Delta C Продолжение таблицы Характер износа Прич |  336 Как выявить причину ошибок в размерах обработанной детали и устранить их при технологическом использовании сверл спиральных твердосплавных сверл |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
