| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Описание практического примера расчета начальных значений режимов резания для торцовой фрезы Iscar H490 F90AX D063-6-27-17 и сменных режущих фрез49 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.47 |
|||||

Описание практического примера расчета начальных значений режимов резания для торцовой фрезы Iscar H490 F90AX D063-6-27-17 и сменных режущих фрез Описание практического примера расчета начальных значений режимов резания для торцовой фрезы Iscar H490 F90AX D063-6-27-17 и сменных режущих фрезерных пластин H490 ANKX 170608PNTR IC330 к ней для фрезерования заготовки крупногабаритной детали. Припуск будет удаляться за несколько проходов с глубиной резания 6 мм и шириной резания 50 мм каждый. Материал заготовки - углеродистая конструкционная сталь 30 твёрдостью HB 200.220. Жёсткость системы СПИД считается достатотчной. Необходимо определить стартовый режим резания. Сталь 30 относится к материалам второй группы (No. 2) обрабатываемых материалов по стандарту VDI 3323. Основные данные по фрезе из каталога угол в плане 90°, номинальный диаметр (D) 63 мм, длина режущей кромки (ap) 16 мм. Марка твёрдого сплава пластин - IC330. h/ap=6/16=0.38, b/D=50/63=0.8. Базовая начальная подача fzo=0.2 мм/зуб (таблица 29), коэффициент влияния угла фрезы в плане kx=1 (таблица 30). Таким образом, начальная подача fz=0.2 мм/зуб. По таблице 31 можно заключить, что тип обработки - от среднего к тяжёлому (таблица содержит дискретные данные, и по полученным соотношениям в рассматриваемом случае тип обработки занимает промежуточное положение между средним и тяжёлым). Возможны следующие варианты решения первый - отнестись к типу обработки как тяжёлому и в выборе скорости руководствоваться этим определением, второй - назначить скорость через более менее среднюю величину или воспользоваться метода интерполяции. Рассмотрим второй вариант. Таблица 9 рекомендует начальную скорость 125 м/мин для тяжёлого режима обработки и 140 м/мин для среднего. Принимаем стартовую скорость Vc=130 м/мин. Понятно, что первый вариант дал бы Vc=125 м/мин. Крепёжные винты с регулируемым распределителем подачи СОЖ для насадных фрез В большинстве современных конструкций насадных фрез имеются каналы для подачи смазочно-охлаждающей жидкости (СОЖ) непосредственно через корпус инструмента. Каждый из каналов обычно открывается одним своим концом в стружечном кармане, другим - в центральном отверстии корпуса. Стараются разместить канал так, чтобы направить СОЖ прямо на режущую кромку. Данное решение позволяет организовать подвод СОЖ в зону резания, но во многих случаях ухудшает удаление стружки, потому что струя жидкости стремится прижать стружку к пластине. Некоторые компании производят особые крепёжные винты к оправкам для насадных фрез. Такие винты отличаются наличием отверстий для СОЖ и совмещают выполнение сразу двух задач собственно крепление инструмента и подачу СОЖ по направлению от оси вращения фрезы к её периферии в районе рабочего торца фрезы. Однако, глубина выточек и ступеней центрального отверстия в корпусе может сильно отличаться для разных насадных фрез, что заметно ограничивает применение винтов. Крепёжный винт с регулируемым распределителем СОЖ устраняет отмеченный недостаток. Подвижный распределитель легко настраивается в соответствии с размерами торцевых углублений корпуса и затем фиксируется контргайкой. Применение крепёжного винта с регулируемым распределителем служит эффективным средством и для подвода СОЖ в зону резания, и для заметного улучшения стружкоудаления. Фрезы h/ap=3/3.5=0.86; b/D=90/125=0.72. Как следствие, базовая начальная подача fzo=0.22 мм/зуб (таблица 29), коэффициент влияния угла фрезы в плане kx=1.4 (таблица 30) и начальная подача fz=0.22x1.4=0.3 мм/зуб. По таблице 31 определяем тип обработки как тяжёлый. Значит, начальная скорость резания Vc=200 м/мин (таблица 9). Предприятие приобрело торцевую фрезу |
|||||
См.также / See also : |
|||||
Оснастка для токарных станков по металлу / Lathe tool holders |
Оснастка для сверлильных и фрезерных станков / Tool holders for drilling and milling |
||||
Термопатроны / Shrink fit chuck |
Гидравлический патрон инструментальный / Hydraulic chucks |
||||
Хвостовики инструментов / Shank tool |
Резьбонарезные патроны для метчиков / Tapping chucks |
||||
Балансировка инструмента / Tool balancing |
Штревель / Pull stud |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
 46 Диаметр режущей части фрезы и ширина резания при торцевом фрезеровании Наибольшая эффективность фрезерной механической обработки обычно достигает |  47 Начальные параметры режимов резания при фрезерной обработке торцевыми фрезами с твердосплавными сменными режущими пластинами Группа твердого спла | 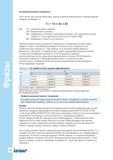 48 Расчет начальной скорости резания Vc при фрезеровании торцевыми фрезами Данная величина находится по формуле Vc = Vo x Ks x Kt Где Vc - начальная | 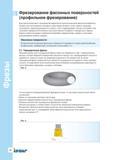 50 Фрезерование фасонных и сложнопрофильных поверхностей металлорежущим инструментом Для прессоштампового производства характерна значительная доля |  51 Большинство специалистов инструментально-прессового производства сходятся во мнении, что фрезы с круглыми сменными режущими пластинами являются с |  52 Большая радиальная составляющая силы резания таит в себе источник изгиба инструмента и вибраций В то же время рост осевой составляющей неблагопри |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
