| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Инструментальный материал Какая марка инструментального материала в наибольшей мере отвечает указанным требованиям обработки, которая осуществляе15 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.13 |
|||||
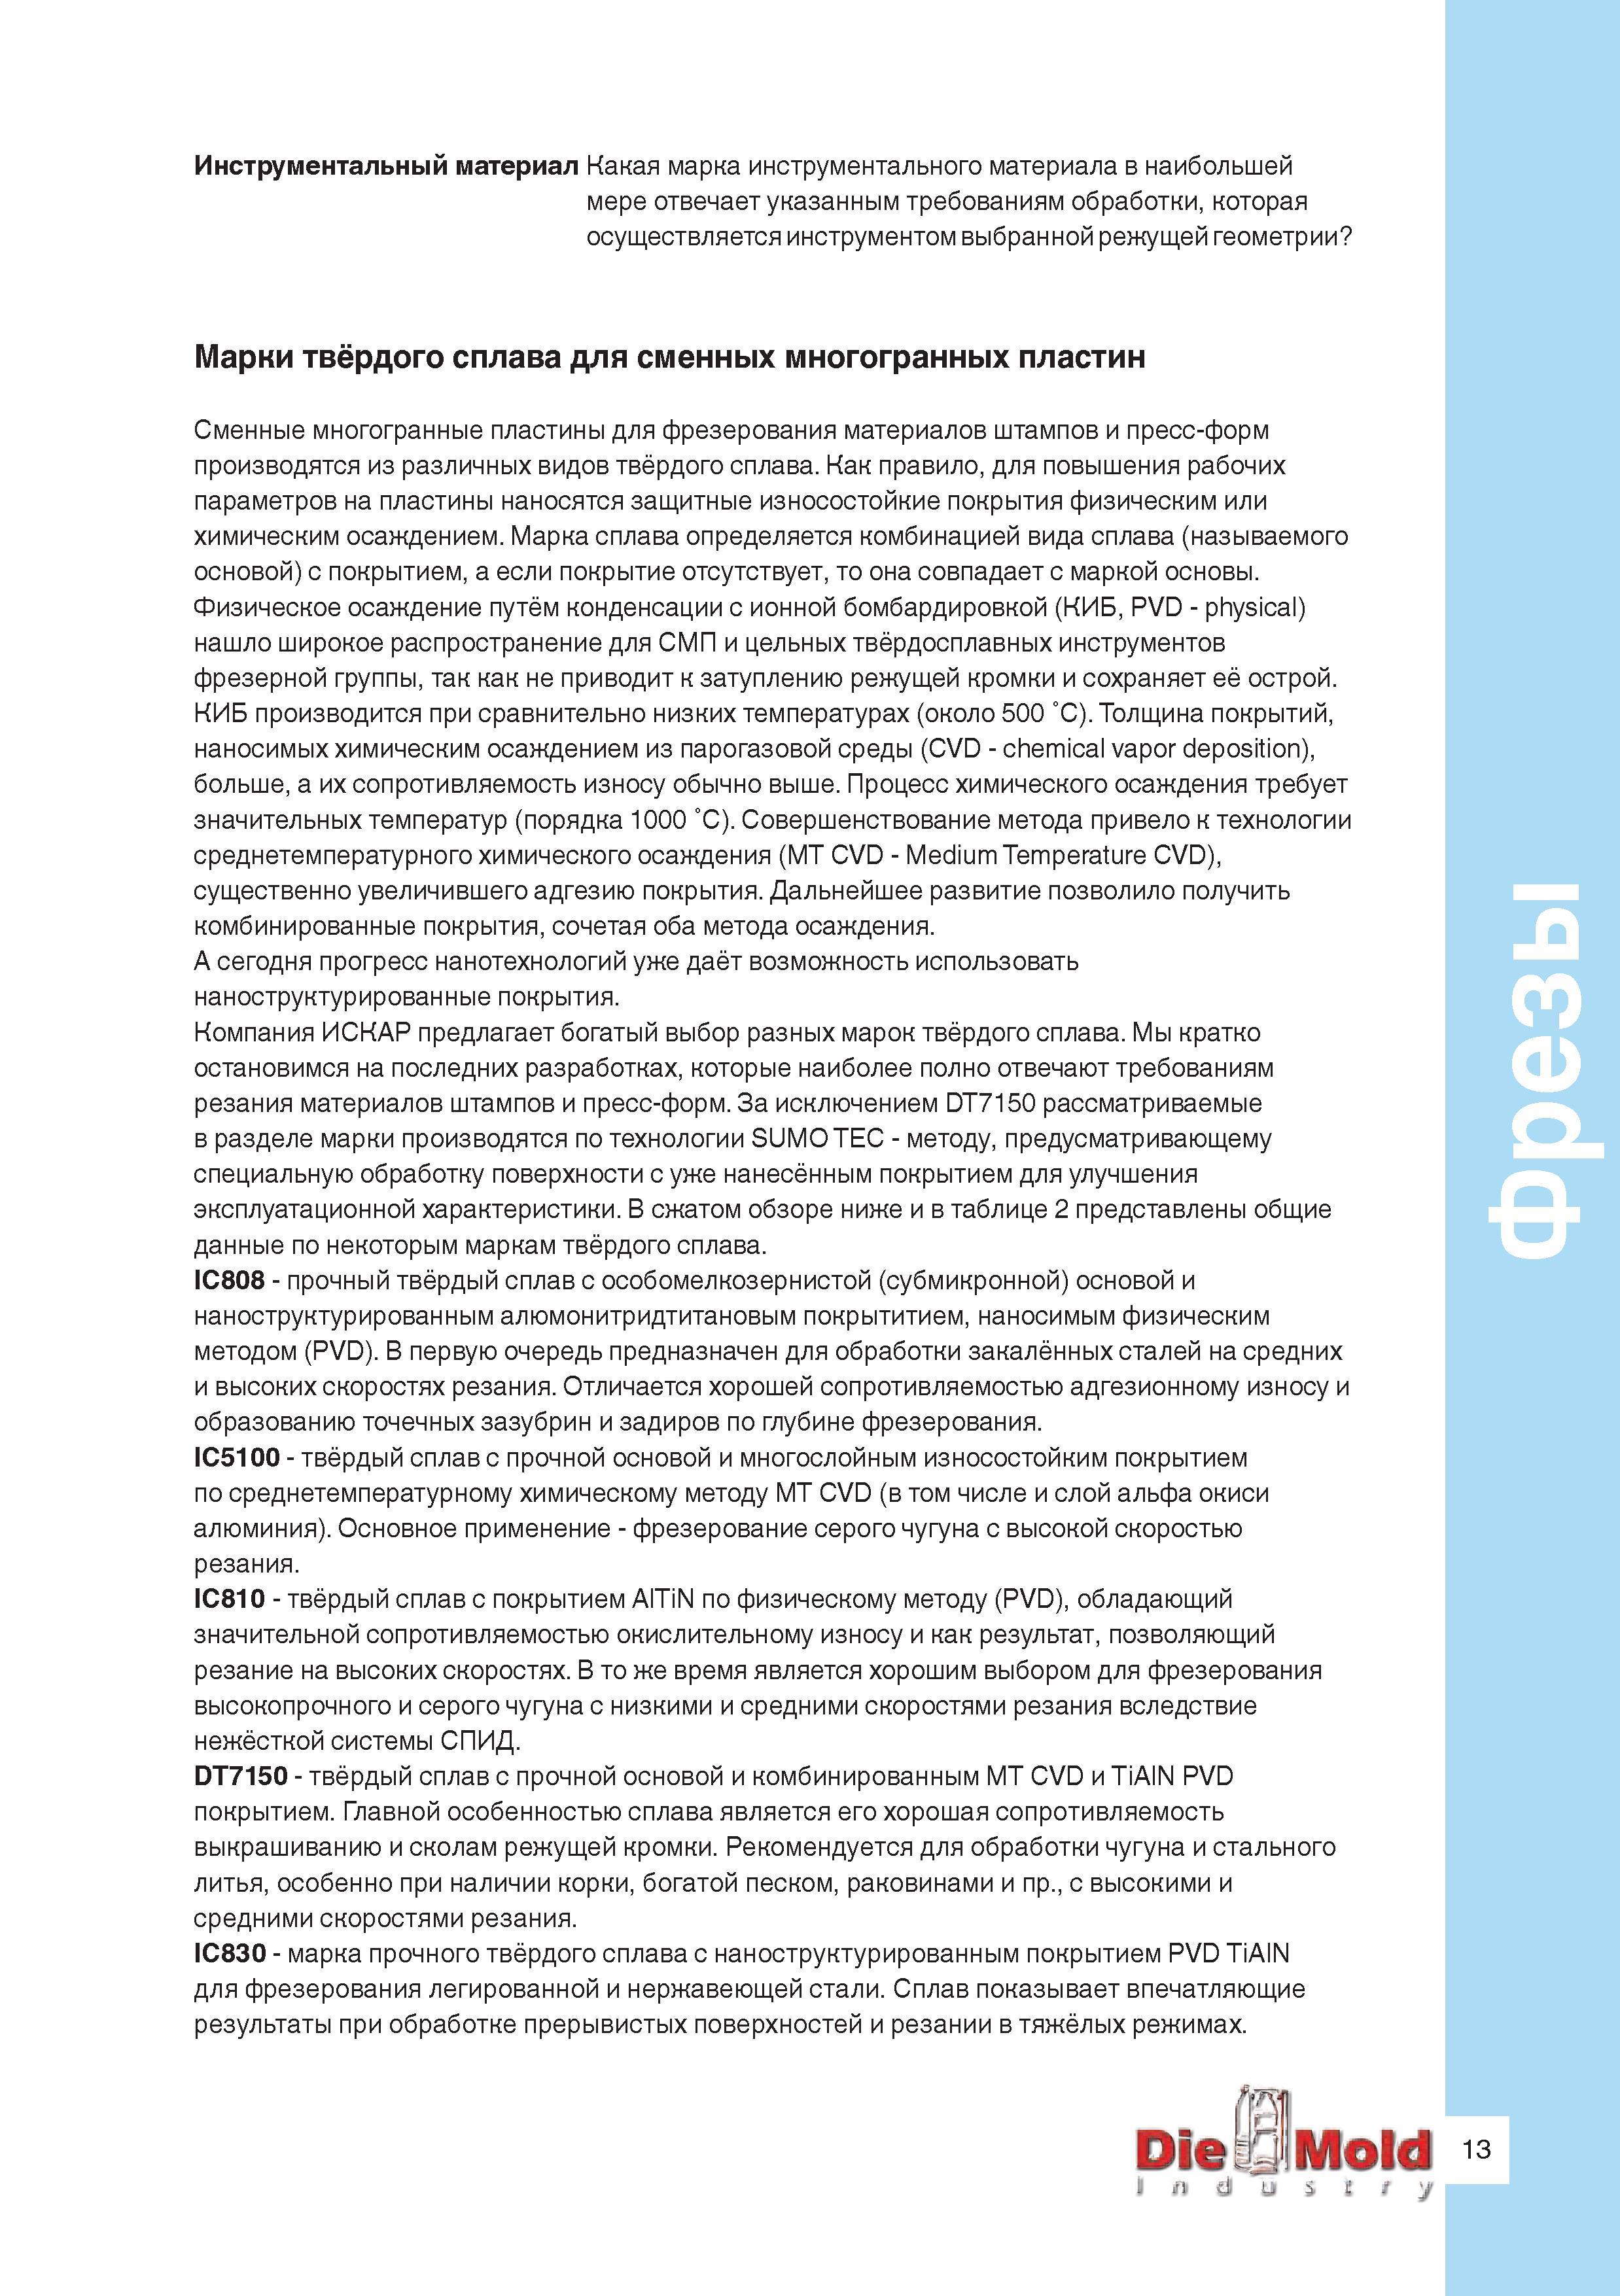
Инструментальный материал Какая марка инструментального материала в наибольшей мере отвечает указанным требованиям обработки, которая осуществляе Инструментальный материал Какая марка инструментального материала в наибольшей мере отвечает указанным требованиям обработки, которая осуществляется инструментом выбранной режущей геометрии Марки твёрдого сплава для сменных многогранных пластин Сменные многогранные пластины для фрезерования материалов штампов и пресс-форм производятся из различных видов твёрдого сплава. Как правило, для повышения рабочих параметров на пластины наносятся защитные износостойкие покрытия физическим или химическим осаждением. Марка сплава определяется комбинацией вида сплава (называемого основой) с покрытием, а если покрытие отсутствует, то она совпадает с маркой основы. Физическое осаждение путём конденсации с ионной бомбардировкой (КИБ, PVD - physical) нашло широкое распространение для СМП и цельных твёрдосплавных инструментов фрезерной группы, так как не приводит к затуплению режущей кромки и сохраняет её острой. КИБ производится при сравнительно низких температурах (около 500 °C). Толщина покрытий, наносимых химическим осаждением из парогазовой среды (CVD - chemical vapor deposition), больше, а их сопротивляемость износу обычно выше. Процесс химического осаждения требует значительных температур (порядка 1000 °C). Совершенствование метода привело к технологии среднетемпературного химического осаждения (MT CVD - Medium Temperature CVD), существенно увеличившего адгезию покрытия. Дальнейшее развитие позволило получить комбинированные покрытия, сочетая оба метода осаждения. А сегодня прогресс нанотехнологий уже даёт возможность использовать наноструктурированные покрытия. Компания ИСКАР предлагает богатый выбор разных марок твёрдого сплава. Мы кратко остановимся на последних разработках, которые наиболее полно отвечают требованиям резания материалов штампов и пресс-форм. За исключением DT7150 рассматриваемые в разделе марки производятся по технологии SUMO TEC - методу, предусматривающему специальную обработку поверхности с уже нанесённым покрытием для улучшения эксплуатационной характеристики. В сжатом обзоре ниже и в таблице 2 представлены общие данные по некоторым маркам твёрдого сплава. IC808 - прочный твёрдый сплав с особомелкозернистой (субмикронной) основой и наноструктурированным алюмонитридтитановым покрытитием, наносимым физическим методом (PVD). В первую очередь предназначен для обработки закалённых сталей на средних и высоких скоростях резания. Отличается хорошей сопротивляемостью адгезионному износу и образованию точечных зазубрин и задиров по глубине фрезерования. IC5100 - твёрдый сплав с прочной основой и многослойным износостойким покрытием по среднетемпературному химическому методу MT CVD (в том числе и слой альфа окиси алюминия). Основное применение - фрезерование серого чугуна с высокой скоростью резания. IC810 - твёрдый сплав с покрытием AlTiN по физическому методу (PVD), обладающий значительной сопротивляемостью окислительному износу и как результат, позволяющий резание на высоких скоростях. В то же время является хорошим выбором для фрезерования высокопрочного и серого чугуна с низкими и средними скоростями резания вследствие нежёсткой системы СПИД. DT7150 - твёрдый сплав с прочной основой и комбинированным MT CVD и TiAIN PVD покрытием. Главной особенностью сплава является его хорошая сопротивляемость выкрашиванию и сколам режущей кромки. Рекомендуется для обработки чугуна и стального литья, особенно при наличии корки, богатой песком, раковинами и пр., с высокими и средними скоростями резания. IC830 - марка прочного твёрдого сплава с наноструктурированным покрытием PVD TiAIN для фрезерования легированной и нержавеющей стали. Сплав показывает впечатляющие результаты при обработке прерывистых поверхностей и резании в тяжёлых режимах. Фрезы |
|||||
См.также / See also : |
|||||
Расчет режимов резания при токарной обработке / Turning formulas |
Расчет режимов резания при сверлении / Formulas for drilling |
||||
Аналоги сталей Таблицы / Workpiece material conversion table |
Расчет режимов резания при фрезеровании / Milling formulas |
||||
Группы конструкционных материалов / Workpiece material groups |
Удельная сила резания / Specific cutting force |
||||
Техника безопасности при работе с инструментом / Metal cutting safety |
Производительность режущего инструмента / Machining economy |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
 12 Технология изготовления штампов и пресс-форм использует различные методы обработки резанием (фрезерование, сверление, развёртывание и т д ), абра |  13 Обычно при разработке технологического процесса фрезерные операции разделяют на черновые, получистовые и чистовые Традиционный подход к черновому |  14 Общие принципы правильного выбора фрезерного металлорежущего инструмента Дополнительные возможности расширения функциональности предоставляют инс |  16 Твёрдый сплав и технология SUMO TEC Упрочняющая технология Iscar SUMO TEC заключается в специальной обработке пластины после нанесения износотойк |  17 Фрезерование прямоугольных уступов Концевые фрезы ИСКАРа, которые предназначены прежде всего для фрезерования прямоугольных (90°-х) уступов, но п |  18 Винтовая траектория металлорежущего фрезерного инструмента сохраняет мягкое врезание в материал и равномерное нагружение инструмента В роли частн |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
