| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Черновое фрезеровании со снятием значительного объёма металла ведётся на средних скоростях резания и большой подаче Для чистовых же операций, обе23 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.21 |
|||||
Черновое фрезеровании со снятием значительного объёма металла ведётся на средних скоростях резания и большой подаче Для чистовых же операций, обе Черновое фрезеровании со снятием значительного объёма металла ведётся на средних скоростях резания и большой подаче. Для чистовых же операций, обеспечивающих необходимые точность и показатели шероховатости поверхности, назначаются малые припуски, высокая скорость резания и умеренные подачи. Иные ограничения, такие как изрядный вылет инструмента (фрезерование глубоких полостей или высоких уступов, например), нежёсткое станочное приспособление, тонкостенная заготовка и т.п. приводят к необходимости снижения скорости или подачи, а часто и обеих величин. Наконец, состояние станка и инструментальной оснастки - если жёсткость этой составляющей системы станок-приспособление-инструмент-деталь (СПИД) недостаточна, появляется ещё один барьер для повышения параметра режима резания. Названные рассуждения очень общие и, несомненно, известны каждому, связанному с резанием металлов. Тем не менее, они хорошо иллюстрируют сложную зависимость параметров режима резания от разных показателей. Однако, как же перейти от общего к частному и определить начальные величины параметров Можно учесть фактор операции и состояния системы СПИД путём введения оценки обработки как лёгкой, средней и тяжёлой. Затем подготовить соответствующие таблицы с рекомендуемыми значениями скорости резания и подачи для каждого семейства фрез и так предоставить потребителю необходимые величины. Данный подход будет верным, и ему часто следуют при подготовке полных справочных пособий, разработке программного обеспечения и составлении инструкций по эксплуатации. Задача же данного руководства - снабдить пользователя простой методикой назначения стартовых скорости резания и подачи с соответсвующей поправкой на перечисленные факторы с тем, чтобы приступить к фрезерованию рассматриваемыми инструментами ИСКАР с верно определённой исходной точки. В англоязычной технической литературе подача на зуб часто именуется “chip load” (то есть буквально "нагрузка на зуб"), а “advance" ("перемещение") означает не что иное, как тоже подачу “advance per revolution” - подача на оборот, “advance per minute” - скорость подачи (минутная подача, подача стола). Фрезы отрицательная защитная упрочняющая фаска на кромке ставит предел допустимому снижению подачи, так как её слишком малая величина может привести к резкому возрастанию силы резания. Дополнительным фактором является корпуса фрезы. Его прочная конструкция в сочетании с надёжным принципом закрепления пластин позволяет ужесточение параметров режима резания. Далее, собственно операция. Для чего применяется инструмент |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
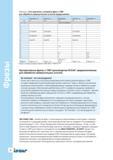 20 Прогрессивные фрезы Iscar со сменными режущими многогранными пластинами предназначенные для обработки прямоугольных уступов No mismatch - нет нес |  21 Семейство металлорежущего фрезерного инструмента Iscar с углом в плане 90° HELIDO H490 представляет собой эволюцию первичной линии ISCAR HELIMILL |  22 Тангенциальное закрепление пластин позволяет увеличить подачу на зуб, так как окружная сила, главная составляющая силы резания, действует против | 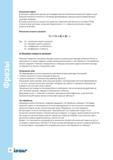 24 Таблица 9 позволяет установить базовую скорость резания при фрезерной обработке для периода стойкости металлорежущего инструмента 20 мин в зависи | 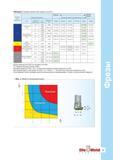 25 Оценка начальной подачи на зуб fz Группа обрабатываемого материала по ISO DIN/ISO 513 Материал заготовки Твёрдость Ударная вязкость Начальная под |  26 При составлении технологического процесса обработки детали из легированной инструментальной стали 4ХС твёрдостью HRC 32 на операции чернового-пол |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
