| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Для назначения начальной скорости при фрезеровании необходимо с помощью усреднённых данных в таблицах найти рекомендуемую скорость резания Опреде63 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.61 |
|||||
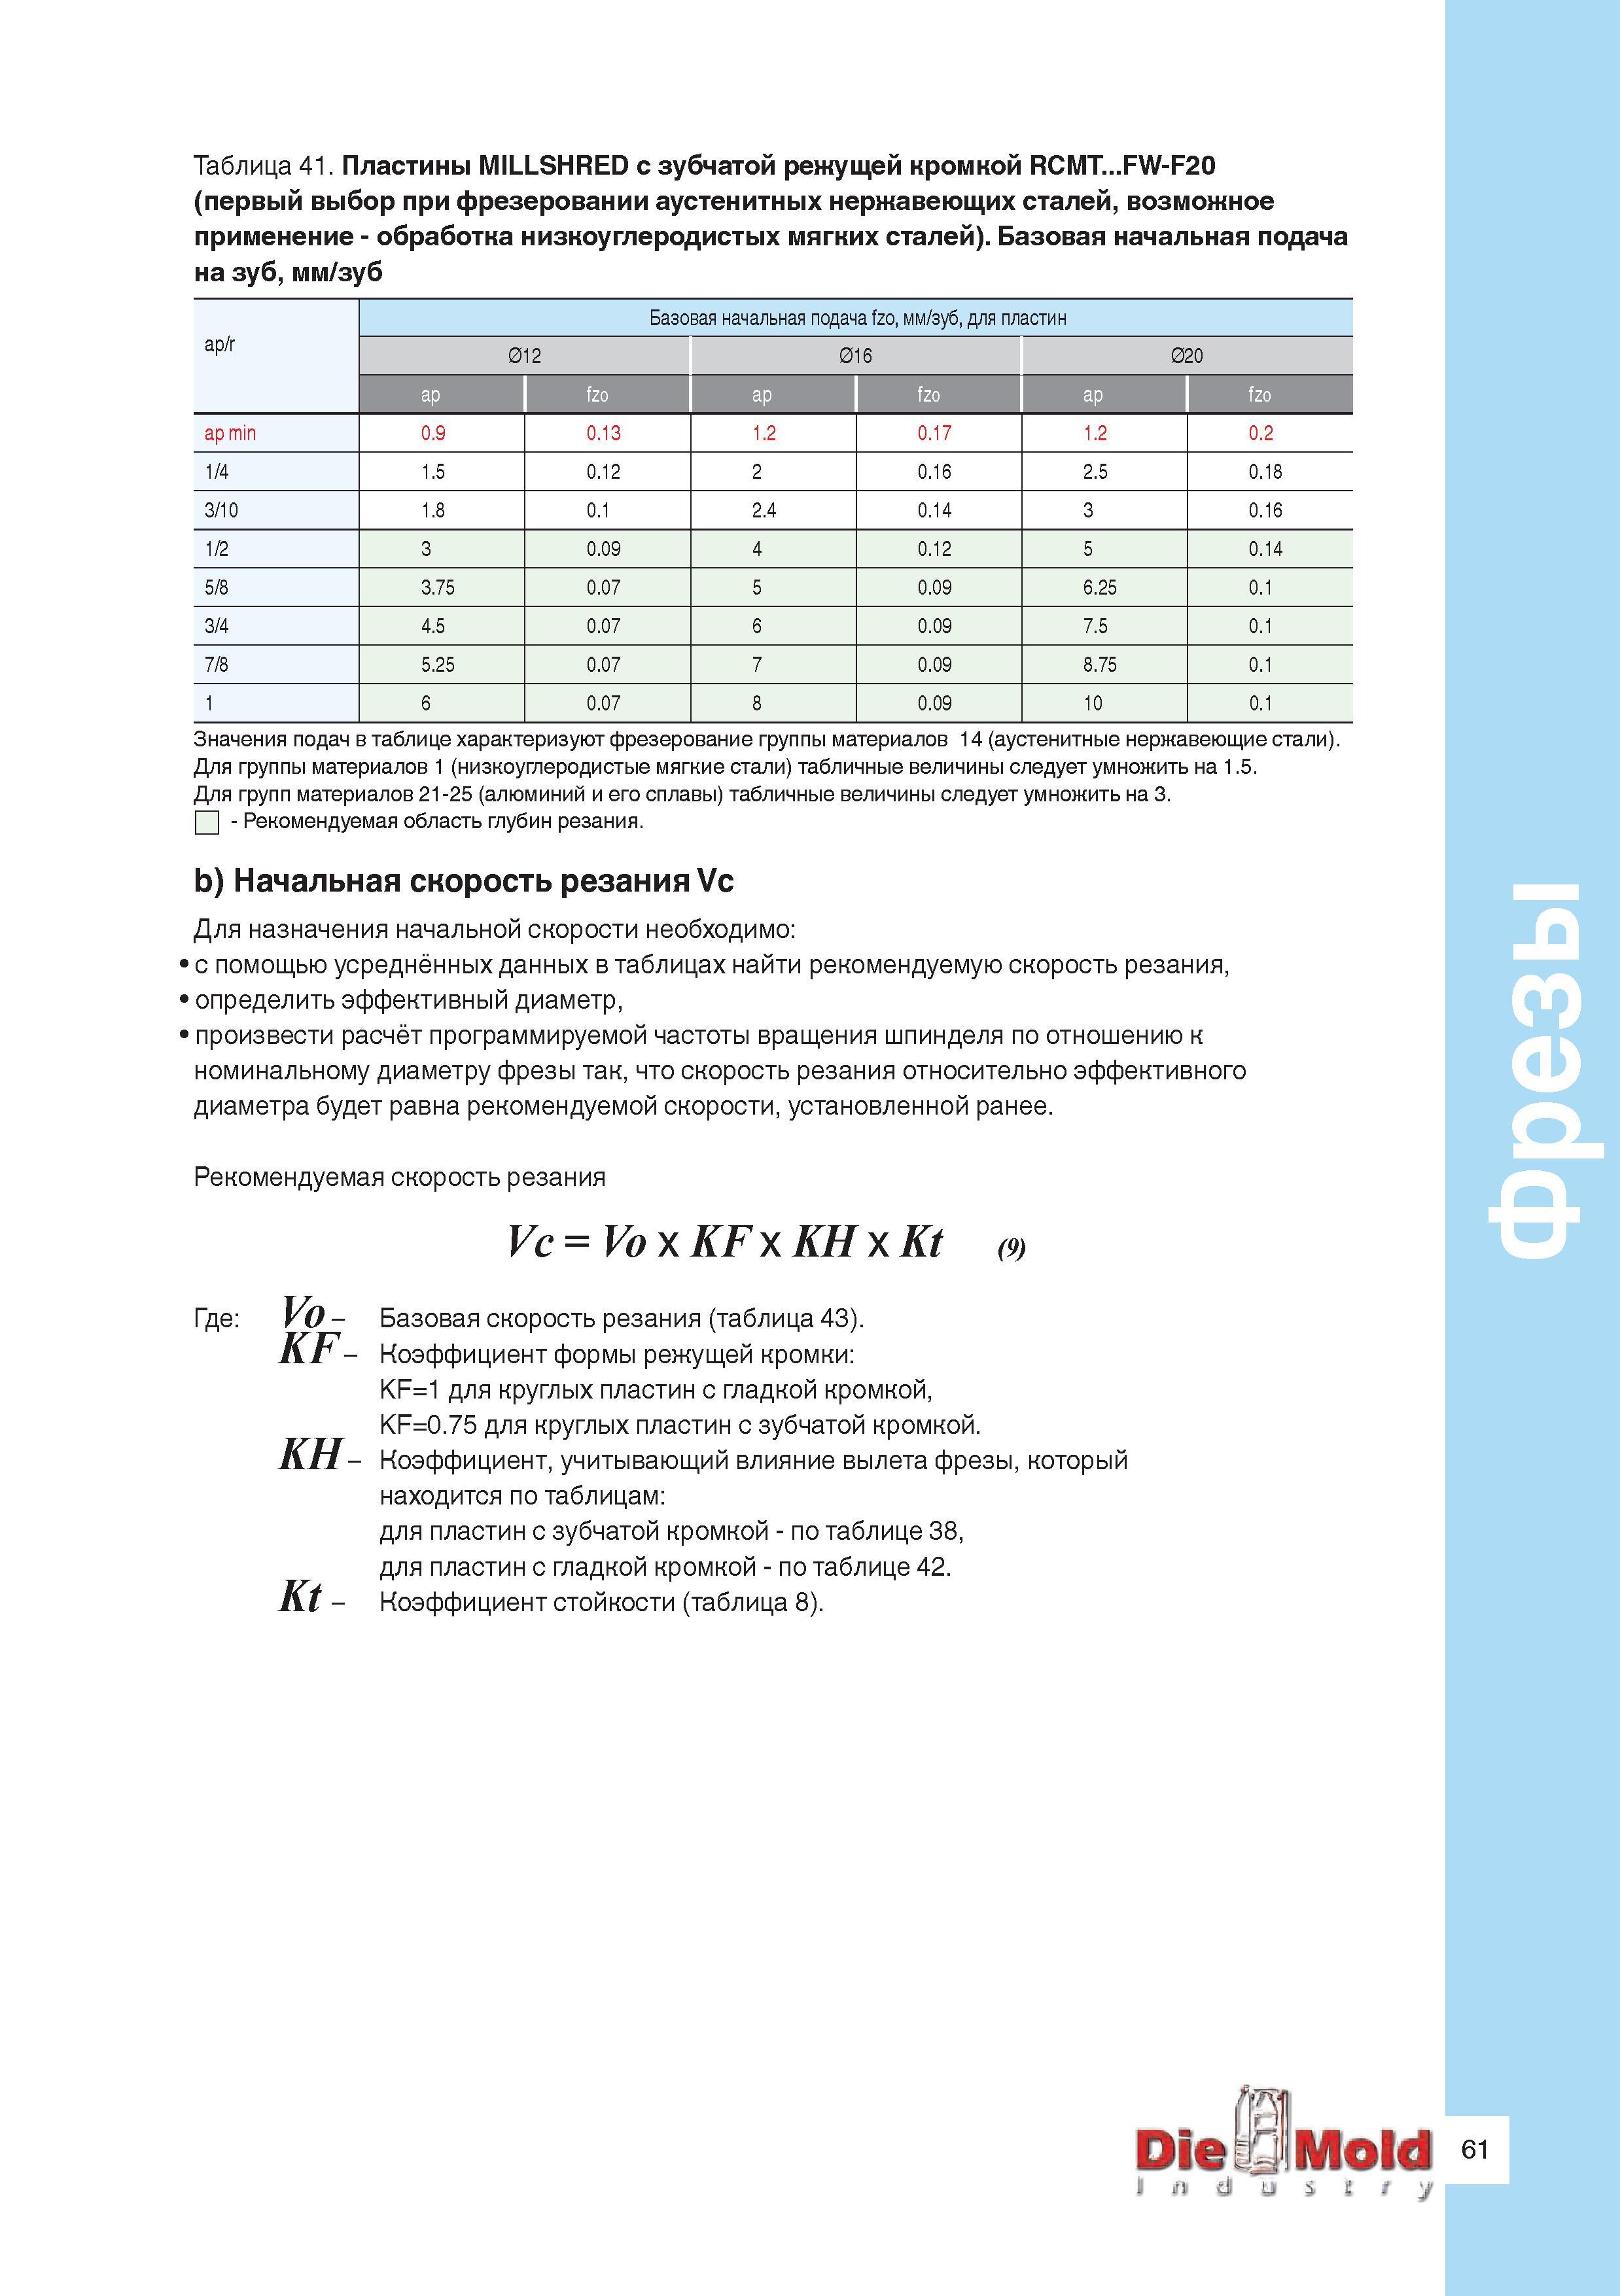
Для назначения начальной скорости при фрезеровании необходимо с помощью усреднённых данных в таблицах найти рекомендуемую скорость резания Опреде Для назначения начальной скорости при фрезеровании необходимо с помощью усреднённых данных в таблицах найти рекомендуемую скорость резания Определить эффективный диаметр фрезерного сборного инструмента Произвести расчёт программируемой частоты вращения шпинделя по отношению к номинальному диаметру фрезы так, что скорость резания относительно эффективного диаметра будет равна рекомендуемой скорости, установленной ранее. Рекомендуемая скорость резания Vc = Vo x KF x KH x Kt (9) Где Vo -KF- KH- Kt - Базовая скорость резания (таблица 43). Коэффициент формы режущей кромки KF=1 для круглых пластин с гладкой кромкой, KF=0.75 для круглых пластин с зубчатой кромкой. Коэффициент, учитывающий влияние вылета фрезы, который находится по таблицам для пластин с зубчатой кромкой - по таблице 38, для пластин с гладкой кромкой - по таблице 42. Коэффициент стойкости (таблица 8). Фрезы Таблица 41. Пластины MILLSHRED с зубчатой режущей кромкой RCMT FW-F20 (первый выбор при фрезеровании аустенитных нержавеющих сталей, возможное применение - обработка низкоуглеродистых мягких сталей). Базовая начальная подача на зуб, мм/зуб ap/r Базовая начальная подача fzo, мм/зуб, для пластин 012 016 020 ap fzo ap fzo ap fzo ap min 0.9 0.13 1.2 0.17 1.2 0.2 1/4 1.5 0.12 2 0.16 2.5 0.18 3/10 1.8 0.1 2.4 0.14 3 0.16 1/2 3 0.09 4 0.12 5 0.14 5/8 3.75 0.07 5 0.09 6.25 0.1 3/4 4.5 0.07 6 0.09 7.5 0.1 7/8 5.25 0.07 7 0.09 8.75 0.1 1 6 0.07 8 0.09 10 0.1 Значения подач в таблице характеризуют фрезерование группы материалов 14 (аустенитные нержавеющие стали). Для группы материалов 1 (низкоуглеродистые мягкие стали) табличные величины следует умножить на 1.5. Для групп материалов 21 -25 (алюминий и его сплавы) табличные величины следует умножить на 3. - Рекомендуемая область глубин резания. b) Начальная скорость резания Vc |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
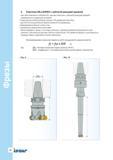 60 Круглые сменные фрезерные пластины с зубчатой режущей кромкой применяются в следующих условиях Повышенная глубина резания (свыше 15% диаметра пла |  61 Коэффициент влияния вылета инструмента для фрез Iscar MILLSHRED с круглами сменными пластинами, имеющими зубчатую режущую кромку, как функция отн |  62 Производственный пример подбора режимов механической обработки при фрезеровании Деталь пресс-формы для пластмассового изделия, которую производят |  64 При фрезеровании в тяжёлых режимах и контактом между фрезерным инструментом и материалом по значительной поверхности, нежёстком закреплении и обр |  65 Правильный подход к определению скорости резания для фрез криволинейного профиля требует вычислять скорость по отношению к эффективному диаметру |  66 Пример решения технологической задачи при фрезерной обработке Найти скорость резания при фрезеровании для рассмотренного ранее случая обработки д |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
