| Обновлено 2020-04-17 18:55:29 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Скорость резания вершины сферической фрезы равна нулю Участка кромки вблизи вершины столь мала, что её также можно считаь нулевой Условия резания102 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.100 |
|||||

Скорость резания вершины сферической фрезы равна нулю Участка кромки вблизи вершины столь мала, что её также можно считаь нулевой Условия резания Скорость резания вершины сферической фрезы равна нулю Участка кромки вблизи вершины столь мала, что её также можно считаь нулевой. Условия резания в прилегающей к вершине зоне кромки далеки от нормальных. Если же наклонить фрезу к обрабатываемой поверхности так, чтобы устранить резание вершиной, ситуация заметно улучшается. Вернёмся снова к рис. 42. Изображённая на нём сферическая фреза радиусом R удаляет припуск 5, причём непосредственно в резание вовлечён участок кромки фрезы АВ. Скорость резания в любой точке участка АВ прямо пропорциональна расстоянию от точки до оси фрезы и принимает минимальное значение в точке А. Максимальная же скорость наблюдается в точке, лежащей на расстоянии от R оси. Если ось фрезы не перпендикулярна поверхности обработки, а наклонена к ней, то расстояние от точки А до оси станет R-sina, где a - угол между осью фрезы и нормалью к поверхности. Нетрудно видеть, что для угла a, равного 5°, скорость резания в точке А составляет примерно 9% от максимальной скорости, если угол a станет 10%, то скорость в точке А возрастёт до 17°% от максимума, а при угле a в 15°% она уже достигнет 26°% от максимальной. Начальные параметры режима резания и выбор инструмента Как уже неоднократно подчёркивалось ранее, скорость резания меняется вдоль сферического участка кромки, непосредственно режущего материал, а вследствие эффекта утончения стружки переменна и толщина стружки. При правильно выбранном методе фрезерования область стружки с наибольшей толщиной удаляется участком кромки с максимально возможной скоростью резания. Для пояснения вернёмся вновь к уже рассмотренным случаям а) и б) на рис. 43. Если а) отражает верный выбор техники фрезерования, то б) показывает резание в неблагоприятных условиях, которое желательно избегать. Для сферической фрезы эффективный диаметр резания (см. заметку на стр. 58) De, определяемый той точкой вовлечённого в резание участка кромки, у которой скорость резания максимальна, находится по следующей формуле De = 2 x 4(D х ap-ap2) (15) Где D - номинальный диаметр фрезы, ap - глубина резания в осевом направлении. Вместе с тем, приведенная формула не годится для расчёта эффективного диаметра при фрезеровании наклонных поверхностей или отвесных стен (случаи а) и в) на рис. 45), так как в резании участвуют участки кромки с диаметром больше, чем результат вычислений по формуле (15). В таблице 69 собраны соответствующие уравнения, позволяющие найти эффективный диаметр для различных видов обработки с использованием сферической фрезы. Фрезы Таблица 68. Основные семейства сферических фрез Семейство Тип Диапазон диаметров, мм BALLPLUS С одной пластиной 2 2 СЛ DROPMILL Со сменными пластинами (СМП) 2 5 О HELIBALL С одной пластиной 8 10 MULTI-MASTER Со сменными головками 6 25 SOLIDMILL Цельные твёрдосплавные 5 52 О Для фрез стандартной линии Наклон оси фрезы численный пример |
|||||
См.также / See also : |
|||||
Металлообработка Учебники и справочники / Metal Cutting Technology Technical Guide |
Особенности сверления металла / Drill a hole in metal |
||||
Токарная обработка металла / Basics of metal turning |
Фрезерование на фрезерном станке / Basics of milling |
||||
Нарезание резьбы метчиками / Tapping |
Развертывание отверстий и развертки по металлу / Reaming and reamer cutting tool |
||||
Расточка на токарном станке / Boring on a lathe |
Растачивание отверстий на расточном станке / Boring on a boring machine |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
 99 |  100 Главное достоинство сферических фрез заключается в их способности генерировать теоретически точную по форме поверхность Сферическая кромка, опред | 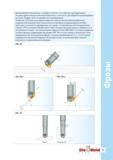 101 Появление числового программного управления (ЧПУ) металлорежущим оборудованием коренным образом изменило технологию изготовления фасонных поверхн | 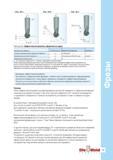 103 При работе со сферическими фрезами, особенно при угловом врезании и фрезеровании наклонной поверхности, очень важно правильно определить эффектив | 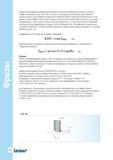 104 |  105 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
