| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Угол в плане или угол отклонения Существуют чёткие и строгие определения для углов режущей геометрии фрезы, отражённые ГОСТах и нормативных докум43 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.41 |
|||||

Угол в плане или угол отклонения Существуют чёткие и строгие определения для углов режущей геометрии фрезы, отражённые ГОСТах и нормативных докум Угол в плане или угол отклонения Существуют чёткие и строгие определения для углов режущей геометрии фрезы, отражённые ГОСТах и нормативных документах ИСО. Тем не менее, национальные стандарты ряда государств руководствуются различным принципом описания углов, что иногда приводит к недоразумению и двусмысленности в переводе зарубежной технической литературы и работе с информацией, размещённой на сайтах иностранных фирм-изготовителей инструмента. В ряде источников на английском угол в плане именуется “entering angle”, “entry angle”, “entrance angle” - угол входа, угол захвата и т.д. Часто значение угла просто предшествует определению типа фрезы, например, “90°-я фреза” (то есть "фреза с углом в плане 90°”). В США и Великобритании распространённой практикой является указывать так называемый “lead angle” - угол отклонения, который дополняет угол в плане до 90° Этот угол образован проекциями на основную плоскость главной режущей кромкой и оси вращения фрезы. Являясь углами, взаимно дополняющими друг друга до прямого, угол в плане и угол отклонения дают в сумме 90°. Они равны лишь в случае 45°-х фрез. Для приведенного выше примера 90°-й фрезы угол отклонения составляет 0°. Будьте внимательны в работе с данными зарубежных компаний в отношении геометрии фрез во избежание неправильного истолкования Помимо указанного меньшие углы в плане способствуют более плавному входу фрезы в материал и выходу из него. Снижается радиальная составляющая силы резания и соответственно, давление на зуб фрезы в радиальном направлении. Это очень важно при фрезеровании материалов, имеющих тенденцию к разрушению острого края (чугуна, например). Улучшаются условия отвода тепла, повышается стойкость пластин. Впрочем, многие операции требуют применения 90°-х торцевых фрез. Уменьшение угла в плане снижает радиальную составляющую силы резания, но влечёт за собой повышение её (силы) осевой компоненты , которая может вызвать искривление обрабатываемой поверхности, особенно у тонкостенных заготовок. К тому же при схожих размерах пластины, 90°-е фрезы обеспечивают максимально возможную глубину резания - важный эксплуатационный параметр фрезы. Следует добавить также, что существенное повышение осевой составляющей силы резания при сильно уменьшенном угле фрезы в плане требует повышенной жёсткости системы СПИД, так как возрастает фактор отталкивания инструмента от обрабатываемой поверхности. Не подлежит сомнению, что операции фрезерования рассчитаны на различные виды торцевых фрез, и только правильное понимание операционных требований в сочетании с учётом особенностей и функциональной характеристики фрезы позволит правильно подобрать эффективный инструмент. ИСКАР предлагает обширную линию торцевых фрез для выполнения широкого круга операций. Среди последних разработок 90°-х фрез выделяются семейства HELITANG T490, SUMOMILL T290 и HELIDO H490. Их основные достоинства уже были кратко рассмотрены в разделе, посвящённом концевым фрезам. Среди семейств более раннего выпуска по-прежнему большой популярностью пользуется HELI2000 HM90 с пластинами “классической” конструкции, имеющими 2 спиральные режущие кромки. 45°-е торцевые фрезы дополнились новым семейством HELIDO S845 с его многообещающими возможностями прогрессивный конструктивный принцип, положенный в основу семейства, позволяет закреплять в гнезде фрезы двухсторонние пластины как четырёхгранной, так и восьмигранной формы и обеспечивает эффективное решение для СМП с 8 и 16 режущими кромками. Причём если четырёхгранные пластины отличает прочная структура, Данный подход присущ высокопроизводительному методу чернового фрезерования с высокой подачей на зуб. II Д d У S / у Фрезы |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
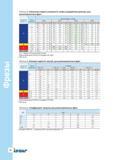 40 Рекомендуемые режимы резания при фрезеровании длиннокромочными кукурузными фрезами Iscar Начальная скорость резания Vc, м/мин (усреднённые данные | 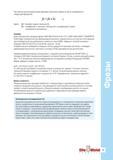 41 Пример фрезерной обработки Длиннокромочная насадная фреза Iscar H490 SM D100-64-5-40-17C с СМП H490 ANKX 170608PNTR IC830 будет применяться для ф |  42 При определении инструмента для фрезерования плоских поверхностей первый выбор за торцевыми фрезами Как следует из самого названия, они предназна |  44 Вспомогательная зачистная кромка в пластинах для торцевых фрез для обеспечения требуемой шероховатости поверхности обработки сегодня считается об |  45 Окружной шаг зубьев фрезы представляет собой расстояние между двумя соответствующими точками режущих кромок двух ближайших соседних зубьев фрезы, |  46 Диаметр режущей части фрезы и ширина резания при торцевом фрезеровании Наибольшая эффективность фрезерной механической обработки обычно достигает |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
