| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Высокопроизводительная фрезерная обработка Во избежание избыточного нагружения зуба настоятельно рекомендуется назначать ширину резания не более,90 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.88 |
|||||
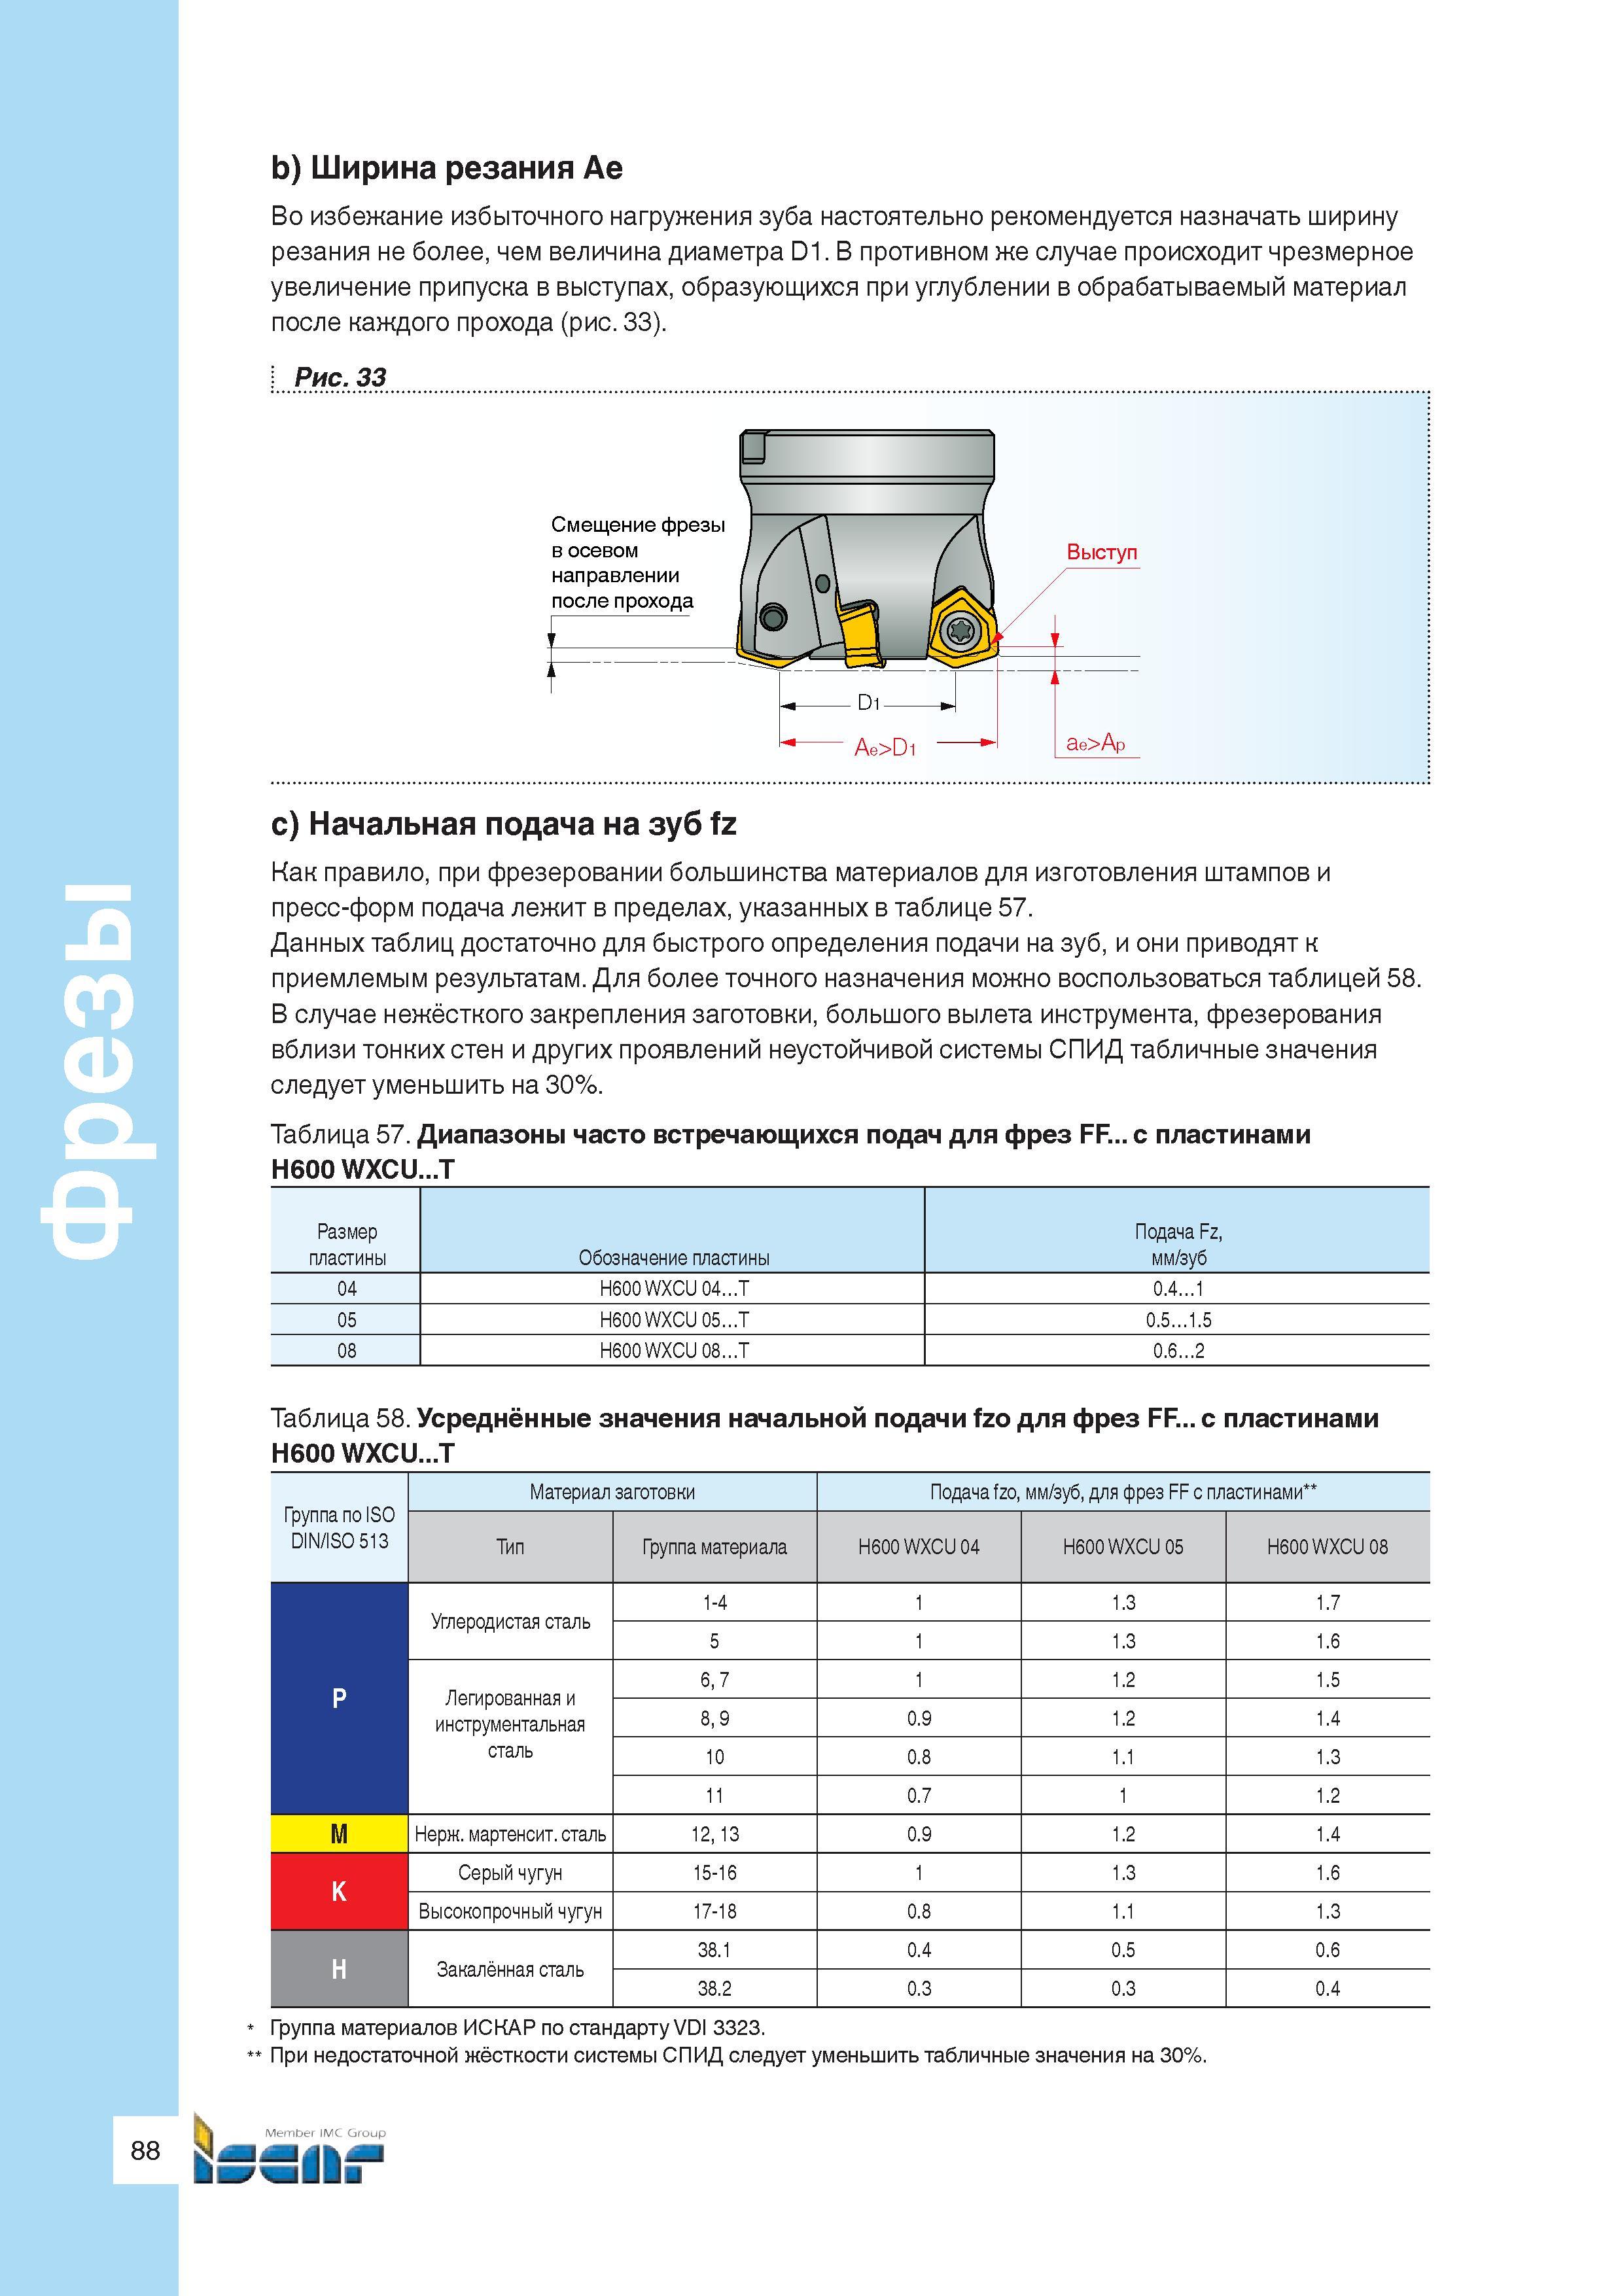
Высокопроизводительная фрезерная обработка Во избежание избыточного нагружения зуба настоятельно рекомендуется назначать ширину резания не более, Высокопроизводительная фрезерная обработка Во избежание избыточного нагружения зуба настоятельно рекомендуется назначать ширину резания не более, чем величина диаметра D1. В противном же случае происходит чрезмерное увеличение припуска в выступах, образующихся при углублении в обрабатываемый материал после каждого прохода (рис. 33). j Рис. 33 с) Начальная подача на зуб fz Как правило, при фрезеровании большинства материалов для изготовления штампов и пресс-форм подача лежит в пределах, указанных в таблице 57. Данных таблиц достаточно для быстрого определения подачи на зуб, и они приводят к приемлемым результатам. Для более точного назначения можно воспользоваться таблицей 58. В случае нежёсткого закрепления заготовки, большого вылета инструмента, фрезерования вблизи тонких стен и других проявлений неустойчивой системы СПИД табличные значения следует уменьшить на 30%. Таблица 57. Диапазоны часто встречающихся подач для фрез FF с пластинами H600 WXCU T Размер Подача Fz, пластины Обозначение пластины мм/зуб 04 H600 WXCU 04 T 0.4.1 05 H600 WXCU 05 T .5 .5 0. 08 H600 WXCU 08 T 2 СО 0. Таблица 58. Усреднённые значения начальной подачи fzo для фрез FF с пластинами H600 WXCU T Группа по ISO DIN/ISO 513 Материал заготовки Подача fzo, мм/зуб, для фрез FF с пластинами Тип Группа материала H600 WXCU 04 H600 WXCU 05 H600 WXCU 08 P Углеродистая сталь 1-4 1 1.3 1.7 5 1 1.3 1.6 Легированная и инструментальная сталь 6, 7 1 1.2 1.5 8, 9 0.9 1.2 1.4 10 0.8 1.1 1.3 11 0.7 1 1.2 M Нерж. мартенсит. сталь 12, 13 0.9 1.2 1.4 K Серый чугун 15-16 1 1.3 1.6 Высокопрочный чугун 17-18 0.8 1.1 1.3 H Закалённая сталь 38.1 0.4 0.5 0.6 38.2 0.3 0.3 0.4 Группа материалов ИСКАР по стандарту VDI 3323. При недостаточной жёсткости системы СПИД следует уменьшить табличные значения на 30%. Фрезы b) Ширина резания Ае |
|||||
См.также / See also : |
|||||
Расчет режимов резания при токарной обработке / Turning formulas |
Расчет режимов резания при сверлении / Formulas for drilling |
||||
Аналоги сталей Таблицы / Workpiece material conversion table |
Расчет режимов резания при фрезеровании / Milling formulas |
||||
Группы конструкционных материалов / Workpiece material groups |
Удельная сила резания / Specific cutting force |
||||
Техника безопасности при работе с инструментом / Metal cutting safety |
Производительность режущего инструмента / Machining economy |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
 87 Развитие многокоординатных заточных станков с ЧПУ позволило создавать сложные режущие геометрии в различных инструментах В результате форма пласт |  88 Благодаря конструктивным особенностям семейство фрез Iscar HELIDO UPFEED очень эффективно в черновой обработке с большой скоростью подачи и высок |  89 Радиус режущей кромки фрезерной пластины для ЧПУ-программирования При подготовке управляющих программ для станков с ЧПУ фрезы для резания с высок |  91 Если Ваш металлорежущий станок обладает достаточной мощностью главного привода и заготовка надёжно закреплена на столе станка смело работайте с м |  92 Сменные фрезерные головки Искар МУЛЬТИ-МАСТЕР и цельные твёрдосплавные концевые фрезы Iscar для обработки с высокой подачей на зуб В таблицах 60 |  93 Усреднённые значения приведенные в справочных таблицах дают хорошие результаты при определении стартовых параметров режимов резания при фрезерной |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
