| Обновлено 2020-06-26 05:53:01 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) |
|||||
Технологические особенности токарной операции при подрезке торца При торцевании перемещение металлорежущего инструмента происходит в радиальном нап58 SANDVIK COROMANT 2010 Руководство по металлообработке Точение Фрезерование Сверление Стр.A52 |
|||||
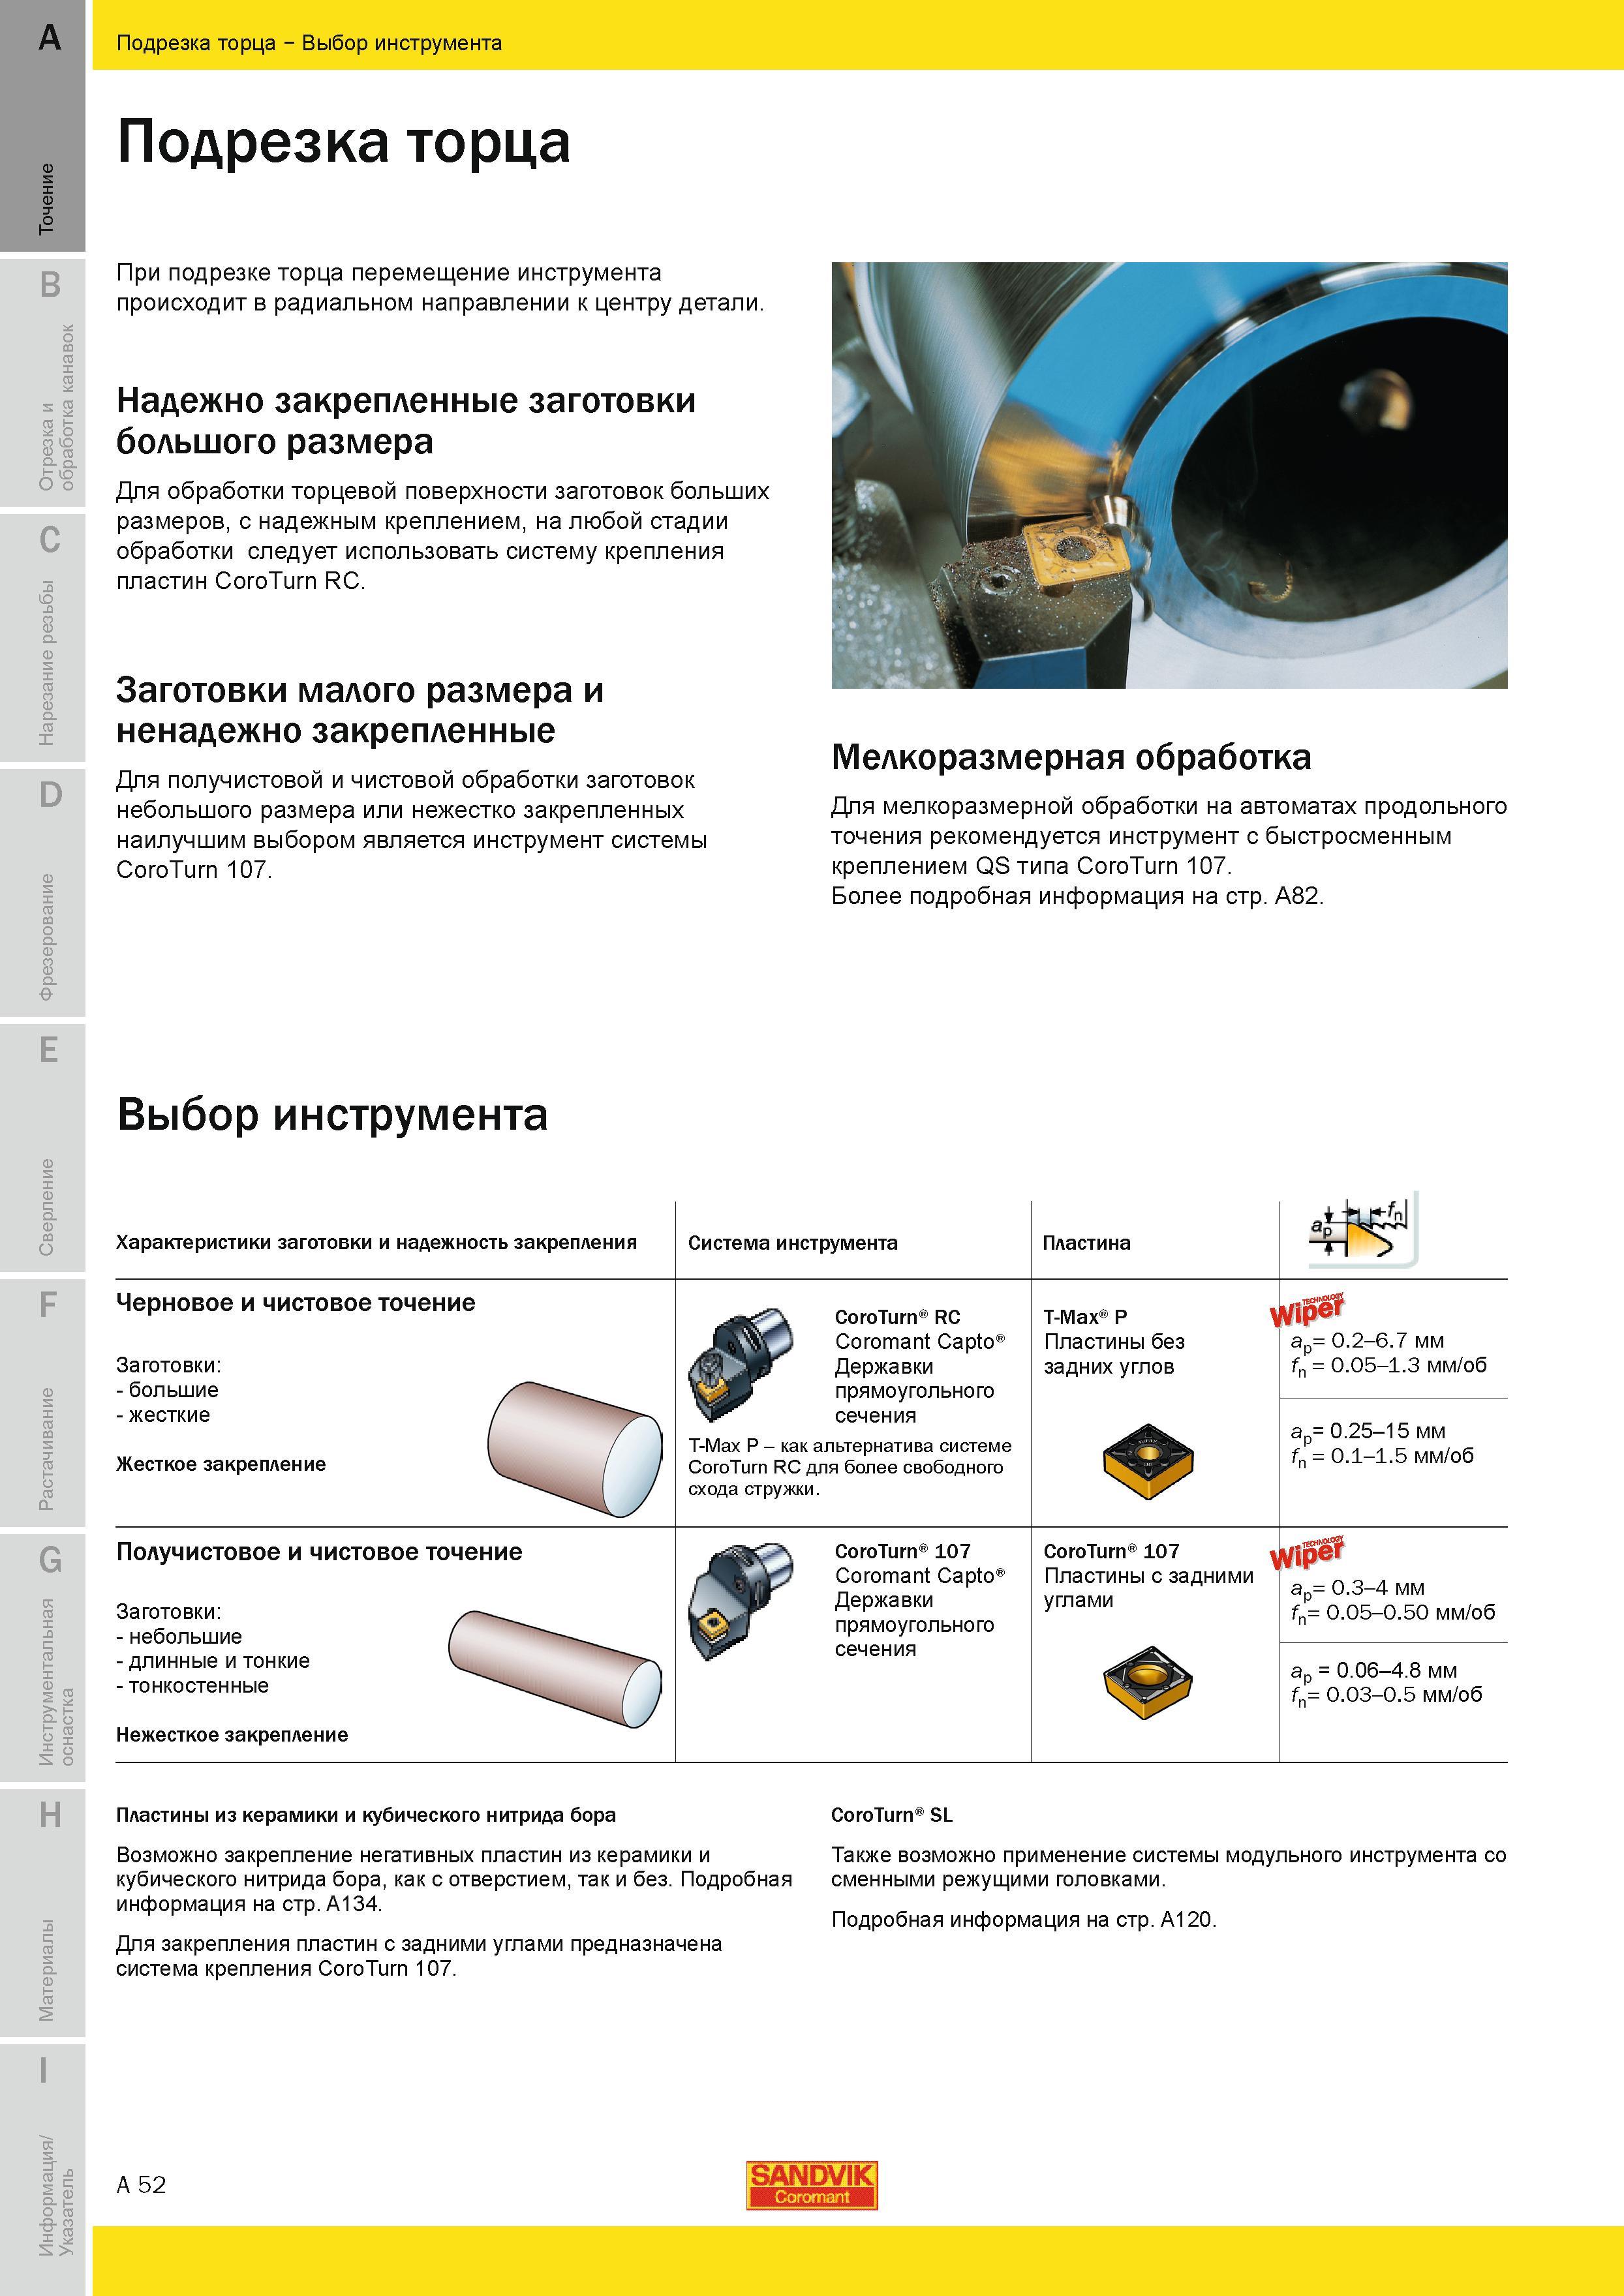
Технологические особенности токарной операции при подрезке торца При торцевании перемещение металлорежущего инструмента происходит в радиальном нап Технологические особенности токарной операции при подрезке торца При торцевании перемещение металлорежущего инструмента происходит в радиальном направлении к центру детали Надежно закрепленные заготовки большого размера Для обработки торцевой поверхности заготовок больших размеров с надежным креплением на любой стадии обработки следует использовать систему крепления пластин CoroTurn RC. Заготовки малого размера и ненадежно закрепленные Для получистовой и чистовой обработки заготовок небольшого размера или нежестко закрепленных наилучшим выбором является инструмент системы CoroTurn 107. Мелкоразмерная обработка Для мелкоразмерной обработки на автоматах продольного точения рекомендуется инструмент с быстросменным креплением QS типа CoroTurn 107. Более подробная информация на стр. A82. Выбор инструмента Характеристики заготовки и надежность закрепления Система инструмента Пластина Черновое и чистовое точение Заготовки Жесткое закрепление Coromant Capto прямоугольного T-Max P - как альтернатива системе CoroTurn RC для более свободного схода стружки. T-Max P Пластины без задних углов 00 ap 0.2-6.7 мм fn 0.05-1.3 мм/об ap 0.25-15 мм fn 0.1-1.5 мм/об Получистовое и чистовое точение Заготовки - небольшие - длинные и тонкие - тонкостенные i Нежесткое закрепление CoroTurn 107 j ''1 Coromant Capto прямоугольного CoroTurn 107 Пластины с задними углами Hiper ap 0.3-4 мм fn 0.05-0.50 мм/об ap 0.06-4.8 мм fn 0.03-0.5 мм/об Пластины из керамики и кубического нитрида бора Возможно закрепление негативных пластин из керамики и кубического нитрида бора как с отверстием так и без. Подробная информация на стр. A134. Для закрепления пластин с задними углами предназначена система крепления CoroTurn 107. CoroTurn SL Также возможно применение системы модульного инструмента сменными режущими головками. Подробная информация на стр. A120. A 52 SANDVIK Подрезка торца Выбор инструмента Подрезка торца |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
|
Руководства по металлообработке и каталоги инструмента SANDVIK COROMANT
|
|||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) | |||||
| |
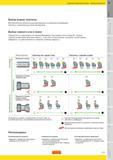 55 Практические рекомендации по токарной обработке Для обеспечения прочности режущей вершины многогранной сменной пластины по возможности выбирайте пл | 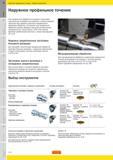 56 Токарный металлорежущий инструмент для профильного точения должен обладать хорошей геометрической проходимостью Наилучшими с этой точки зрения явля | 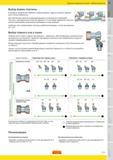 57 | 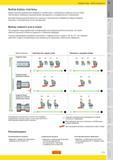 59 При токарной подрезке торца радиальная составляющая силы резания достаточно высока что может являться причиной отжима инструмента и появления вибра | 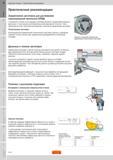 60 Практические рекомендации компании-производителя металлорежущего инструмента Sandvik Coromant по наружной токарной обработке Закрепление заготовок | 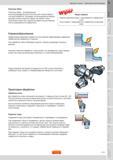 61 Правильные траектории движения токарного инструмента при наружном точении Для обработки углов используйте металлорежущий инструмент с главным углом |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
