| Обновлено 2020-06-26 05:53:05 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) |
|||||
Пластины с задними углами CoroTurn 107 Черновая обработка PR для чернового точения конструкционных сталей с высокой скоростью съёма металла120 SANDVIK COROMANT 2010 Руководство по металлообработке Точение Фрезерование Сверление Стр.A114 |
|||||
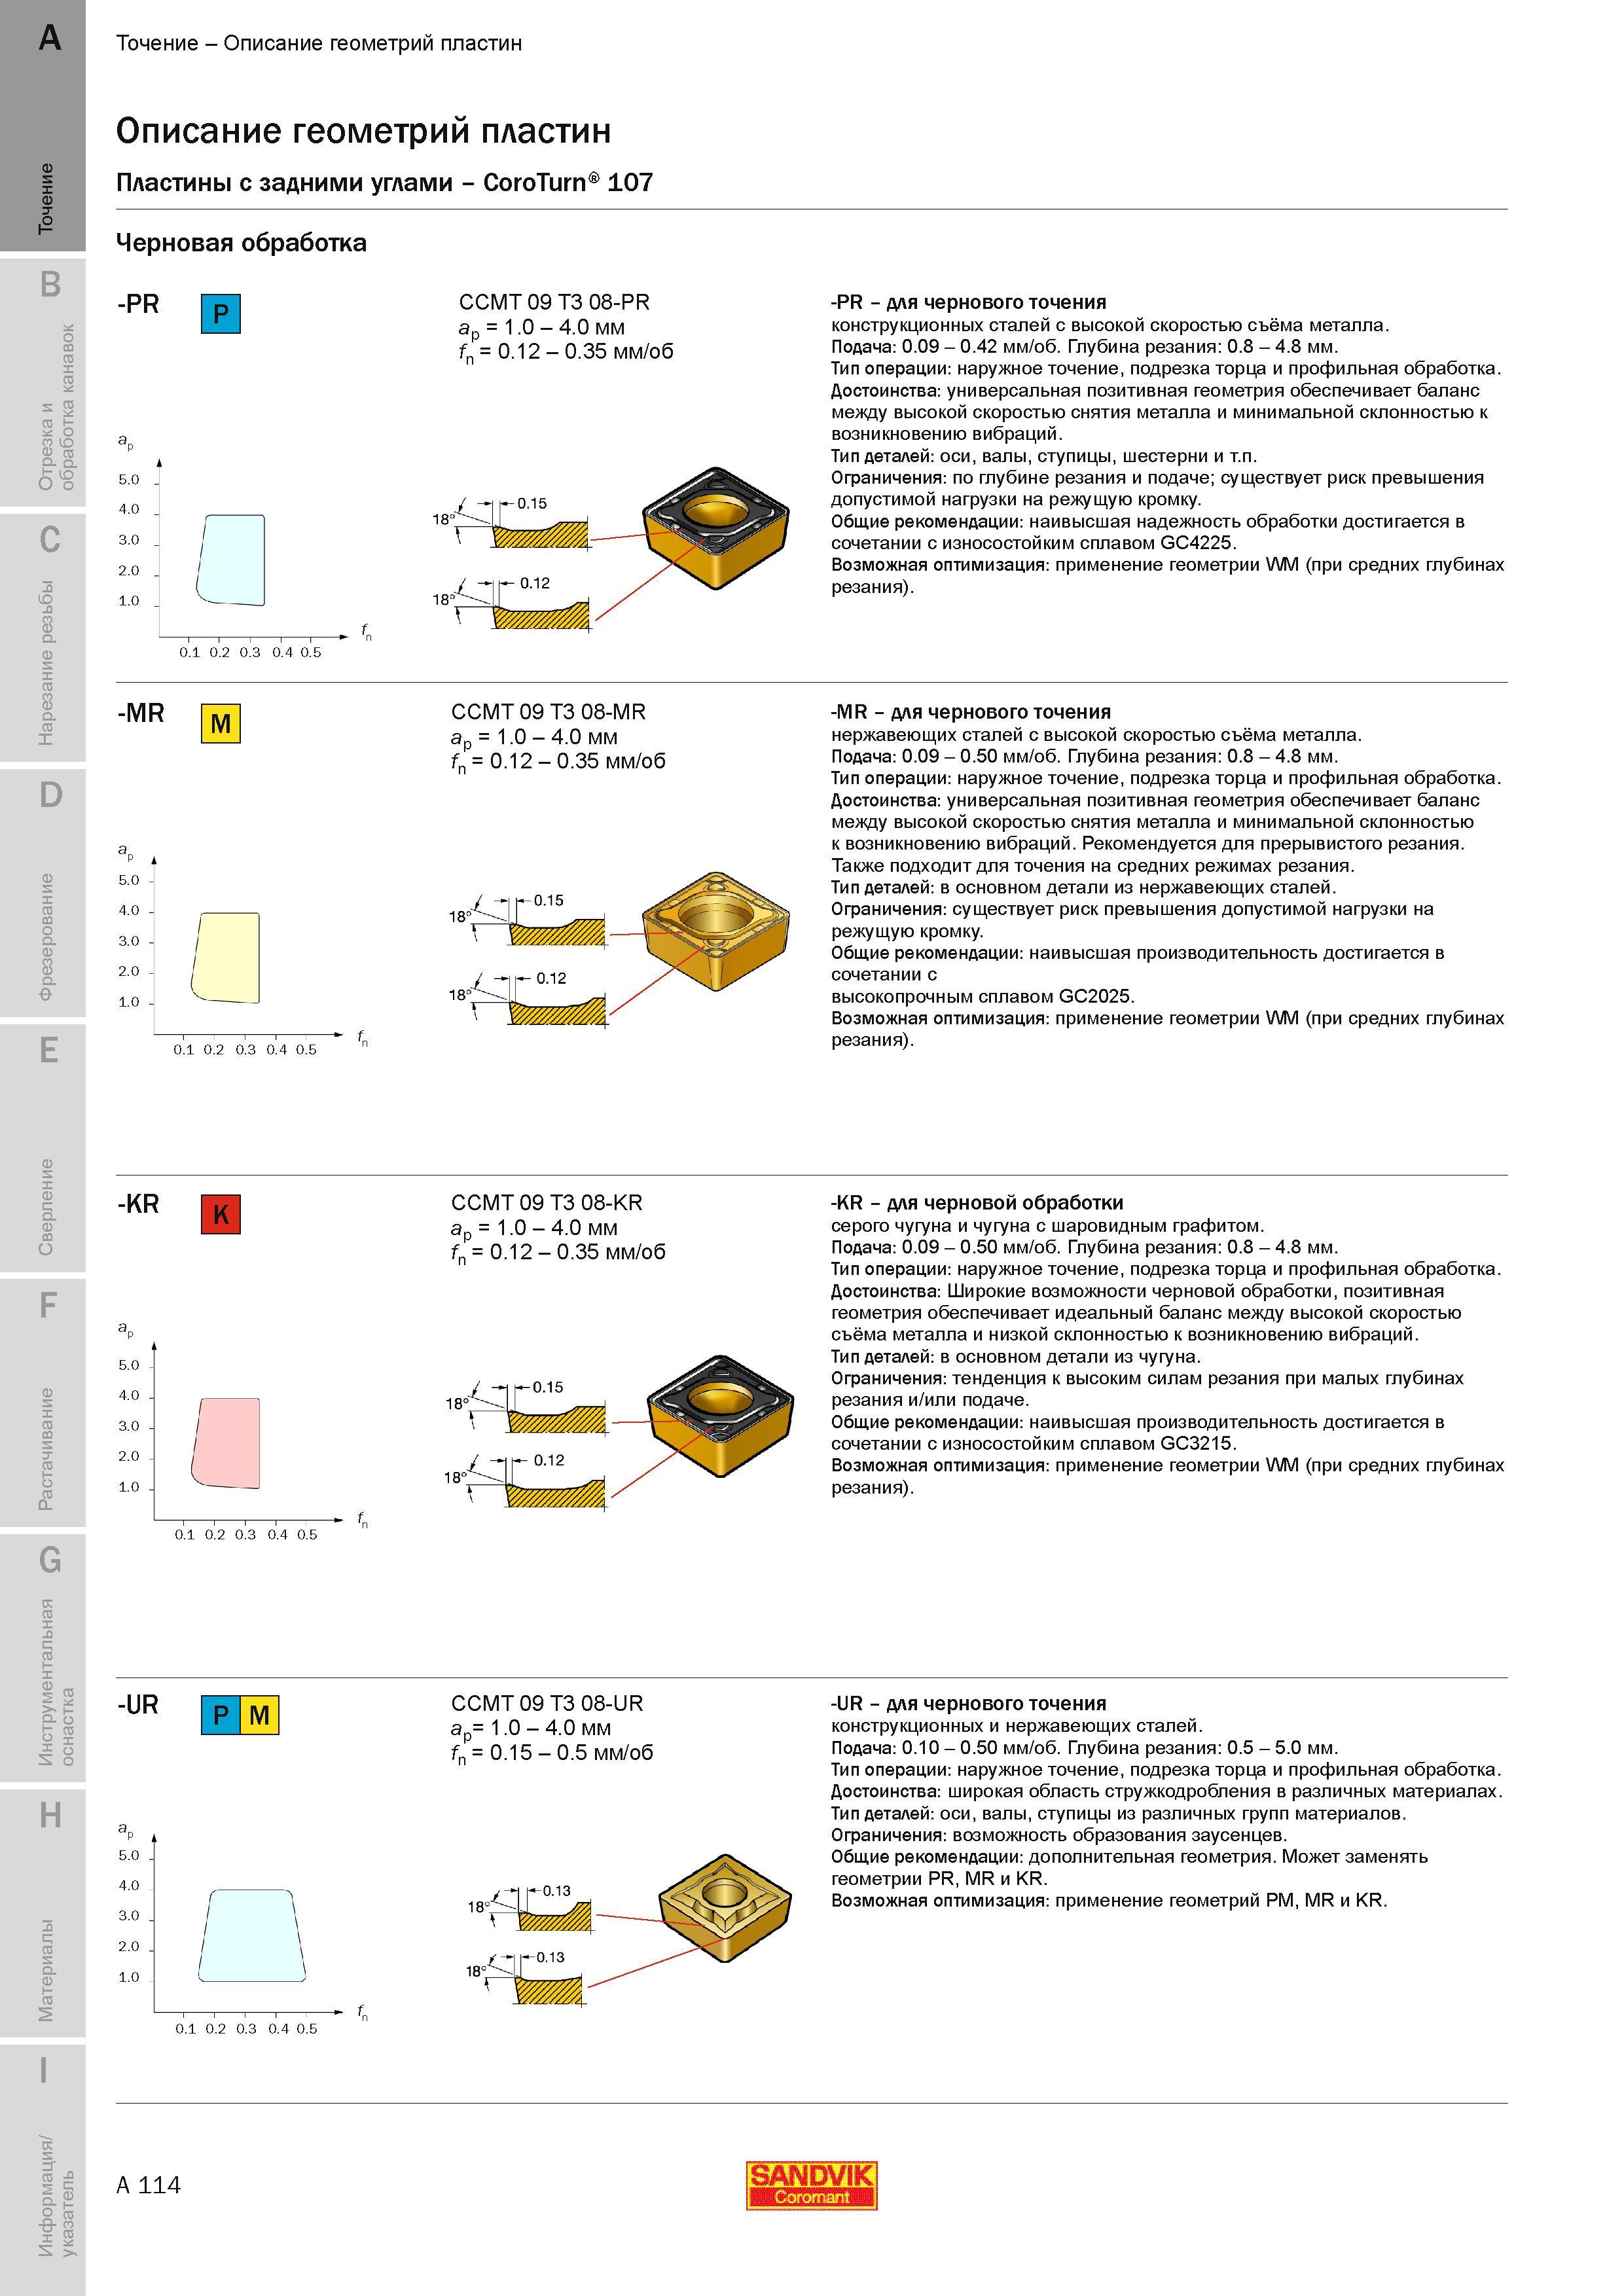
Пластины с задними углами CoroTurn 107 Черновая обработка PR для чернового точения конструкционных сталей с высокой скоростью съёма металла Пластины с задними углами CoroTurn 107 Черновая обработка PR для чернового точения конструкционных сталей с высокой скоростью съёма металла _ Подача 0.09 - 0.42 мм/об. Глубина резания 0.8 - 4.8 мм. Тип операции наружное точение подрезка торца и профильная обработка. Достоинства универсальная позитивная геометрия обеспечивает баланс между высокой скоростью снятия металла и минимальной склонностью к возникновению вибраций. Тип деталей оси валы ступицы шестерни и т.п. Ограничения по глубине резания и подаче; существует риск превышения допустимой нагрузки на режущую кромку. Общие рекомендации наивысшая надежность обработки достигается в сочетании с износостойким сплавом GC4225. Возможная оптимизация применение геометрии WM (при средних глубинах резания). 0.1 0.2 0.3 0.4 0.5 -PR CCMT 09 T3 08-PR ap 1.0 - 4.0 мм fn 0.12 - 0.35 мм/об p 5.0 4.0 3.0 2.0 1.0 P -MR M CCMT 09 T3 08-MR ap 1.0 - 4.0 мм fn 0.12 - 0.35 мм/об 0.1 0.2 0.3 0.4 0.5 -MR - для чернового точения нержавеющих сталей с высокой скоростью съёма металла. Подача 0.09 - 0.50 мм/об. Глубина резания 0.8 - 4.8 мм. Тип операции наружное точение подрезка торца и профильная обработка. Достоинства универсальная позитивная геометрия обеспечивает баланс между высокой скоростью снятия металла и минимальной склонностью к возникновению вибраций. Рекомендуется для прерывистого резания. Также подходит для точения на средних режимах резания. Тип деталей в основном детали из нержавеющих сталей. Ограничения существует риск превышения допустимой нагрузки на режущую кромку. Общие рекомендации наивысшая производительность достигается в сочетании с высокопрочным сплавом GC2025. Возможная оптимизация применение геометрии WM (при средних глубинах резания). a -KR p 5.0 4.0 3.0 2.0 1.0 И CCMT 09 T3 08-KR ap 1.0 - 4.0 мм fn 0.12 - 0.35 мм/об -KR - для черновой обработки серого чугуна и чугуна с шаровидным графитом. Подача 0.09 - 0.50 мм/об. Глубина резания 0.8 - 4.8 мм. Тип операции наружное точение подрезка торца и профильная обработка. Достоинства Широкие возможности черновой обработки позитивная геометрия обеспечивает идеальный баланс между высокой скоростью съёма металла и низкой склонностью к возникновению вибраций. Тип деталей в основном детали из чугуна. Ограничения тенденция к высоким силам резания при малых глубинах резания и или подаче. Общие рекомендации наивысшая производительность достигается в сочетании с износостойким сплавом GC3215. Возможная оптимизация применение геометрии WM (при средних глубинах резания). 0.1 0.2 0.3 0.4 0.5 -UR M CCMT 09 T3 08-UR ap 1.0 - 4.0 мм fn 0.15 - 0.5 мм/об -UR - для чернового точения конструкционных и нержавеющих сталей. Подача 0.10 - 0.50 мм/об. Глубина резания 0.5 - 5.0 мм. Тип операции наружное точение подрезка торца и профильная обработка. Достоинства широкая область стружкодробления в различных материалах. Тип деталей оси валы ступицы из различных групп материалов. Ограничения возможность образования заусенцев. Общие рекомендации дополнительная геометрия. Может заменять геометрии PR MR и KR. Возможная оптимизация применение геометрий PM MR и KR. 0.1 0.2 0.3 0.4 0.5 p a A 114 SANDVIK Точение Описание геометрий пластин Описание геометрий пластин Sandvik |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
|
Руководства по металлообработке и каталоги инструмента SANDVIK COROMANT
|
|||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) | |||||
| |
 117 |  118 Сменные режущие многогранные пластины Sandvik Coromant для точения и растачивания Подробное описание стружколомающей геометрии передней поверхности |  119 |  121 Пластины токарные твердосплавные Sandvik Coromant с системой крепления I-Lock которая позволяет исключить смещения пластины в процессе резания Тип |  122 Тип токарной операции растачивание подрезка торца профильное и обратное точение Достоинства положительная геометрия обеспечивающая небольшие усилия |  123 Токарные сменные пластины Sandvik Coromant с задними углами CoroTurn 111 Получистовая обработка Тип технологической операции растачивание подрезка |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
