| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Фрезерование фасонных и сложнопрофильных поверхностей металлорежущим инструментом Для прессоштампового производства характерна значительная доля50 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.48 |
|||||

Фрезерование фасонных и сложнопрофильных поверхностей металлорежущим инструментом Для прессоштампового производства характерна значительная доля Фрезерование фасонных и сложнопрофильных поверхностей металлорежущим инструментом Для прессоштампового производства характерна значительная доля фасонной фрезеровки, особено при изготовлении литьевых и пресс-форм. В связи с этим, говоря о режущем инструменте, характеризующем эту отрасль, часто подразумевают как раз инструмент для получения поверхностей сложного пространственного профиля и прежде всего, фрезы. Именно такой инструмент наиболее востребован предприятиями, цехами и участками, выпускающими штампы и формы. Фасонные поверхности В технической литературе фасонные поверхности называются также криволинейными, профильными, трёхмерными, контурными, неплоскими и т.п. 3.1. Тороидальные фрезы Режущая кромка зуба тороидальной фрезы лежит на поверхности тора - геометрической фигуры, которая образуется вращением окружности вокруг оси, принадлежащей плоскости окружности, когда ось лежит за пределами окружности или касается её. В случае тороидальной фрезы названной осью является ось вращения инструмента. Очень наглядно тор (рис. 3) представлен многочисленными всем любимыми кольцеобразным изделиями из теста бубликами, баранками, сушками и бейглами. Рис. 3. Что же касается “режущих бубликов” фрезерной линии, то они имеют ряд конструктивных исполнений Фрезы со сменными круглыми пластинами. Цельные твёрдосплавные (монолитные) тороидальные фрезы. Сменные монолитные тороидальные фрезерные головки. Монолитные фрезы и головки имеют относително небольшой номинальный диаметр. Вследствие технологических ограничений они часто выпускаются с боковым поднутрением (рис. 4), называемое также обратной конусностью. Угол поднутрения а обычно составляет 5-7°. Рис. 4. 48 3 Фрезы (профильное фрезерование) |
|||||
См.также / See also : |
|||||
Расчет режимов резания при токарной обработке / Turning formulas |
Расчет режимов резания при сверлении / Formulas for drilling |
||||
Аналоги сталей Таблицы / Workpiece material conversion table |
Расчет режимов резания при фрезеровании / Milling formulas |
||||
Группы конструкционных материалов / Workpiece material groups |
Удельная сила резания / Specific cutting force |
||||
Техника безопасности при работе с инструментом / Metal cutting safety |
Производительность режущего инструмента / Machining economy |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
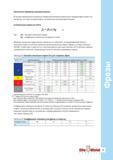 47 Начальные параметры режимов резания при фрезерной обработке торцевыми фрезами с твердосплавными сменными режущими пластинами Группа твердого спла | 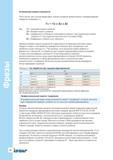 48 Расчет начальной скорости резания Vc при фрезеровании торцевыми фрезами Данная величина находится по формуле Vc = Vo x Ks x Kt Где Vc - начальная | 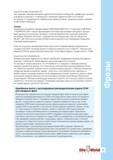 49 Описание практического примера расчета начальных значений режимов резания для торцовой фрезы Iscar H490 F90AX D063-6-27-17 и сменных режущих фрез |  51 Большинство специалистов инструментально-прессового производства сходятся во мнении, что фрезы с круглыми сменными режущими пластинами являются с |  52 Большая радиальная составляющая силы резания таит в себе источник изгиба инструмента и вибраций В то же время рост осевой составляющей неблагопри |  53 Уменьшение угла в плане приводит к образованию более тонкой стружки открывая тем самым дорогу к повышению производительности При при составлении |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
