| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Пример решения технологической задачи при фрезерной обработке Найти скорость резания при фрезеровании для рассмотренного ранее случая обработки д66 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.64 |
|||||
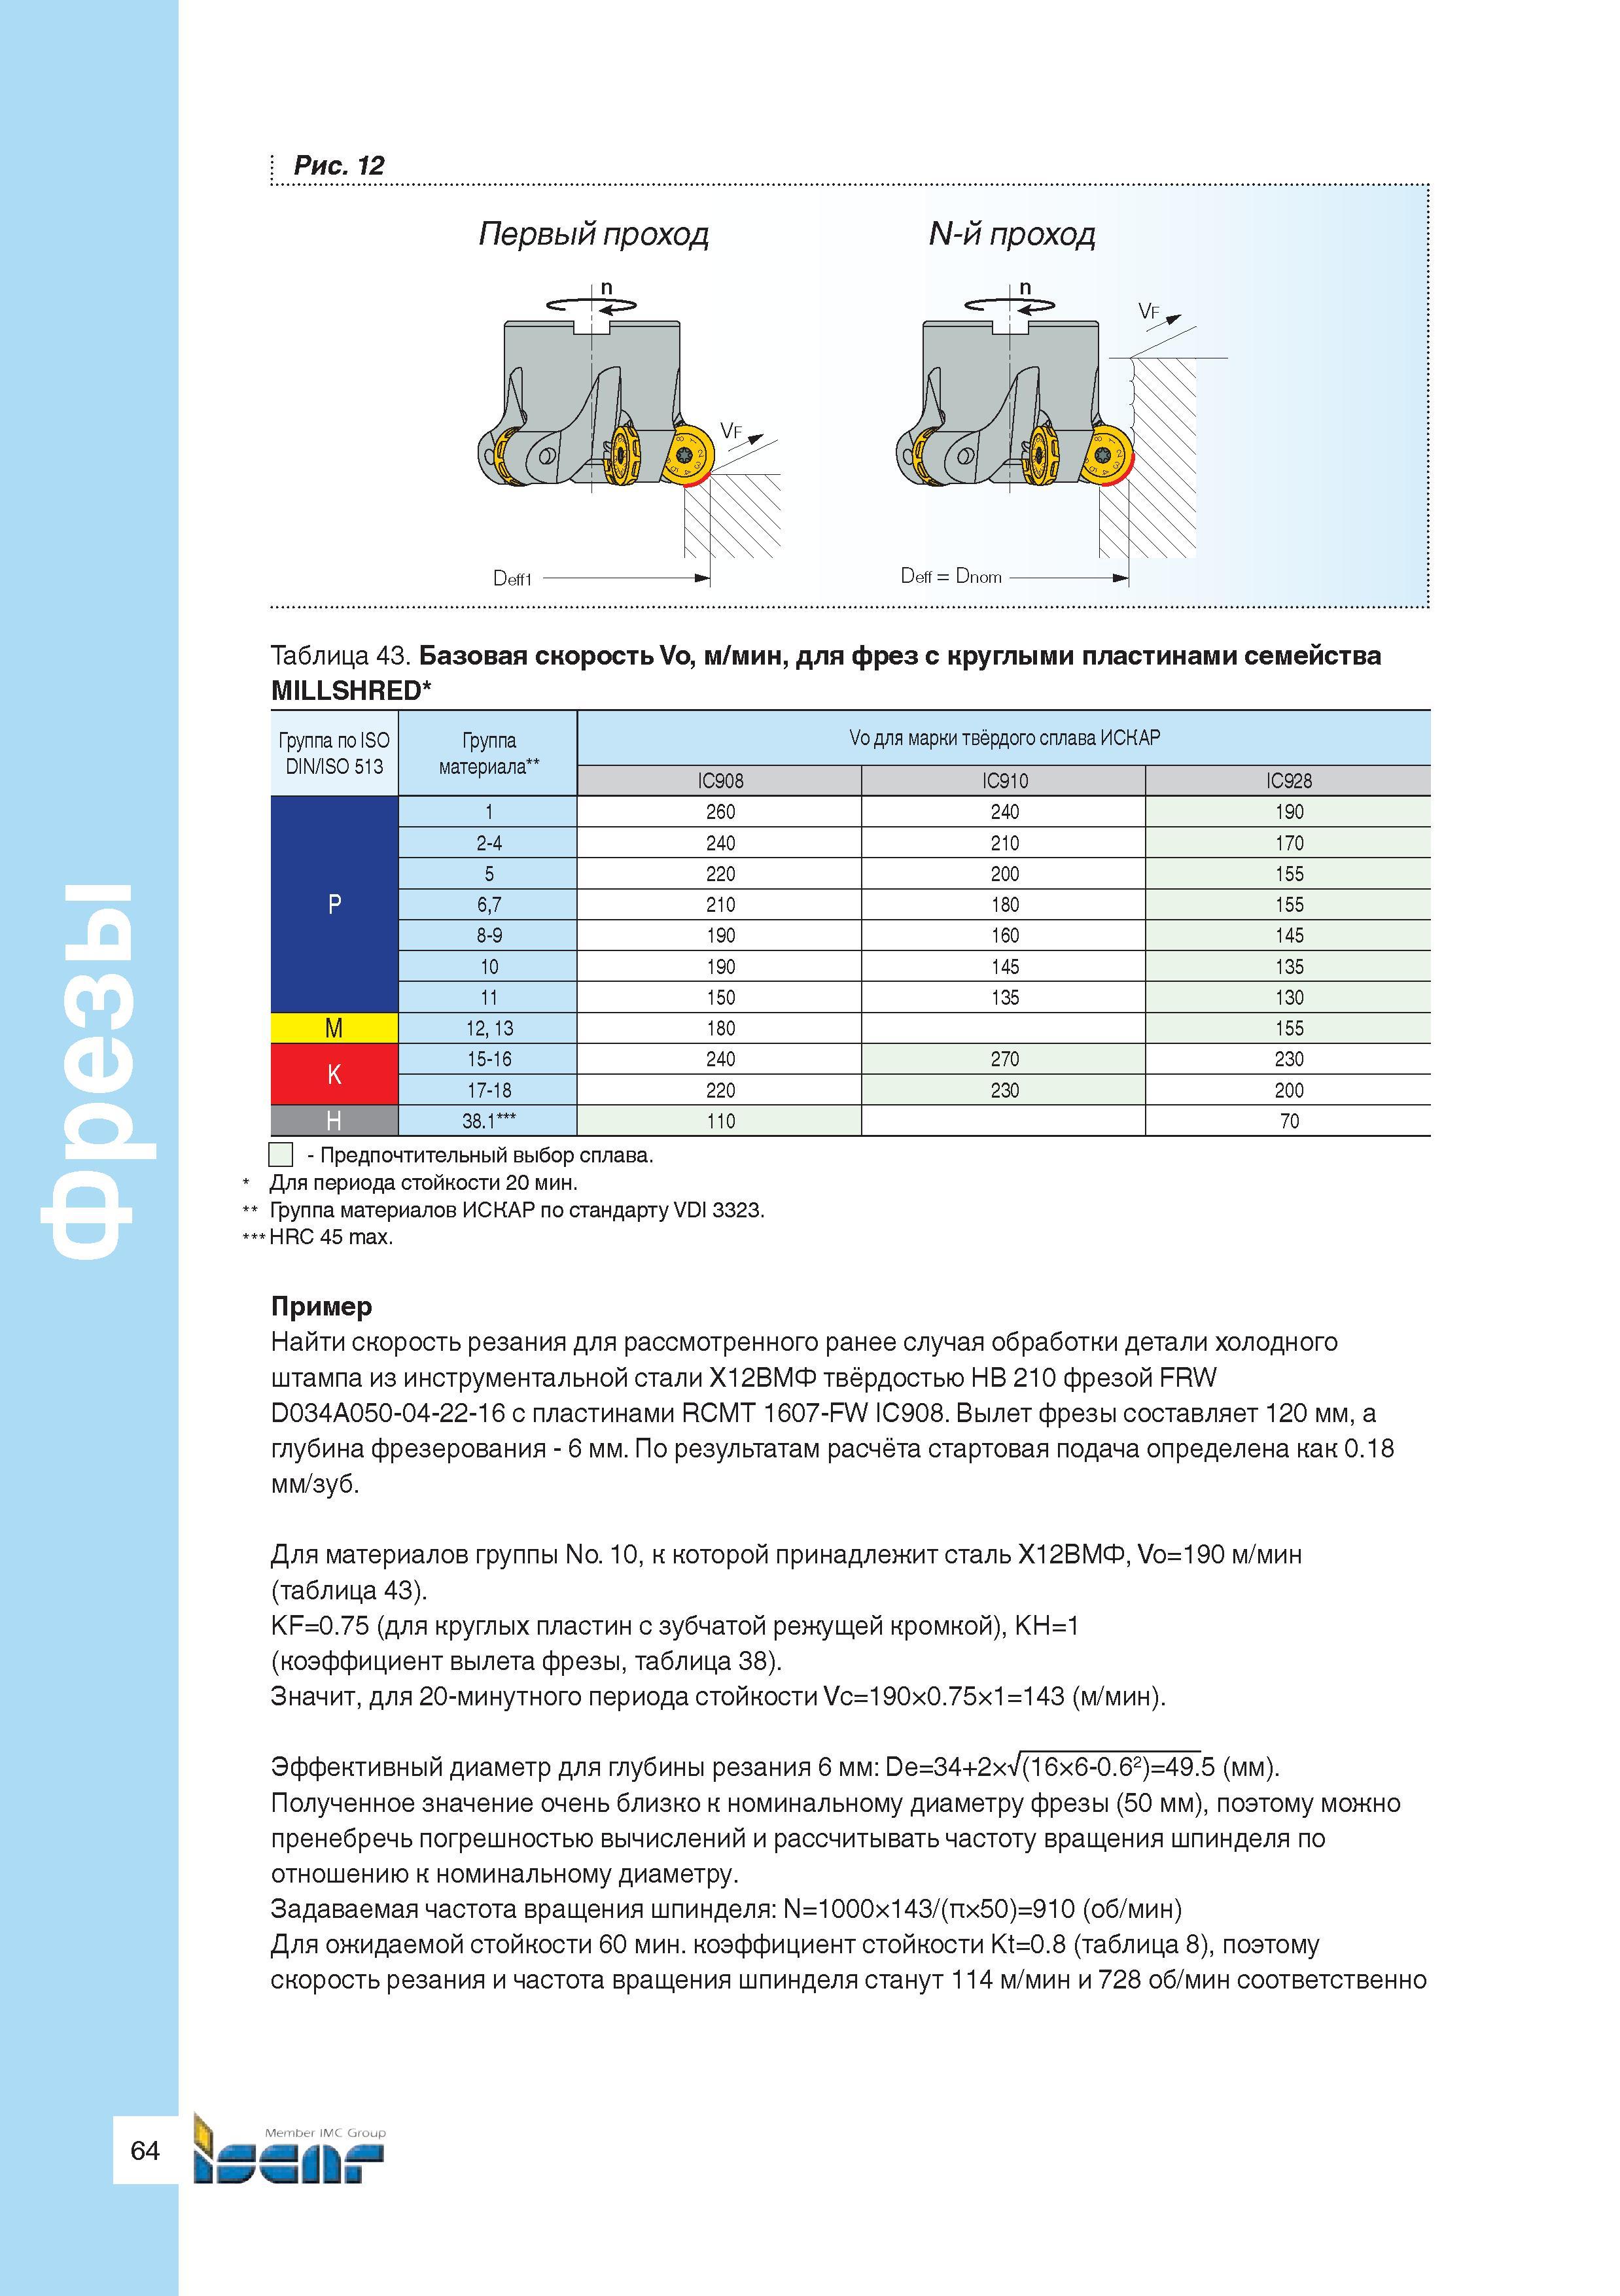
Пример решения технологической задачи при фрезерной обработке Найти скорость резания при фрезеровании для рассмотренного ранее случая обработки д Пример решения технологической задачи при фрезерной обработке Найти скорость резания при фрезеровании для рассмотренного ранее случая обработки детали холодного штампа из инструментальной стали Х12ВМФ твёрдостью НВ 210 фрезой FRW D034A050-04-22-16 с пластинами RCMT 1607-FW IC908. Вылет фрезы составляет 120 мм, а глубина фрезерования - 6 мм. По результатам расчёта стартовая подача определена как 0.18 мм/зуб. Q СО О CL е Для материалов группы No. 10, к которой принадлежит сталь Х12ВМФ, Vo=190 м/мин (таблица 43). KF=0.75 (для круглых пластин с зубчатой режущей кромкой), KH=1 (коэффициент вылета фрезы, таблица 38). Значит, для 20-минутного периода стойкости Vc=190x0.75x1=143 (м/мин). Эффективный диаметр для глубины резания 6 мм De=34+2xV(16x6-0.62)=49.5 (мм). Полученное значение очень близко к номинальному диаметру фрезы (50 мм), поэтому можно пренебречь погрешностью вычислений и рассчитывать частоту вращения шпинделя по отношению к номинальному диаметру. Задаваемая частота вращения шпинделя N=1000x143/(nx50)=910 (об/мин) Для ожидаемой стойкости 60 мин. коэффициент стойкости Kt=0.8 (таблица 8), поэтому скорость резания и частота вращения шпинделя станут 114 м/мин и 728 об/мин соответственно Рис. 12 Первый проход N-й проход Таблица 43. Базовая скорость Vo, м/мин, для фрез с круглыми пластинами семейства MILLSHRED Группа по ISO DIN/ISO 513 Группа материала Vo для марки твёрдого сплава ИСКАР IC908 IC910 IC928 1 260 240 190 2-4 240 210 170 5 220 200 155 P 6,7 210 180 155 8-9 190 160 145 10 190 145 135 11 150 135 130 M 12, 13 180 155 к 15-16 240 270 230 K 17-18 220 230 200 H 38.1 110 70 I I - Предпочтительный выбор сплава. Для периода стойкости 20 мин. Группа материалов ИСКАР по стандарту VDI 3323. HRC 45 max. Пример |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
 63 Для назначения начальной скорости при фрезеровании необходимо с помощью усреднённых данных в таблицах найти рекомендуемую скорость резания Опреде |  64 При фрезеровании в тяжёлых режимах и контактом между фрезерным инструментом и материалом по значительной поверхности, нежёстком закреплении и обр |  65 Правильный подход к определению скорости резания для фрез криволинейного профиля требует вычислять скорость по отношению к эффективному диаметру |  67 Высокая прочность кромки и функциональные преимущества режущей окружности делают фрезы с круглами пластинами наиболее применяемым инструментом в |  68 Комбинация четырёх режущих 120-градусных дуг и четырёх кромок для врезания значительно расширяет возможности семейства фрез Iscar HELIDO H400 в о |  69 Прогресс порошковой металлургии и прессования принес с собой невиданные возможности формирования передней поверхности пластин, и они становятся в |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
