| Обновлено 2020-04-17 18:55:28 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system ISCAR | Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) |
|||||
Высокая прочность кромки и функциональные преимущества режущей окружности делают фрезы с круглами пластинами наиболее применяемым инструментом в67 Руководство ISCAR 2011 Металлорежущий инструмент для производства штампов и пресс-форм Стр.65 |
|||||
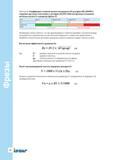
Высокая прочность кромки и функциональные преимущества режущей окружности делают фрезы с круглами пластинами наиболее применяемым инструментом в Высокая прочность кромки и функциональные преимущества режущей окружности делают фрезы с круглами пластинами наиболее применяемым инструментом в операциях чернового и получистового фрезерования при изготовлении штампов и пресс-форм. Завершая раздел, отметим ешё раз особенности использования фрез MILLSHRED При работе с малыми глубинами резания и небольшим вылетом фрезы лучшим решением будут круглые пластины с гладкой кромкой. Максимальная эффективность достигается при глубине резания в пределах 10-30% радиуса пластины (то есть 5-15% её диаметра). Увеличение глубины в данном случае может стать причиной вибраций, интенсивного износа пластины и чрезмерного нагружения инструмента. Если же выполняемая операция характеризуется большими глубинами резания, значительным вылетом фрезы, недостаточной жёсткостью системы СПИД (проблемы с закреплением, тонкостенная заготовка и пр.), применение пластин с зубчатой кромкой обеспечит лучшие результаты. Фрезы Пример Определить параметры режима резания для операции фрезерования плиты из инструментальной легированной стали 4ХС твёрдостью HRC 32. Используемый инструмент -фреза насадная производства ИСКАР FRW D080A100-06-32-20 с круглыми пластинами RCMW 2009M0 IC928. Обработка ведётся с глубиной резания 1.8 мм. Вылет фрезы равен 86 мм. Эффективный диаметр De=80+2xV(20x1.8-1.82)=91 (мм). KF=0.75 (для гладких круглых пластин). Материал заготовки с указанной твёрдостью относится к группе No. 9. Начальная подача на зуб определяется по таблице 36 fz=0.73 мм/зуб (примерно среднее значение между табличными 0.8 и 0.67). Начальная скорость резания по формуле (9) Vc=145x1x1x1=145 (м/мин). Программируемая частота вращения шпинделя N=1000x145/(nx91)=507 (об/мин). Скорость резания относительно номинального диаметра фрезы Vn= nx100x507/1000=160 (м/мин) Пример В бюро рекламаций компании ИСКАР поступила жалоба на низкую стойкость пластин RCCW 1206M0 IC908, которые заказчик приобрёл для многопроходного фрезерования глубокой и узкой полости в детали из конструкционной легированной стали 40ХН2МА. Операция фрезерования производится фрезой ERW D020A032-A-3-C25-12 с закреплёнными в ней указанными пластинами, и каждый из проходов характеризуется глубиной резания 0.7 мм. Заказчик определил параметры режима резания в соответствии с рекомендациями ИСКАРа, взяв в расчёт и эффективный диаметр, и влияние вылета инструмента. В чём причина проблематичной стойкости пластин Во время первого прохода лишь малая часть кромки пластины непосредственно режет материал. Но уже на каждом из последующих проходов в резание вовлекаются всё новые и новые участки кромки, а уже на восьмом проходе практически вся кромка участвует в резании вблизи стенки полости 8x0.7 мм=5.6 мм (максимальная глубина составляет 6 мм - радиус пластины). Эффективный диаметр, рассчитанный для глубины фрезерования 0.7 мм, составит 20+2xV(12x0.7-0.72)=25.6 (мм); и по отношению к нему заказчик опрелил частоту вращения шпинделя. В результате скорость резания относительно номинального диаметра (который является режущим после восьмого прохода, как показано выше) станет в 1.25 раза выше, чем требуется (32/25.6=1.25) По всей вероятности, это и есть причина невысокой стойкости. Ведь несмотря на то, что глубина резания действительно мала, вся кромка пластины вовлекается в резание, и расчёт необходимо отнести к номинальному диаметру фрезы. |
|||||
См.также / See also : |
|||||
Металлообработка Учебники и справочники / Metal Cutting Technology Technical Guide |
Особенности сверления металла / Drill a hole in metal |
||||
Токарная обработка металла / Basics of metal turning |
Фрезерование на фрезерном станке / Basics of milling |
||||
Нарезание резьбы метчиками / Tapping |
Развертывание отверстий и развертки по металлу / Reaming and reamer cutting tool |
||||
Расточка на токарном станке / Boring on a lathe |
Растачивание отверстий на расточном станке / Boring on a boring machine |
||||
| |
|||||
| ISCAR | |||||
| |
|||||
 Каталог ISCAR 2017 Вращающийся режущий инструмент и оснастка (англ.яз. / ENG) (1076 страниц) |
 Каталог ISCAR 2017 Токарный металлорежущий инструмент и оснастка (англ.яз. / ENG) (628 страниц) |
 Каталог ISCAR 2016 Новый режущий инструмент и оснастка (англ.яз. / ENG) (304 страницы) |
 Каталог ISCAR 2015 Новая продукция для металлообработки (324 страницы) |
 Каталог ISCAR 2012 Токарный канавочный инструмент (418 страниц) |
 Каталог ISCAR 2012 Точение и нарезание резьбы (470 страниц) |
 Каталог ISCAR 2012 Фрезерный инструмент со сменными пластинами (583 страницы) |
 Каталог ISCAR 2012 Фрезерный монолитный инструмент (184 страницы) |
 Каталог ISCAR 2012 Режущий инструмент для обработки отверстий (448 страниц) |
 Каталог ISCAR 2012 Инструментальная оснастка (342 страницы) |
 Каталог ISCAR 2010 Новый инструмент для металлообработки (272 страницы) |
 Каталог ISCAR 2008 Токарный инструмент (680 страниц) |
 Каталог ISCAR 2008 Вращающийся инструмент (1049 страниц) |
 Каталог ISCAR 2005 Металлорежущий инструмент и оснастка (1166 страниц) |
 Руководство ISCAR 2011 Инструмент для производства штампов (168 страниц) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство ISCAR 2011 Инструмент для производства штампов (Всего 168 стр.) | |||||
| |
|||||
 64 При фрезеровании в тяжёлых режимах и контактом между фрезерным инструментом и материалом по значительной поверхности, нежёстком закреплении и обр | 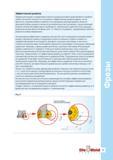 65 Правильный подход к определению скорости резания для фрез криволинейного профиля требует вычислять скорость по отношению к эффективному диаметру | 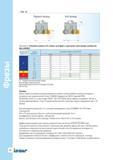 66 Пример решения технологической задачи при фрезерной обработке Найти скорость резания при фрезеровании для рассмотренного ранее случая обработки д |  68 Комбинация четырёх режущих 120-градусных дуг и четырёх кромок для врезания значительно расширяет возможности семейства фрез Iscar HELIDO H400 в о |  69 Прогресс порошковой металлургии и прессования принес с собой невиданные возможности формирования передней поверхности пластин, и они становятся в | 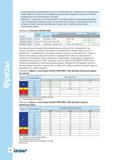 70 Технология изготовления сменных режущих пластин путём прессования порошковых материалов с их последующим спеканием ещё не исчерпала свой потенциа |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
