| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
60 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A60 |
|||||
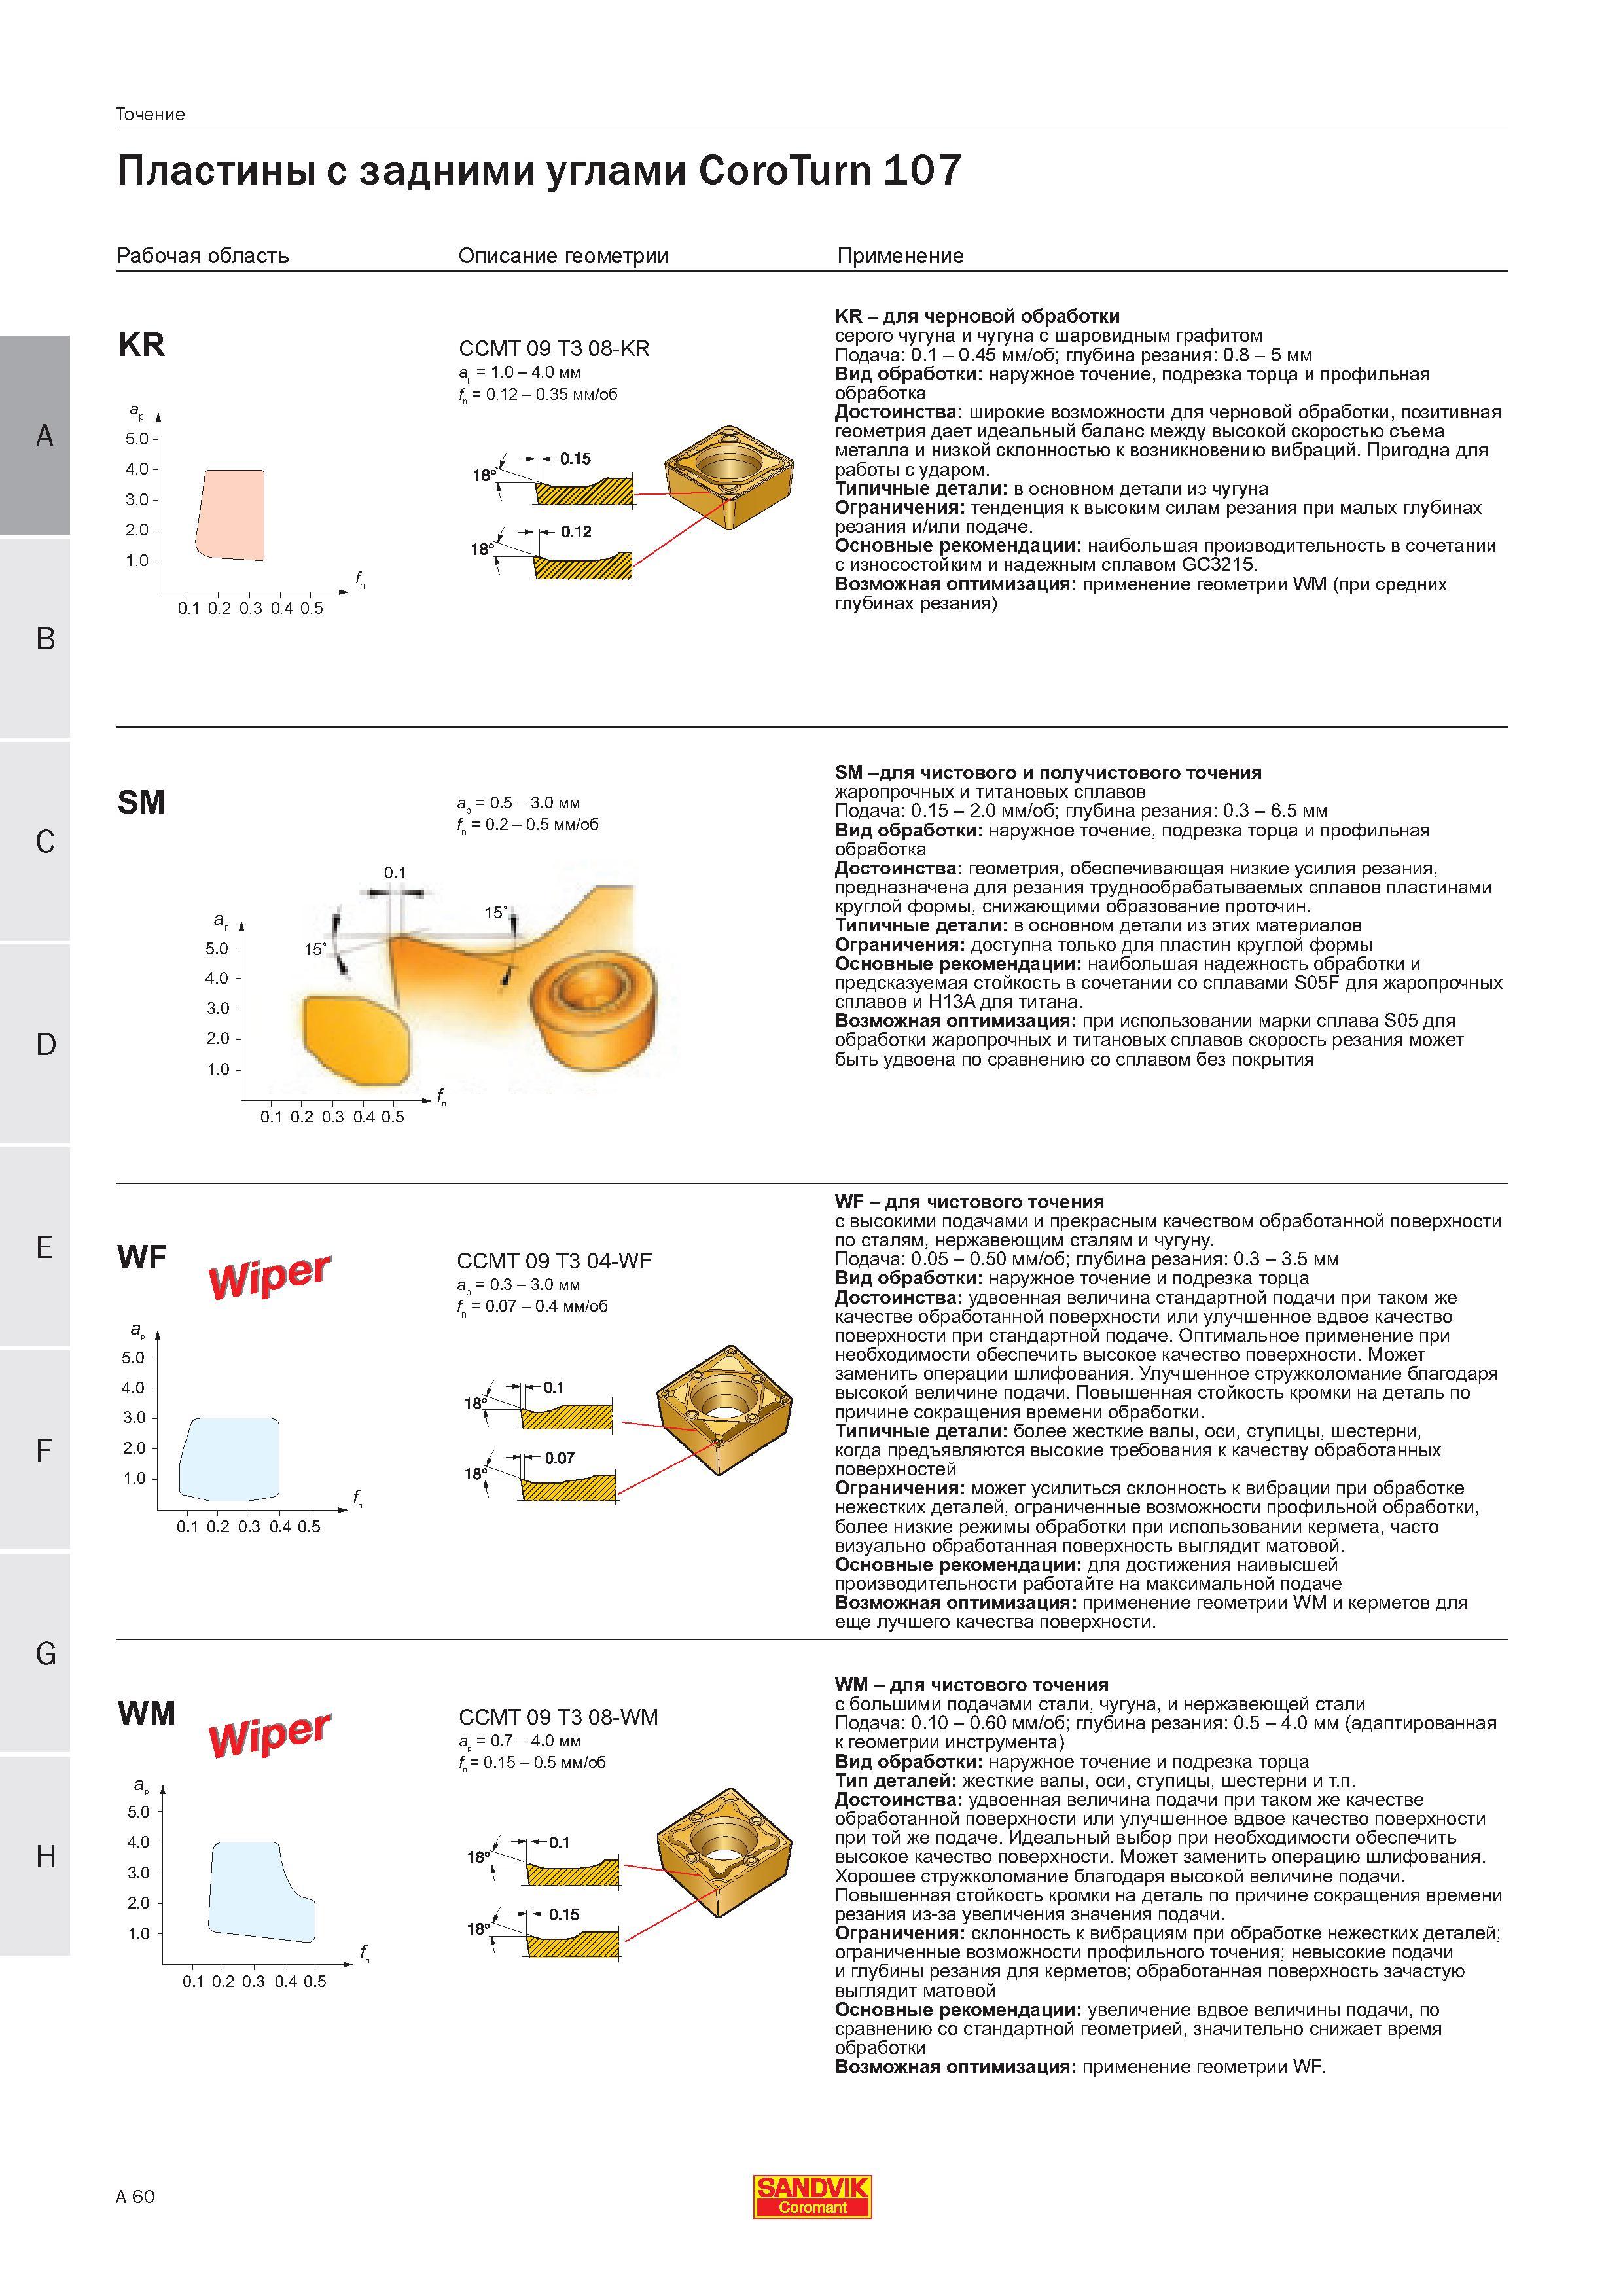
Пластины Sandvik Coromant с задними углами CoroTurn 107 Вид обработки наружное точение подрезка торца и профильная обработка Достоинства широкиеПластины Sandvik Coromant с задними углами CoroTurn 107 Вид обработки наружное точение подрезка торца и профильная обработка Достоинства широкие возможности для черновой обработки позитивная геометрия дает идеальный баланс между высокой скоростью съема металла и низкой склонностью к возникновению вибраций. Пригодна для работы с ударом. Типичные детали в основном детали из чугуна Ограничения тенденция к высоким силам резания при малых глубинах резания и или подаче. Основные рекомендации наибольшая производительность в сочетании с износостойким и надежным сплавом GC3215. Возможная оптимизация применение геометрии WM (при средних глубинах резания) SM с а. 0.5 - 3.0 мм f 0.2 - 0.5 мм/об D SM -для чистового и получистового точения жаропрочных и титановых сплавов Подача 0.15 - 2.0 мм/об; глубина резания 0.3 - 6.5 мм Вид обработки наружное точение подрезка торца и профильная обработка Достоинства геометрия обеспечивающая низкие усилия резания предназначена для резания труднообрабатываемых сплавов пластинами круглой формы снижающими образование проточин. Типичные детали в основном детали из этих материалов Ограничения доступна только для пластин круглой формы Основные рекомендации наибольшая надежность обработки и предсказуемая стойкость в сочетании со сплавами S05F для жаропрочных сплавов и H13A для титана. Возможная оптимизация при использовании марки сплава S05 для обработки жаропрочных и титановых сплавов скорость резания может быть удвоена по сравнению со сплавом без покрытия 0.1 0.2 0.3 0.4 0.5 WF WiP 1- G CCMT 09 T3 04-WF а. 0.3 - 3.0 мм f 0.07 - 0.4 мм/об WF - для чистового точения с высокими подачами и прекрасным качеством обработанной поверхности по сталям нержавеющим сталям и чугуну. Подача 0.05 - 0.50 мм/об; глубина резания 0.3 - 3.5 мм Вид обработки наружное точение и подрезка торца Достоинства удвоенная величина стандартной подачи при таком же качестве обработанной поверхности или улучшенное вдвое качество поверхности при стандартной подаче. Оптимальное применение при необходимости обеспечить высокое качество поверхности. Может заменить операции шлифования. Улучшенное стружколомание благодаря высокой величине подачи. Повышенная стойкость кромки на деталь по причине сокращения времени обработки. Типичные детали более жесткие валы оси ступицы шестерни когда предъявляются высокие требования к качеству обработанных поверхностей Ограничения может усилиться склонность к вибрации при обработке нежестких деталей ограниченные возможности профильной обработки более низкие режимы обработки при использовании кермета часто визуально обработанная поверхность выглядит матовой. Основные рекомендации для достижения наивысшей производительности работайте на максимальной подаче Возможная оптимизация применение геометрии WM и керметов для еще лучшего качества поверхности. WM Vtfjpег H CCMT 09 T3 08-WM а. 0.7 - 4.0 мм fn 0.15 - 0.5 мм/об WM - для чистового точения с большими подачами стали чугуна и нержавеющей стали Подача 0.10 - 0.60 мм/об; глубина резания 0.5 - 4.0 мм (адаптированная к геометрии инструмента) Вид обработки наружное точение и подрезка торца Тип деталей жесткие валы оси ступицы шестерни и т.п. Достоинства удвоенная величина подачи при таком же качестве обработанной поверхности или улучшенное вдвое качество поверхности при той же подаче. Идеальный выбор при необходимости обеспечить высокое качество поверхности. Может заменить операцию шлифования. Хорошее стружколомание благодаря высокой величине подачи. Повышенная стойкость кромки на деталь по причине сокращения времени резания из-за увеличения значения подачи. Ограничения склонность к вибрациям при обработке нежестких деталей; ограниченные возможности профильного точения; невысокие подачи и глубины резания для керметов; обработанная поверхность зачастую выглядит матовой Основные рекомендации увеличение вдвое величины подачи по сравнению со стандартной геометрией значительно снижает время обработки Возможная оптимизация применение геометрии WF. A 60 SANDVIK Coromant Точение Рабочая область Описание геометрии Применение KR A p 5.0 4.0 3.0 2.0 1.0 CCMT 09 T3 08-KR а. 1.0 - 4.0 мм fn 0.12 - 0.35 мм/об is ; у016. 0.1 0.2 0.3 0.4 0.5 в KR - для черновой обработки серого чугуна и чугуна с шаровидным графитом Подача 0.1 - 0.45 мм/об; глубина резания 0.8 - 5 мм |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 57 |  58 |  59 |  61 |  62 |  63 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
