| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
62 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A62 |
|||||
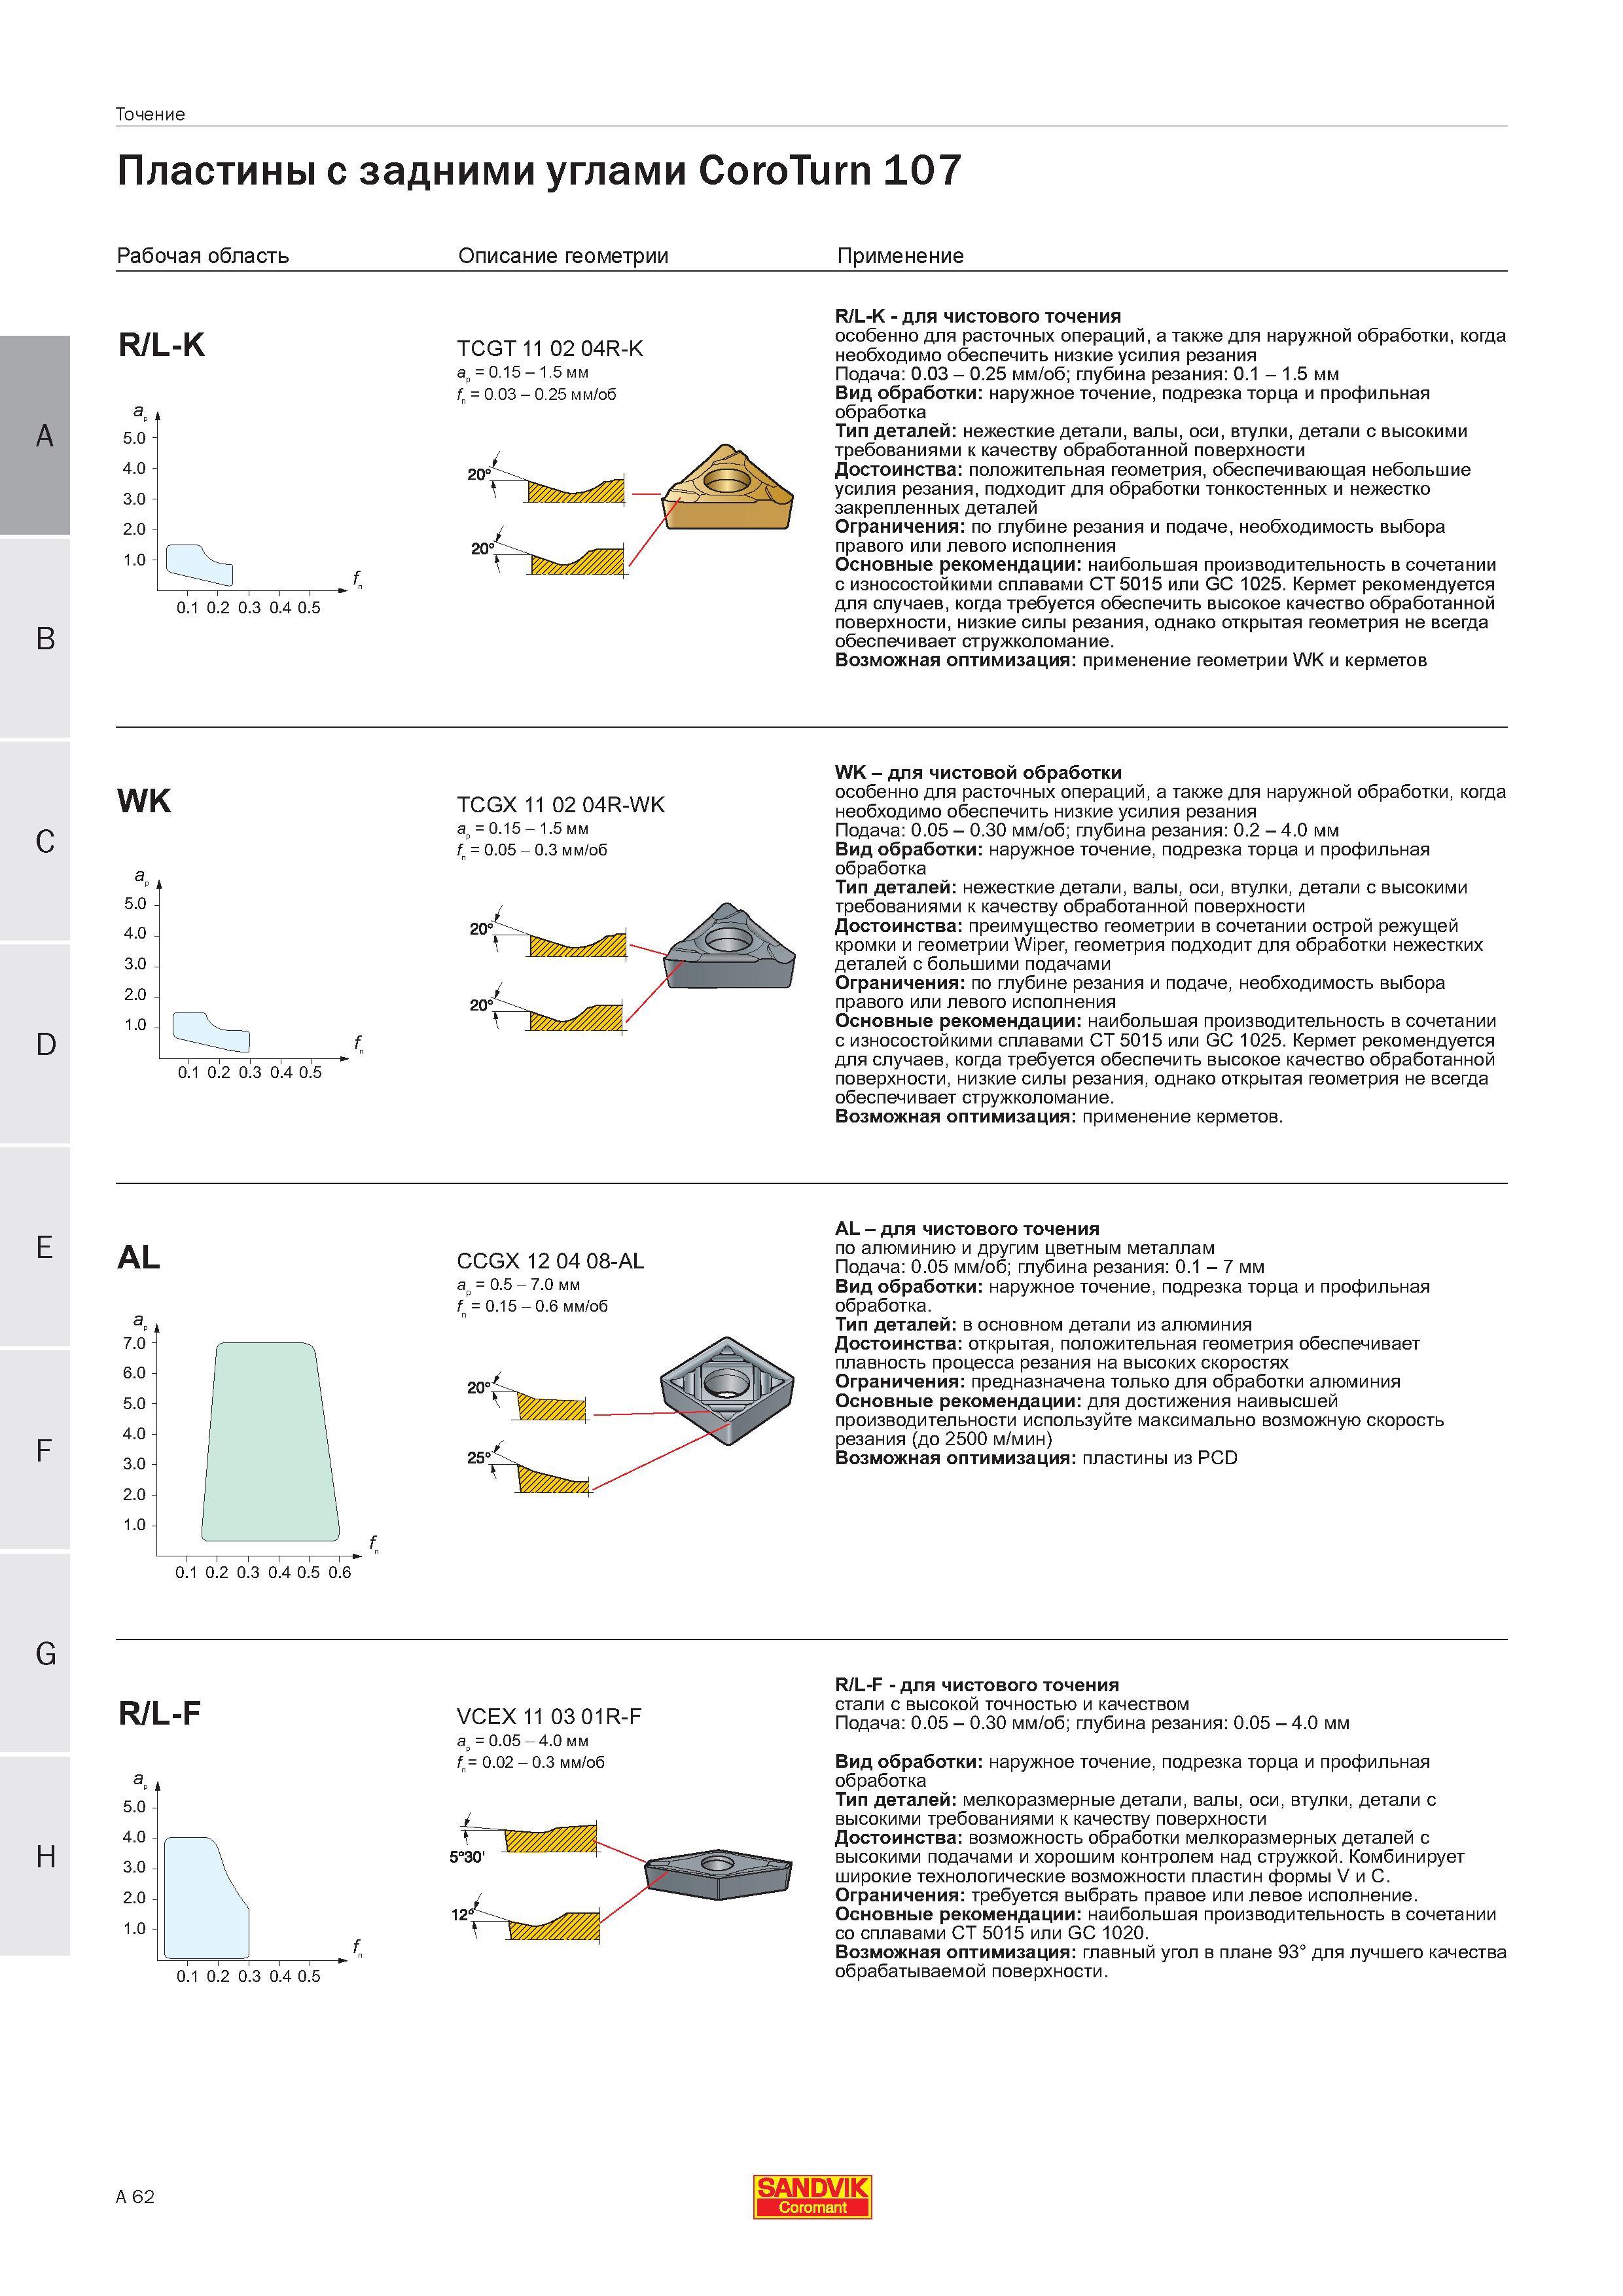
Пластины Sandvik Coromant с задними углами CoroTurn 107 Рабочая область Описание геометрии Применение R L-K TCGT 11 02 04R-K ap 0 15 - 1 5 мм fnПластины Sandvik Coromant с задними углами CoroTurn 107 Рабочая область Описание геометрии Применение R L-K TCGT 11 02 04R-K ap 0.15 - 1.5 мм fn 0.03 - 0.25 мм/об R L-K - для чистового точения особенно для расточных операций а также для наружной обработки когда необходимо обеспечить низкие усилия резания Подача 0.03 - 0.25 мм/об; глубина резания 0.1 - 1.5 мм Вид обработки наружное точение подрезка торца и профильная обработка Тип деталей нежесткие детали валы оси втулки детали с высокими требованиями к качеству обработанной поверхности Достоинства положительная геометрия обеспечивающая небольшие усилия резания подходит для обработки тонкостенных и нежестко закрепленных деталей Ограничения по глубине резания и подаче необходимость выбора правого или левого исполнения Основные рекомендации наибольшая производительность в сочетании с износостойкими сплавами CT 5015 или GC 1025. Кермет рекомендуется для случаев когда требуется обеспечить высокое качество обработанной поверхности низкие силы резания однако открытая геометрия не всегда обеспечивает стружколомание. Возможная оптимизация применение геометрии WK и керметов WK TCGX 11 02 04R-WK ap 0.15 - 1.5 мм fn 0.05 - 0.3 мм/об WK - для чистовой обработки особенно для расточных операций а также для наружной обработки когда необходимо обеспечить низкие усилия резания Подача 0.05 - 0.30 мм/об; глубина резания 0.2 - 4.0 мм Вид обработки наружное точение подрезка торца и профильная обработка Тип деталей нежесткие детали валы оси втулки детали с высокими требованиями к качеству обработанной поверхности Достоинства преимущество геометрии в сочетании острой режущей кромки и геометрии Wiper геометрия подходит для обработки нежестких деталей с большими подачами Ограничения по глубине резания и подаче необходимость выбора правого или левого исполнения Основные рекомендации наибольшая производительность в сочетании с износостойкими сплавами CT 5015 или GC 1025. Кермет рекомендуется для случаев когда требуется обеспечить высокое качество обработанной поверхности низкие силы резания однако открытая геометрия не всегда обеспечивает стружколомание. Возможная оптимизация применение керметов. AL p at 7.0 - 6.0 5.0 4.0 3.0 2.0 1.0 CCGX 12 04 08-AL a 0.5 - 7.0 мм p f 0.15 - 0.6 мм/об AL - для чистового точения по алюминию и другим цветным металлам Подача 0.05 мм/об; глубина резания 0.1 - 7 мм Вид обработки наружное точение подрезка торца и профильная обработка. Тип деталей в основном детали из алюминия Достоинства открытая положительная геометрия обеспечивает плавность процесса резания на высоких скоростях Ограничения предназначена только для обработки алюминия Основные рекомендации для достижения наивысшей производительности используйте максимально возможную скорость резания (до 2500 м/мин) Возможная оптимизация пластины из PCD 0.1 0.2 0.3 0.4 0.5 0.6 R L-F VCEX 11 03 01R-F ap 0.05 - 4.0 мм fn 0.02 - 0.3 мм/об R L-F - для чистового точения стали с высокой точностью и качеством Подача 0.05 - 0.30 мм/об; глубина резания 0.05 4.0 мм Вид обработки наружное точение подрезка торца и профильная обработка Тип деталей мелкоразмерные детали валы оси втулки детали с высокими требованиями к качеству поверхности Достоинства возможность обработки мелкоразмерных деталей с высокими подачами и хорошим контролем над стружкой. Комбинирует широкие технологические возможности пластин формы V и С. Ограничения требуется выбрать правое или левое исполнение. Основные рекомендации наибольшая производительность в сочетании со сплавами CT 5015 или GC 1020. Возможная оптимизация главный угол в плане 93 для лучшего качества обрабатываемой поверхности. A 62 SANDVIK Coromant Точение |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 59 |  60 |  61 |  63 |  64 |  65 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
