| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
64 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A64 |
|||||
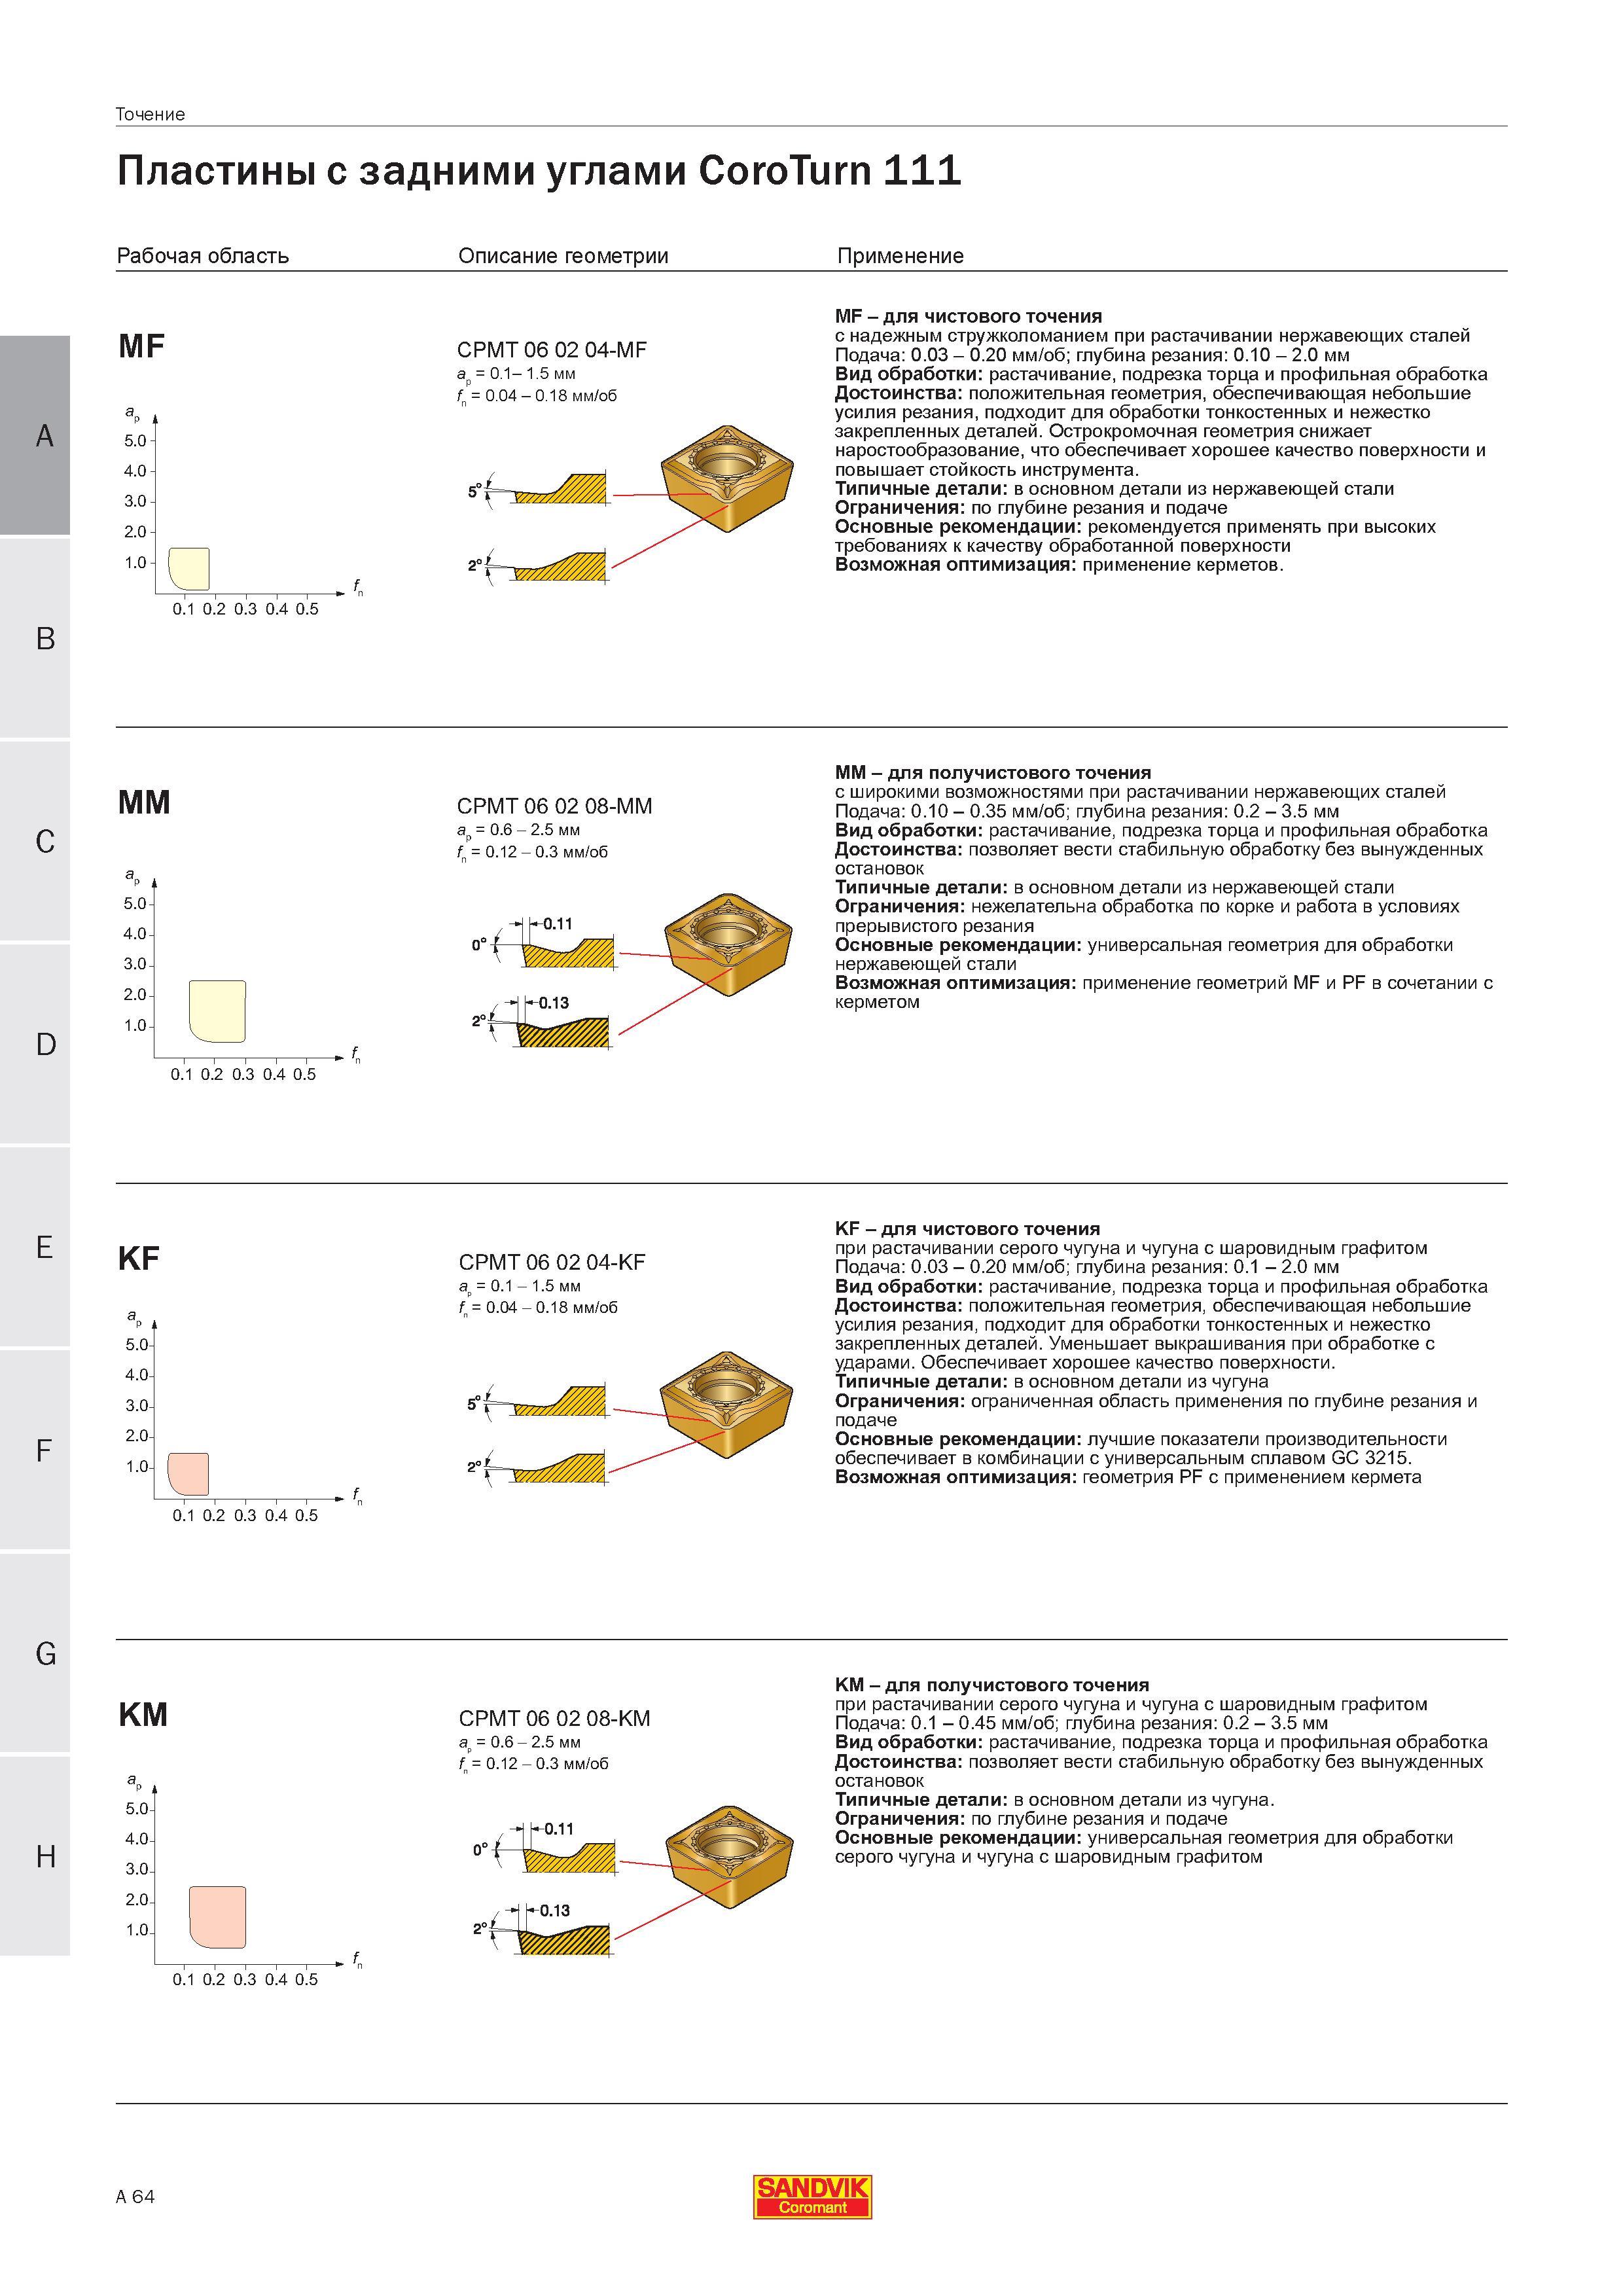
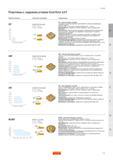
Пластины Sandvik Coromant с задними углами CoroTurn 111 Рабочая область Описание геометрии Применение MF CPMT 06 02 04-MF а 0 1- 1 5 мм fn 0 04 -Пластины Sandvik Coromant с задними углами CoroTurn 111 Рабочая область Описание геометрии Применение MF CPMT 06 02 04-MF а 0.1- 1.5 мм fn 0.04 - 0.18 мм/об 5 5.0 4.0 3.0 2.0 1.0 0.1 0.2 0.3 0.4 0.5 MF - для чистового точения с надежным стружколоманием при растачивании нержавеющих сталей Подача 0.03 - 0.20 мм/об; глубина резания 0.10 - 2.0 мм Вид обработки растачивание подрезка торца и профильная обработка Достоинства положительная геометрия обеспечивающая небольшие усилия резания подходит для обработки тонкостенных и нежестко закрепленных деталей. Острокромочная геометрия снижает наростообразование что обеспечивает хорошее качество поверхности и повышает стойкость инструмента. Типичные детали в основном детали из нержавеющей стали Ограничения по глубине резания и подаче Основные рекомендации рекомендуется применять при высоких требованиях к качеству обработанной поверхности Возможная оптимизация применение керметов. MM CPMT 06 02 08-MM а. 0.6 - 2.5 мм f 0.12 - 0.3 мм/об 5.0 4.0 3.0 2.0 1.0 0.1 0.2 0.3 0.4 0.5 MM - для получистового точения с широкими возможностями при растачивании нержавеющих сталей Подача 0.10 - 0.35 мм/об; глубина резания 0.2 - 3.5 мм Вид обработки растачивание подрезка торца и профильная обработка Достоинства позволяет вести стабильную обработку без вынужденных остановок Типичные детали в основном детали из нержавеющей стали Ограничения нежелательна обработка по корке и работа в условиях прерывистого резания Основные рекомендации универсальная геометрия для обработки нержавеющей стали Возможная оптимизация применение геометрий MF и PF в сочетании с керметом KF CPMT 06 02 04-KF а. 0.1 - 1.5 мм f 0.04 - 0.18 мм/об 5.0 4.0 3.0 2.0 1.0 KF - для чистового точения при растачивании серого чугуна и чугуна с шаровидным графитом Подача 0.03 - 0.20 мм/об; глубина резания 0.1 - 2.0 мм Вид обработки растачивание подрезка торца и профильная обработка Достоинства положительная геометрия обеспечивающая небольшие усилия резания подходит для обработки тонкостенных и нежестко закрепленных деталей. Уменьшает выкрашивания при обработке с ударами. Обеспечивает хорошее качество поверхности. Типичные детали в основном детали из чугуна Ограничения ограниченная область применения по глубине резания и подаче Основные рекомендации лучшие показатели производительности обеспечивает в комбинации с универсальным сплавом GC 3215. Возможная оптимизация геометрия PF с применением кермета 0.1 0.2 0.3 0.4 0.5 KM 5.0 4.0 3.0 2.0 1.0 CPMT 06 02 08-KM а. 0.6 - 2.5 мм f 0.12 - 0.3 мм/об KM - для получистового точения при растачивании серого чугуна и чугуна с шаровидным графитом Подача 0.1 - 0.45 мм/об; глубина резания 0.2 - 3.5 мм Вид обработки растачивание подрезка торца и профильная обработка Достоинства позволяет вести стабильную обработку без вынужденных остановок Типичные детали в основном детали из чугуна. Ограничения по глубине резания и подаче Основные рекомендации универсальная геометрия для обработки серого чугуна и чугуна с шаровидным графитом 0.1 0.2 0.3 0.4 0.5 A 64 SANDVIK Coromant Точение |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 61 | 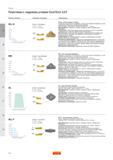 62 | 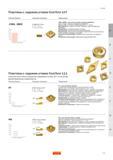 63 |  65 |  66 Основными инструментальными материалами Sandvik являются Твердый сплав с покрытием (HC) Твердые сплавы (HW) Керметы (HT HC) Керамика (CA CN CC) К | 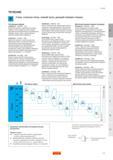 67 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
