Лаб2у  |   Каталоги  |   Диаметр под резьбу  |   Обороты в скорость  |   Аналоги сталей
Обновлено 2020-04-13 20:20:03
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding

WIDIA | Каталог WIDIA 2017 Металлорежущий инструмент (Всего 1972 стр.)


682 Каталог WIDIA 2017 Режущий инструмент Пластины Резцы Фрезы Сверла Метчики Стр.F84

682 Widia insert technology brings chip control to your threading operations with the TopThread platform The proprietary Widia recessed chip groove, wh Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования Стр. F84 ENG

Widia insert technology brings chip control to your threading operations with the TopThread platform The proprietary Widia recessed chip groove, wh

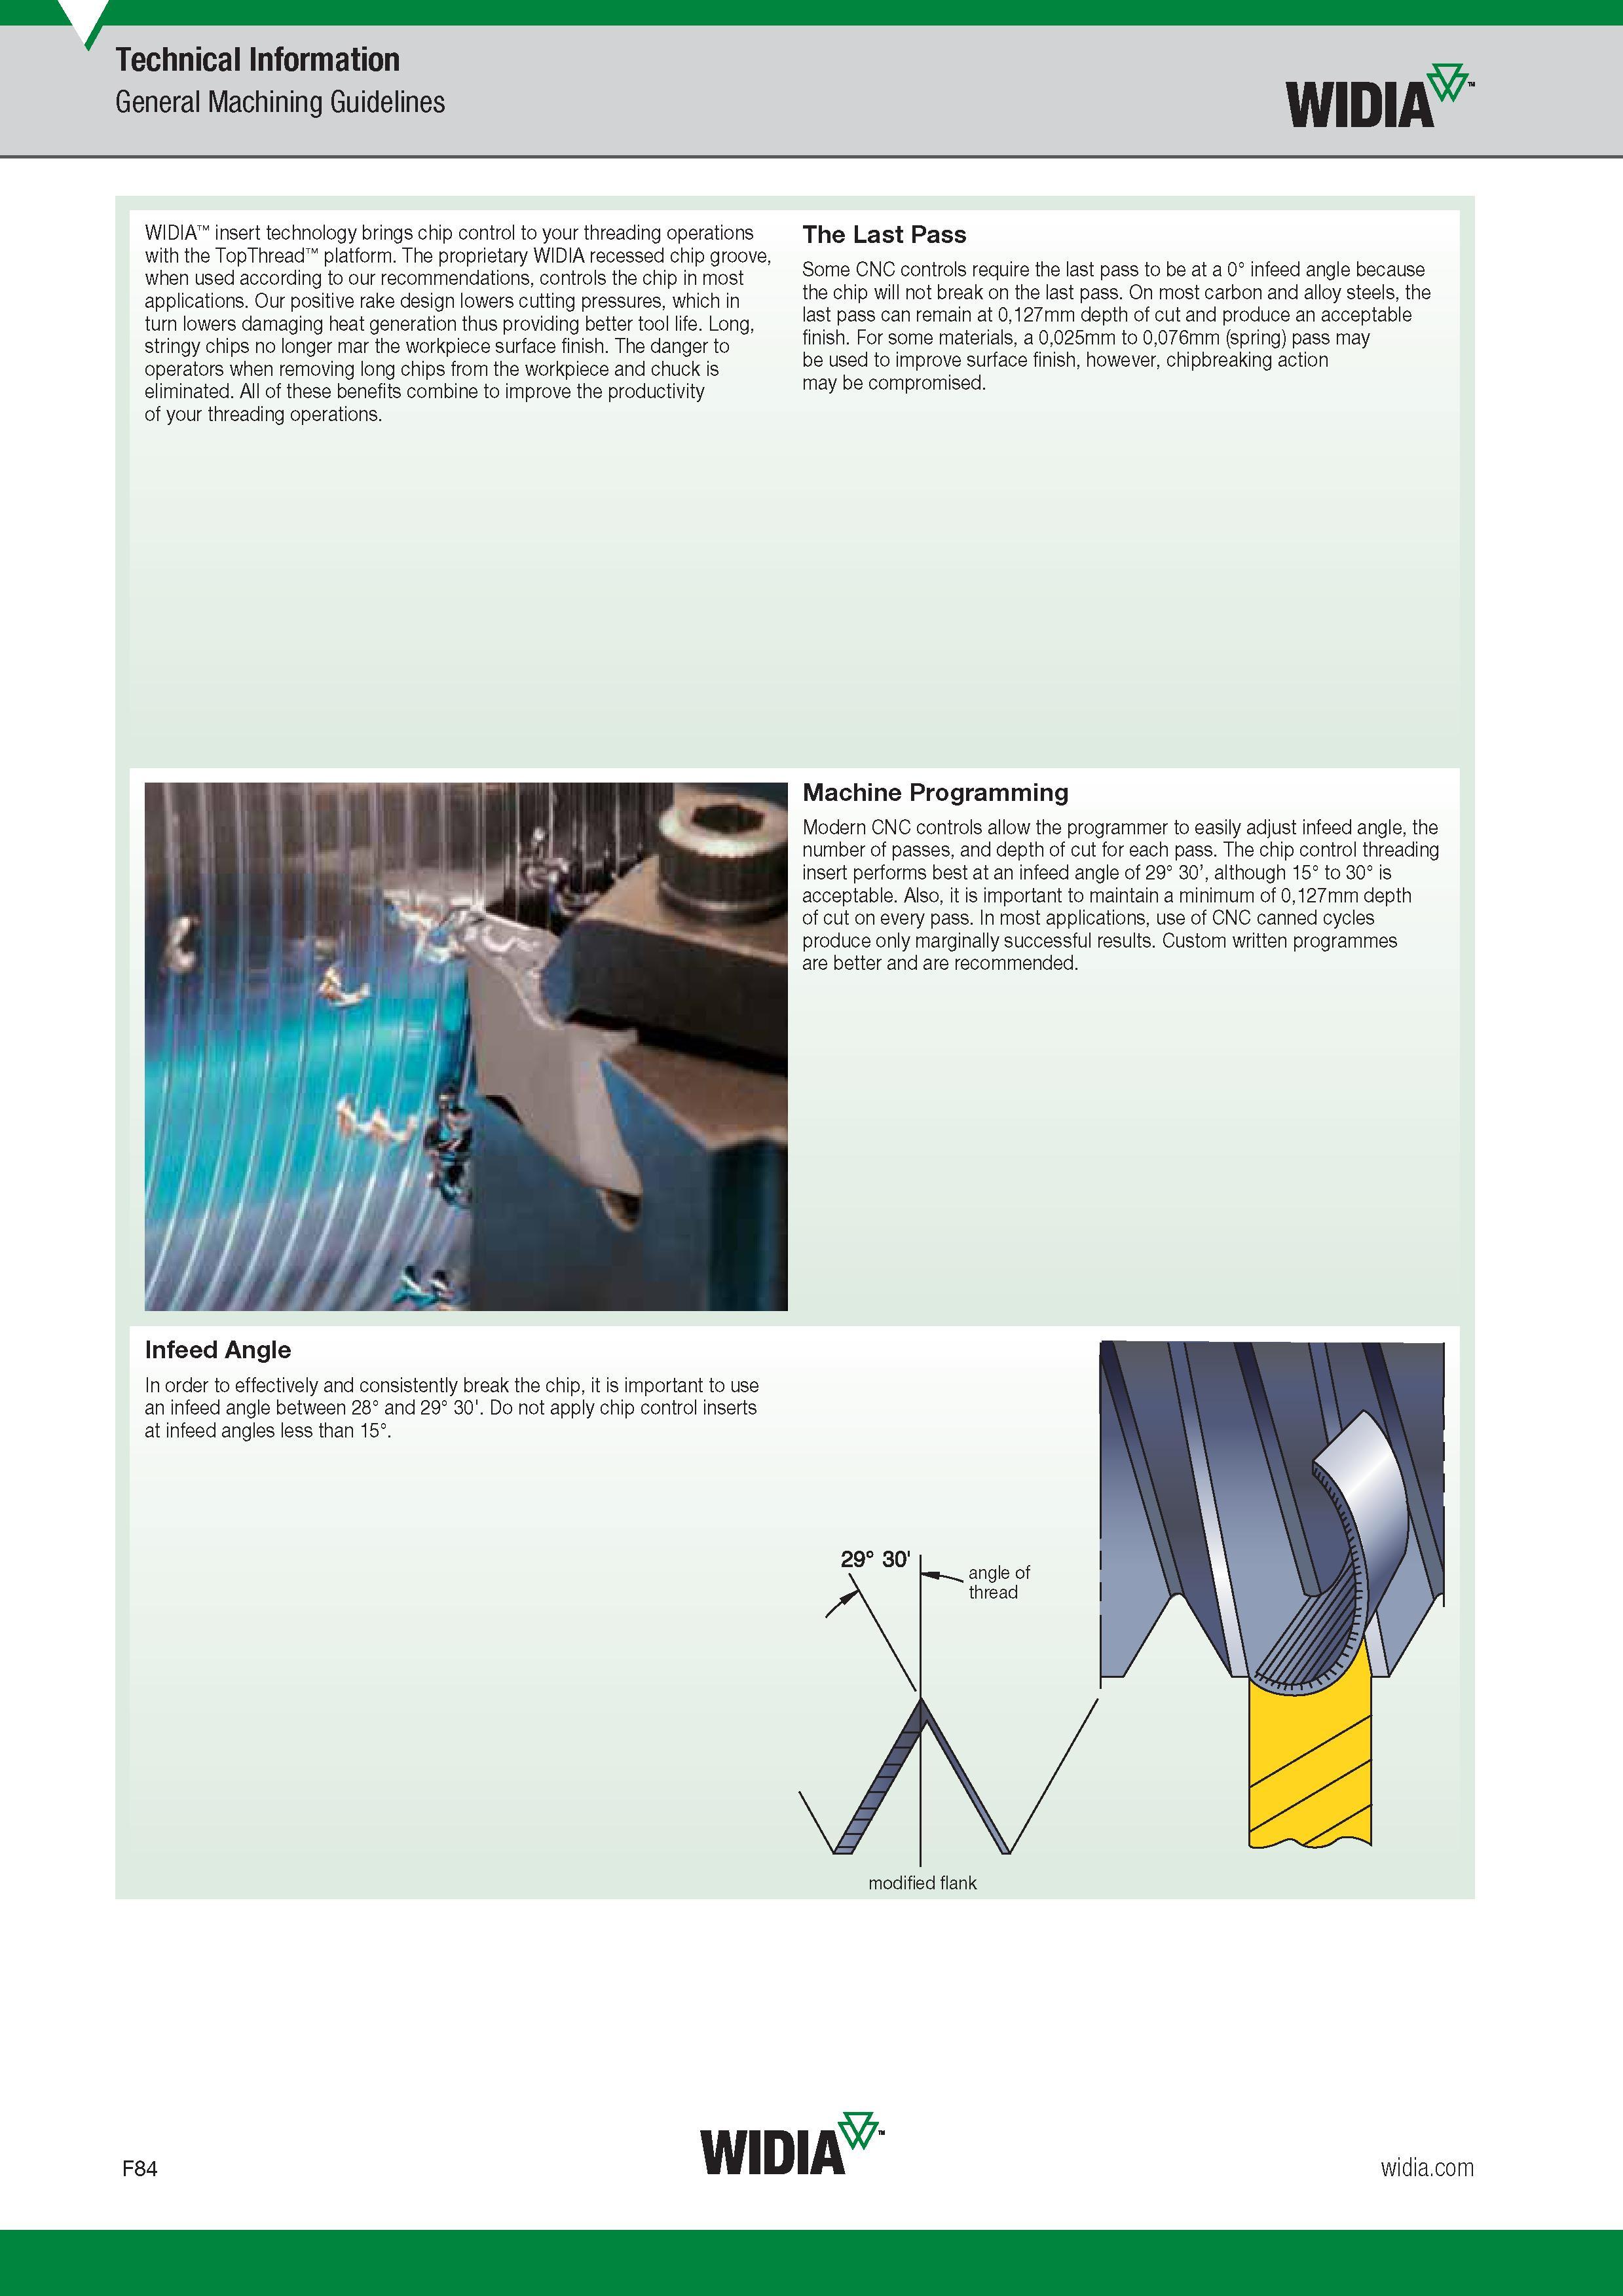
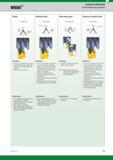
Widia insert technology brings chip control to your threading operations with the TopThread platform. The proprietary Widia recessed chip groove, when used according to our recommendations, controls the chip in most applications. Our positive rake design lowers cutting pressures, which in turn lowers damaging heat generation thus providing better tool life. Long, stringy chips no longer mar the workpiece surface finish. The danger to operators when removing long chips from the workpiece and chuck is eliminated. All of these benefits combine to improve the productivity of your threading operations. The Last Pass Some CNC controls require the last pass to be at a 0° infeed angle because the chip will not break on the last pass. On most carbon and alloy steels, the last pass can remain at 0,127mm depth of cut and produce an acceptable finish. For some materials, a 0,025mm to 0,076mm (spring) pass may be used to improve surface finish, however, chipbreaking action may be compromised. Machine Programming Modern CNC controls allow the programmer to easily adjust infeed angle, the number of passes, and depth of cut for each pass. The chip control threading insert performs best at an infeed angle of 29° 30’, although 15° to 30° is acceptable. Also, it is important to maintain a minimum of 0,127mm depth of cut on every pass. In most applications, use of CNC canned cycles produce only marginally successful results. Custom written programmes are better and are recommended. Infeed Angle In order to effectively and consistently break the chip, it is important to use an infeed angle between 28° and 29° 30'. Do not apply chip control inserts at infeed angles less than 15°. Technical Information General Machining Guidelines Widia


См.также / See also :

Соотношение твердостей Таблица / Hardness equivalent table

Аналоги марок стали / Workpiece material conversion table

Отклонение размера детали / Fit tolerance table

Перевод оборотов в скорость / Surface speed to RPM conversion

Диаметр под резьбу / Tap drill sizes

Виды резьбы в машиностроении / Thread types and applications

Дюймы в мм Таблица / Inches to mm Conversion table

Современные инструментальные материалы / Cutting tool materials


WIDIA

Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования
Каталог
WIDIA
2017
Металлорежущий
инструмент
(англ.яз. / ENG)
(1972 страницы)
Каталог WIDIA 2018 Новый металлорежущий станочный инструмент для фрезерования и сверления Твердосплавные концевые фрезы Сменные режущие пластины Сверла
Каталог
WIDIA
2018
Инструмент
для
металлообработки
Новинки
(106 страниц)
Каталог WIDIA 2017 Инструмент металлорежущий Токарные резцы и державки с режущими сменными пластинами для наружного внутреннего точения канавок Отрезки Резьбонарезания
Каталог
WIDIA
2017
Инструмент
токарный
для станков
(668 страниц)
Каталог WIDIA 2017 Инструмент фрезерный монолитный из быстрорежущей инструментальной стали и твердого сплава Цельные концевые фрезы общего и специального назначений Борфрезы
Каталог
WIDIA
2017
Инструмент
фрезерный
монолитный
(332 страницы)
Каталог WIDIA 2017 Режущий инструмент для обработки отверстий на металлорежущих станках Твердосплавные сверла Пластины Развертки Расточные головки с СРП
Каталог
WIDIA
2017
Инструмент
для обработки
отверстий
(348 страниц)
Каталог WIDIA 2017 Инструмент для обработки наружной и внутренней резьбы на металлорежущих станках Метчики из быстрорежущей стали Фрезы резьбовые твердосплавные
Каталог
WIDIA
2017
Фрезы
резьбовые
и метчики
(122 страницы)
Каталог WIDIA 2016 Фрезы со сменными режущими пластинами для фрезерования заготовок из металлов и сплавов на металлорежущих станках Инструмент фрезерный
Каталог
WIDIA
2016
Фрезы
с режущими
сменными
пластинами
(340 страниц)
Каталог WIDIA 2015 Токарный инструмент для наружного точения и растачивания Обработка канавок и отрезка Нарезание резьбы на станочном оборудовании
Каталог
WIDIA
2015
Токарный
инструмент
(382 страницы)
Каталог WIDIA 2014 Новый сборный и монолитный режущий инструмент для точения фрезерования Инструментальная оснастка для металлорежущих станков
Каталог
WIDIA
2014
Новый
инструмент
(422 страницы)
Каталог WIDIA 2012 Новый металлорежущий инструмент и инструментальная оснастка Цельные и сборные фрезы Метчики Обработка отверстий Точение на металлообрабатывающем оборудовании
Каталог
WIDIA
2012
Новый
режущий
инструмент
и оснастка
(470 страниц)
Каталог WIDIA 2011 Инструментальная оснастка для металлорежущих станков Вспомогательный инструмент для оборудования Адаптеры Насадки Оправки Патроны
Каталог
WIDIA
2011
Инструментальная
оснастка
(англ.яз. / ENG)
(1190 страниц)
Каталог WIDIA 2010 Режущий осевой инструмент Цельные концевые фрезы из твердого сплава и быстрорежущие Сверла спиральные Развертки многолезвийные
Каталог
WIDIA
2010
Режущий
осевой
инструмент
(614 страниц)


Каталоги инструмента и оснастки для металлообработки на станках /
Cutting tools and tooling system catalogs


Каталог WIDIA 2017 Металлорежущий инструмент (Всего 1972 стр.)

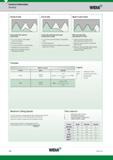
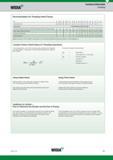
679 Grade Selection Chart Suggested Grades and Speeds for Threading Various Workpiece Materials workpiece group workpiece material recommended surface Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования Стр. F81 ENG679 680 Failure and Solution Guide Widia problem possible solution thread with torn finish Burs Torn finish Steps I mproper shim I mproper infeed Use modif Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования Стр. F82 ENG680 681 Technical Information Widia Failure and Solution Guide problem possible solution increase m/min in /mi E CD decrease chip load where failure occurs Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования Стр. F83 ENG681 683 Widia General Machining Guidelines Radial modified flank Modified flank modified flank Alternating flank alternating flank Reversed modified flank Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования Стр. F85 ENG683 684 Technical Information Threading Partial Profile Tooth profile with universal profile shape 55° or 60° without cutting edges for the tooth tapers Re Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования Стр. F86 ENG684 685 Recommendation for Threading Infeed Passes Maintain minimum 0,05mm infeed on last passes to avoid work hardening and excessive abrasion of the thre Каталог WIDIA 2017 Металлорежущий инструмент Стационарный и вращающийся для металлообрабатывающих станков и оборудования Стр. F87 ENG685


---

---


Lab2U |  Catalogs |  Tap drill sizes |  Speed to RPM |  Material table

Разработчики сайта / Developers of site


Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:


Все использованные информационные материалы являются собственностью их Уважаемых Владельцев. / All copyrights remain by their owners.


Если Вы являетесь правообладателем того или иного материала, размещенного на сайте lab2u.ru и не желаете, чтобы он и далее находился в свободном доступе,
то мы готовы удалить данный материал, а также обсудить условия предоставления данного контента пользователям. Для этого Вам необходимо отправить нам письмо
на e-mail prom@lab2u.ru с документальным подтверждением наличия у Вас прав на материал, защищённый авторским правом (отсканированный документ с печатью,
либо иная информация, позволяющая однозначно идентифицировать Вас как правообладателя данного материала).


© 2002 - 2026 Лаборатория 2У / Lab2U  |  Система "Промышленные каталоги" / Industrial catalogs   |   Яндекс.Метрика   |  Стр. / Page Lab2U3159762530
На забудьте добавить в закладки