| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
54 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A54 |
|||||
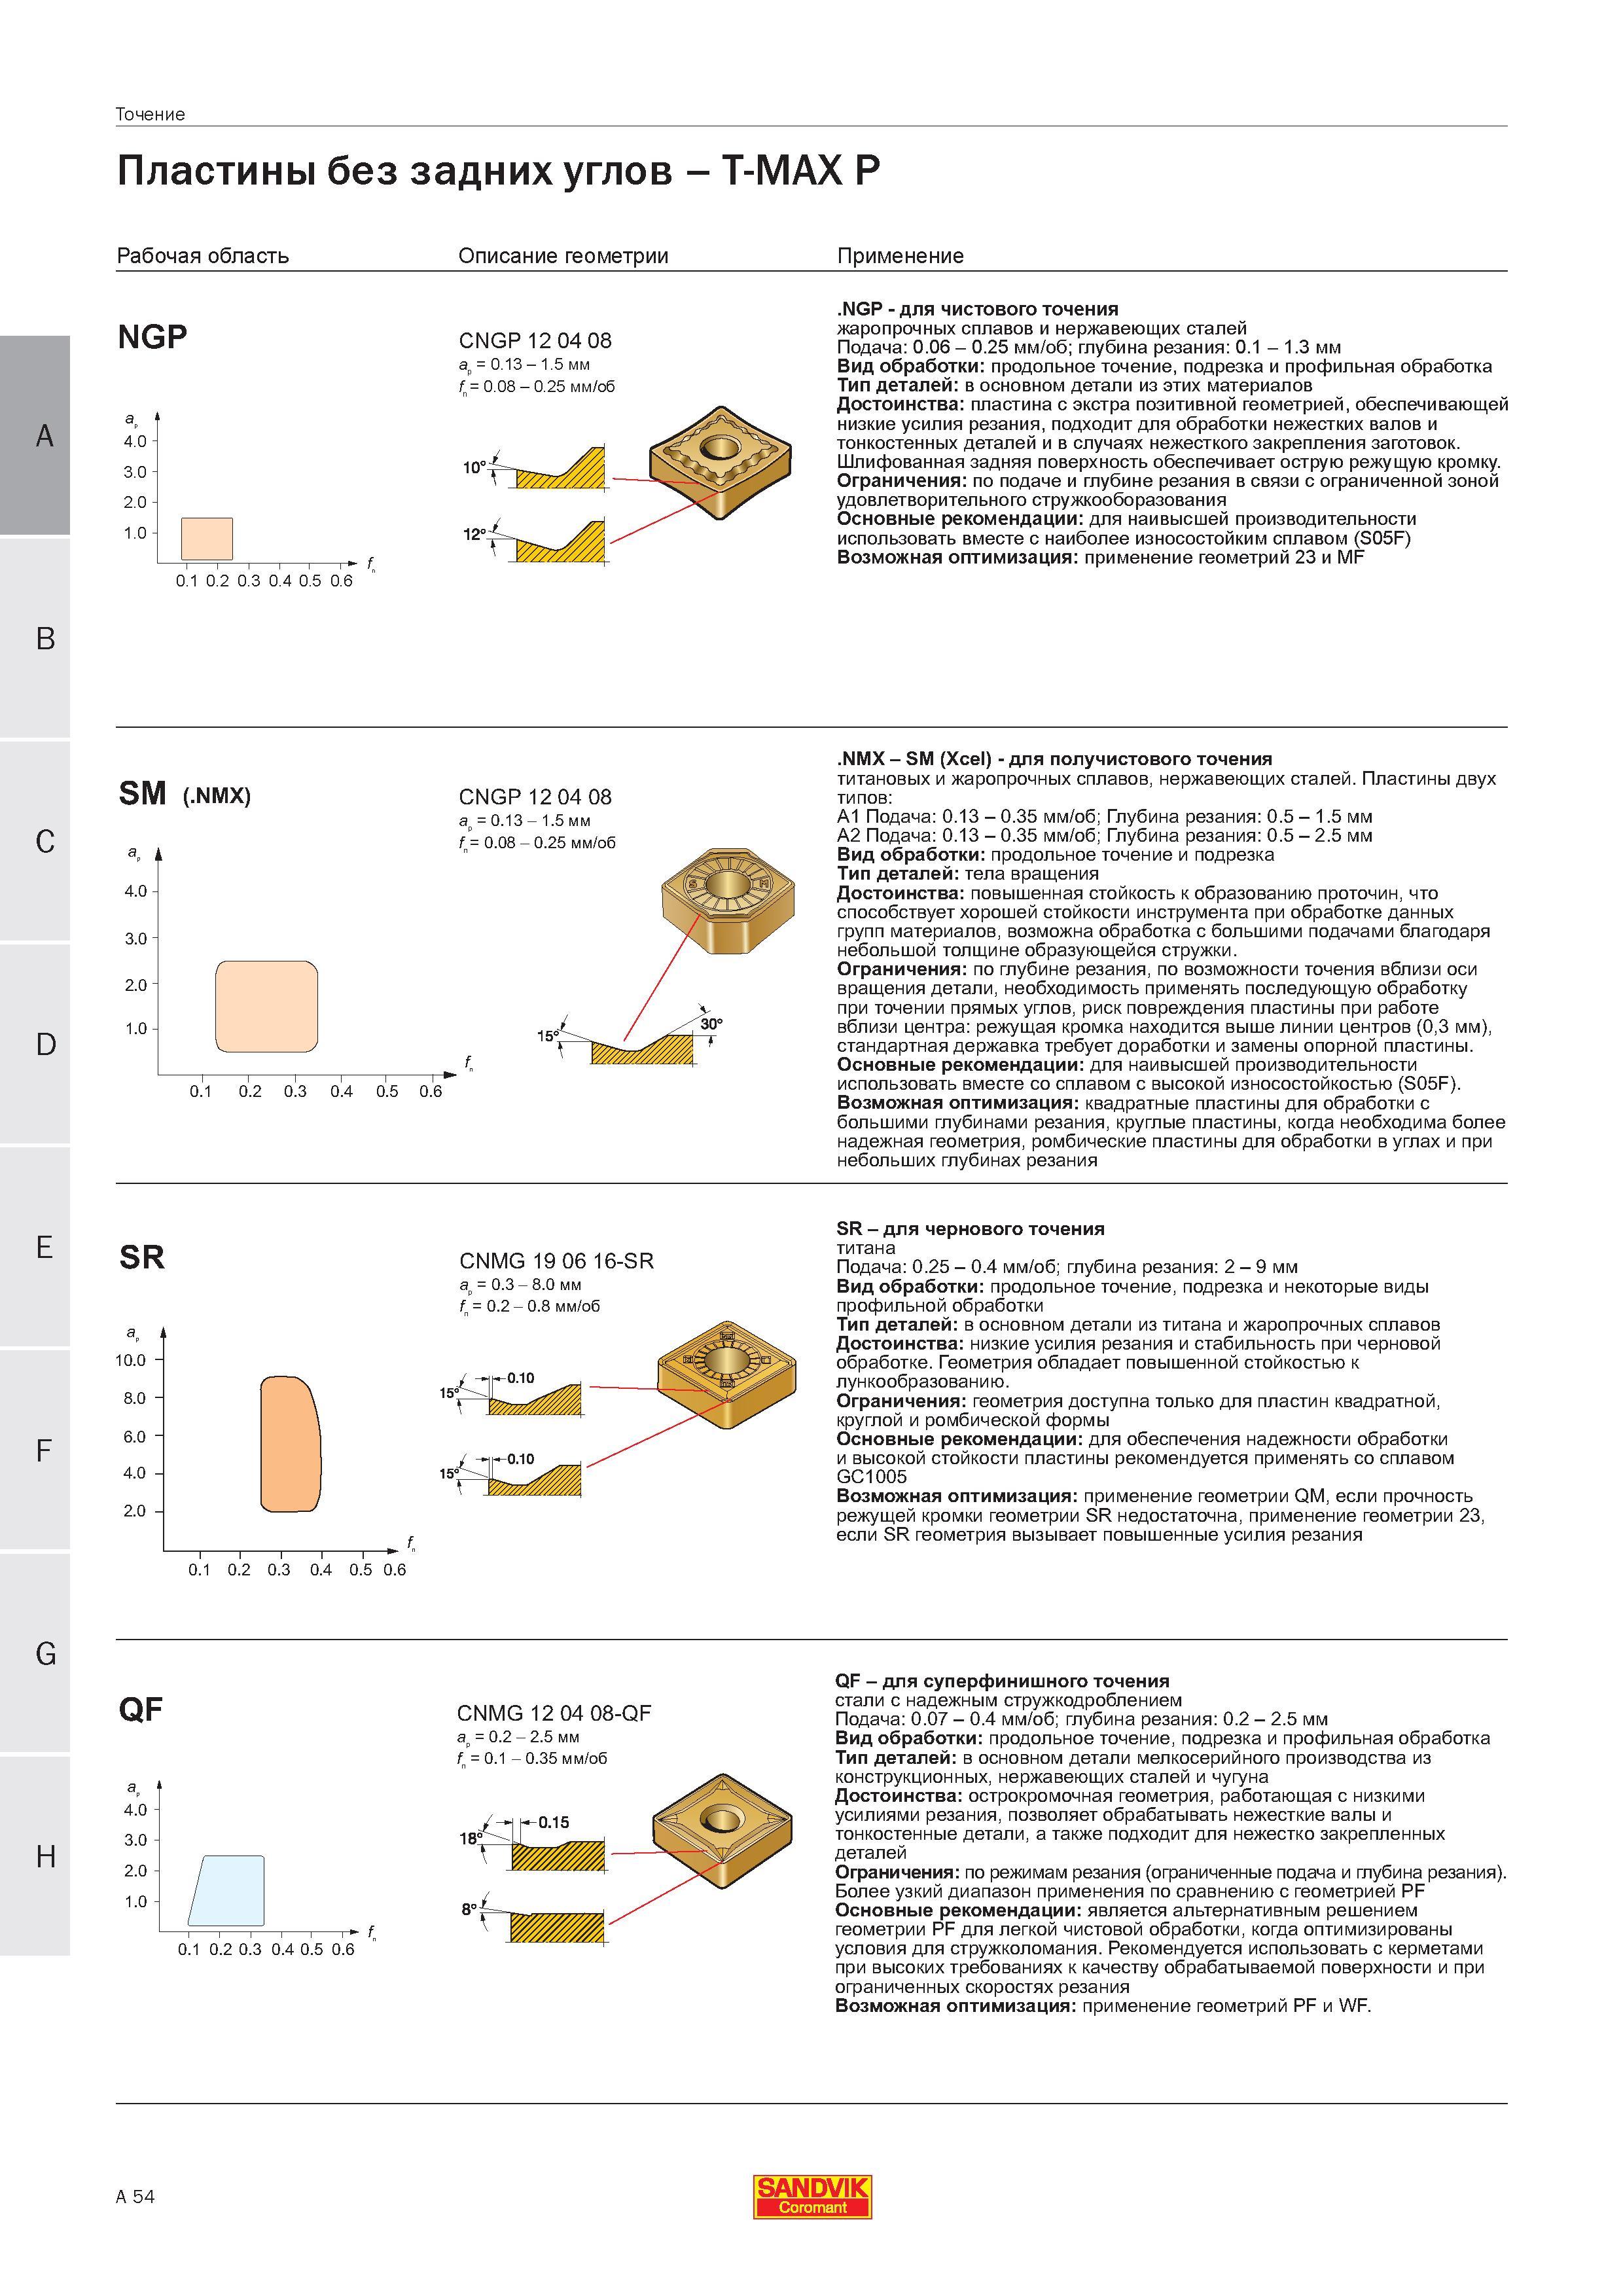
Достоинства пластин Sandvik Coromant с экстра позитивной геометрией обеспечивающей низкие усилия резания подходит для обработки нежестких валов иДостоинства пластин Sandvik Coromant с экстра позитивной геометрией обеспечивающей низкие усилия резания подходит для обработки нежестких валов и тонкостенных деталей и в случаях нежесткого закрепления заготовок. Шлифованная задняя поверхность обеспечивает острую режущую кромку. Ограничения по подаче и глубине резания в связи с ограниченной зоной удовлетворительного стружкооборазования Основные рекомендации для наивысшей производительности использовать вместе с наиболее износостойким сплавом (S05F) Возможная оптимизация применение геометрий 23 и MF 0.1 0.2 0.3 0.4 0.5 0.6 D SM (.NMX) а. 4.0- 3.0- 2.0- 1.0- CNGP 12 04 08 а 0.13 - 1.5 мм f 0.08 - 0.25 мм/об 0.1 0.2 0.3 0.4 0.5 0.6 .NMX - SM (Xcel) - для получистового точения титановых и жаропрочных сплавов нержавеющих сталей. Пластины двух типов A1 Подача 0.13 - 0.35 мм/об; Глубина резания 0.5 - 1.5 мм A2 Подача 0.13 - 0.35 мм/об; Глубина резания 0.5 - 2.5 мм Вид обработки продольное точение и подрезка Тип деталей тела вращения Достоинства повышенная стойкость к образованию проточин что способствует хорошей стойкости инструмента при обработке данных групп материалов возможна обработка с большими подачами благодаря небольшой толщине образующейся стружки. Ограничения по глубине резания по возможности точения вблизи оси вращения детали необходимость применять последующую обработку при точении прямых углов риск повреждения пластины при работе вблизи центра режущая кромка находится выше линии центров (03 мм) стандартная державка требует доработки и замены опорной пластины. Основные рекомендации для наивысшей производительности использовать вместе со сплавом с высокой износостойкостью (S05F). Возможная оптимизация квадратные пластины для обработки с большими глубинами резания круглые пластины когда необходима более надежная геометрия ромбические пластины для обработки в углах и при небольших глубинах резания SR а. 10.0 - 8.0 б.0 4.0 2.0 CNMG 19 06 16-SR а. 0.3 - 8.0 мм f 0.2 - 0.8 мм/об SR - для чернового точения титана Подача 0.25 - 0.4 мм/об; глубина резания 2 - 9 мм Вид обработки продольное точение подрезка и некоторые виды профильной обработки Тип деталей в основном детали из титана и жаропрочных сплавов Достоинства низкие усилия резания и стабильность при черновой обработке. Геометрия обладает повышенной стойкостью к лункообразованию. Ограничения геометрия доступна только для пластин квадратной круглой и ромбической формы Основные рекомендации для обеспечения надежности обработки и высокой стойкости пластины рекомендуется применять со сплавом GC1005 Возможная оптимизация применение геометрии QM если прочность режущей кромки геометрии SR недостаточна применение геометрии 23 если SR геометрия вызывает повышенные усилия резания - -1-1-1-1 n 0.1 0.2 0.3 0.4 0.5 0.6 QF а. 4.0 3.0 2.0 1.0 CNMG 12 04 08-QF а. 0.2 - 2.5 мм f 0.1 - 0.35 мм/об 0.1 0.2 0.3 0.4 0.5 0.6 QF - для суперфинишного точения стали с надежным стружкодроблением Подача 0.07 - 0.4 мм/об; глубина резания 0.2 - 2.5 мм Вид обработки продольное точение подрезка и профильная обработка Тип деталей в основном детали мелкосерийного производства из конструкционных нержавеющих сталей и чугуна Достоинства острокромочная геометрия работающая с низкими усилиями резания позволяет обрабатывать нежесткие валы и тонкостенные детали а также подходит для нежестко закрепленных деталей Ограничения по режимам резания (ограниченные подача и глубина резания). Более узкий диапазон применения по сравнению с геометрией PF Основные рекомендации является альтернативным решением геометрии PF для легкой чистовой обработки когда оптимизированы условия для стружколомания. Рекомендуется использовать с керметами при высоких требованиях к качеству обрабатываемой поверхности и при ограниченных скоростях резания Возможная оптимизация применение геометрий PF и WF. A 54 SANDVIK Coromant Точение Пластины без задних углов T-MAX P Рабочая область Описание геометрии Применение A NGP 4.0 3.0 2.0 1.0 CNGP 12 04 08 ap 0.13 - 1.5 мм fn 0.08 - 0.25 мм/об .NGP - для чистового точения жаропрочных сплавов и нержавеющих сталей Подача 0.06 - 0.25 мм/об; глубина резания 0.1 - 1.3 мм Вид обработки продольное точение подрезка и профильная обработка Тип деталей в основном детали из этих материалов |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 51 |  52 Описание геометрии стружколомов твердосплавных режущих пластин Sandvik T-MAX P для токарной обработки Рекомендации по начальному подбору режимов |  53 | 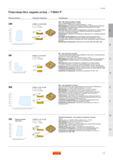 55 Sandvik пластины твердосплавные двусторонние и односторонние Описание режущей геометрии инструмента и областей его применения Вид обработки продо | 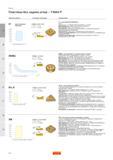 56 | 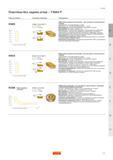 57 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
