| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
51 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A51 |
|||||
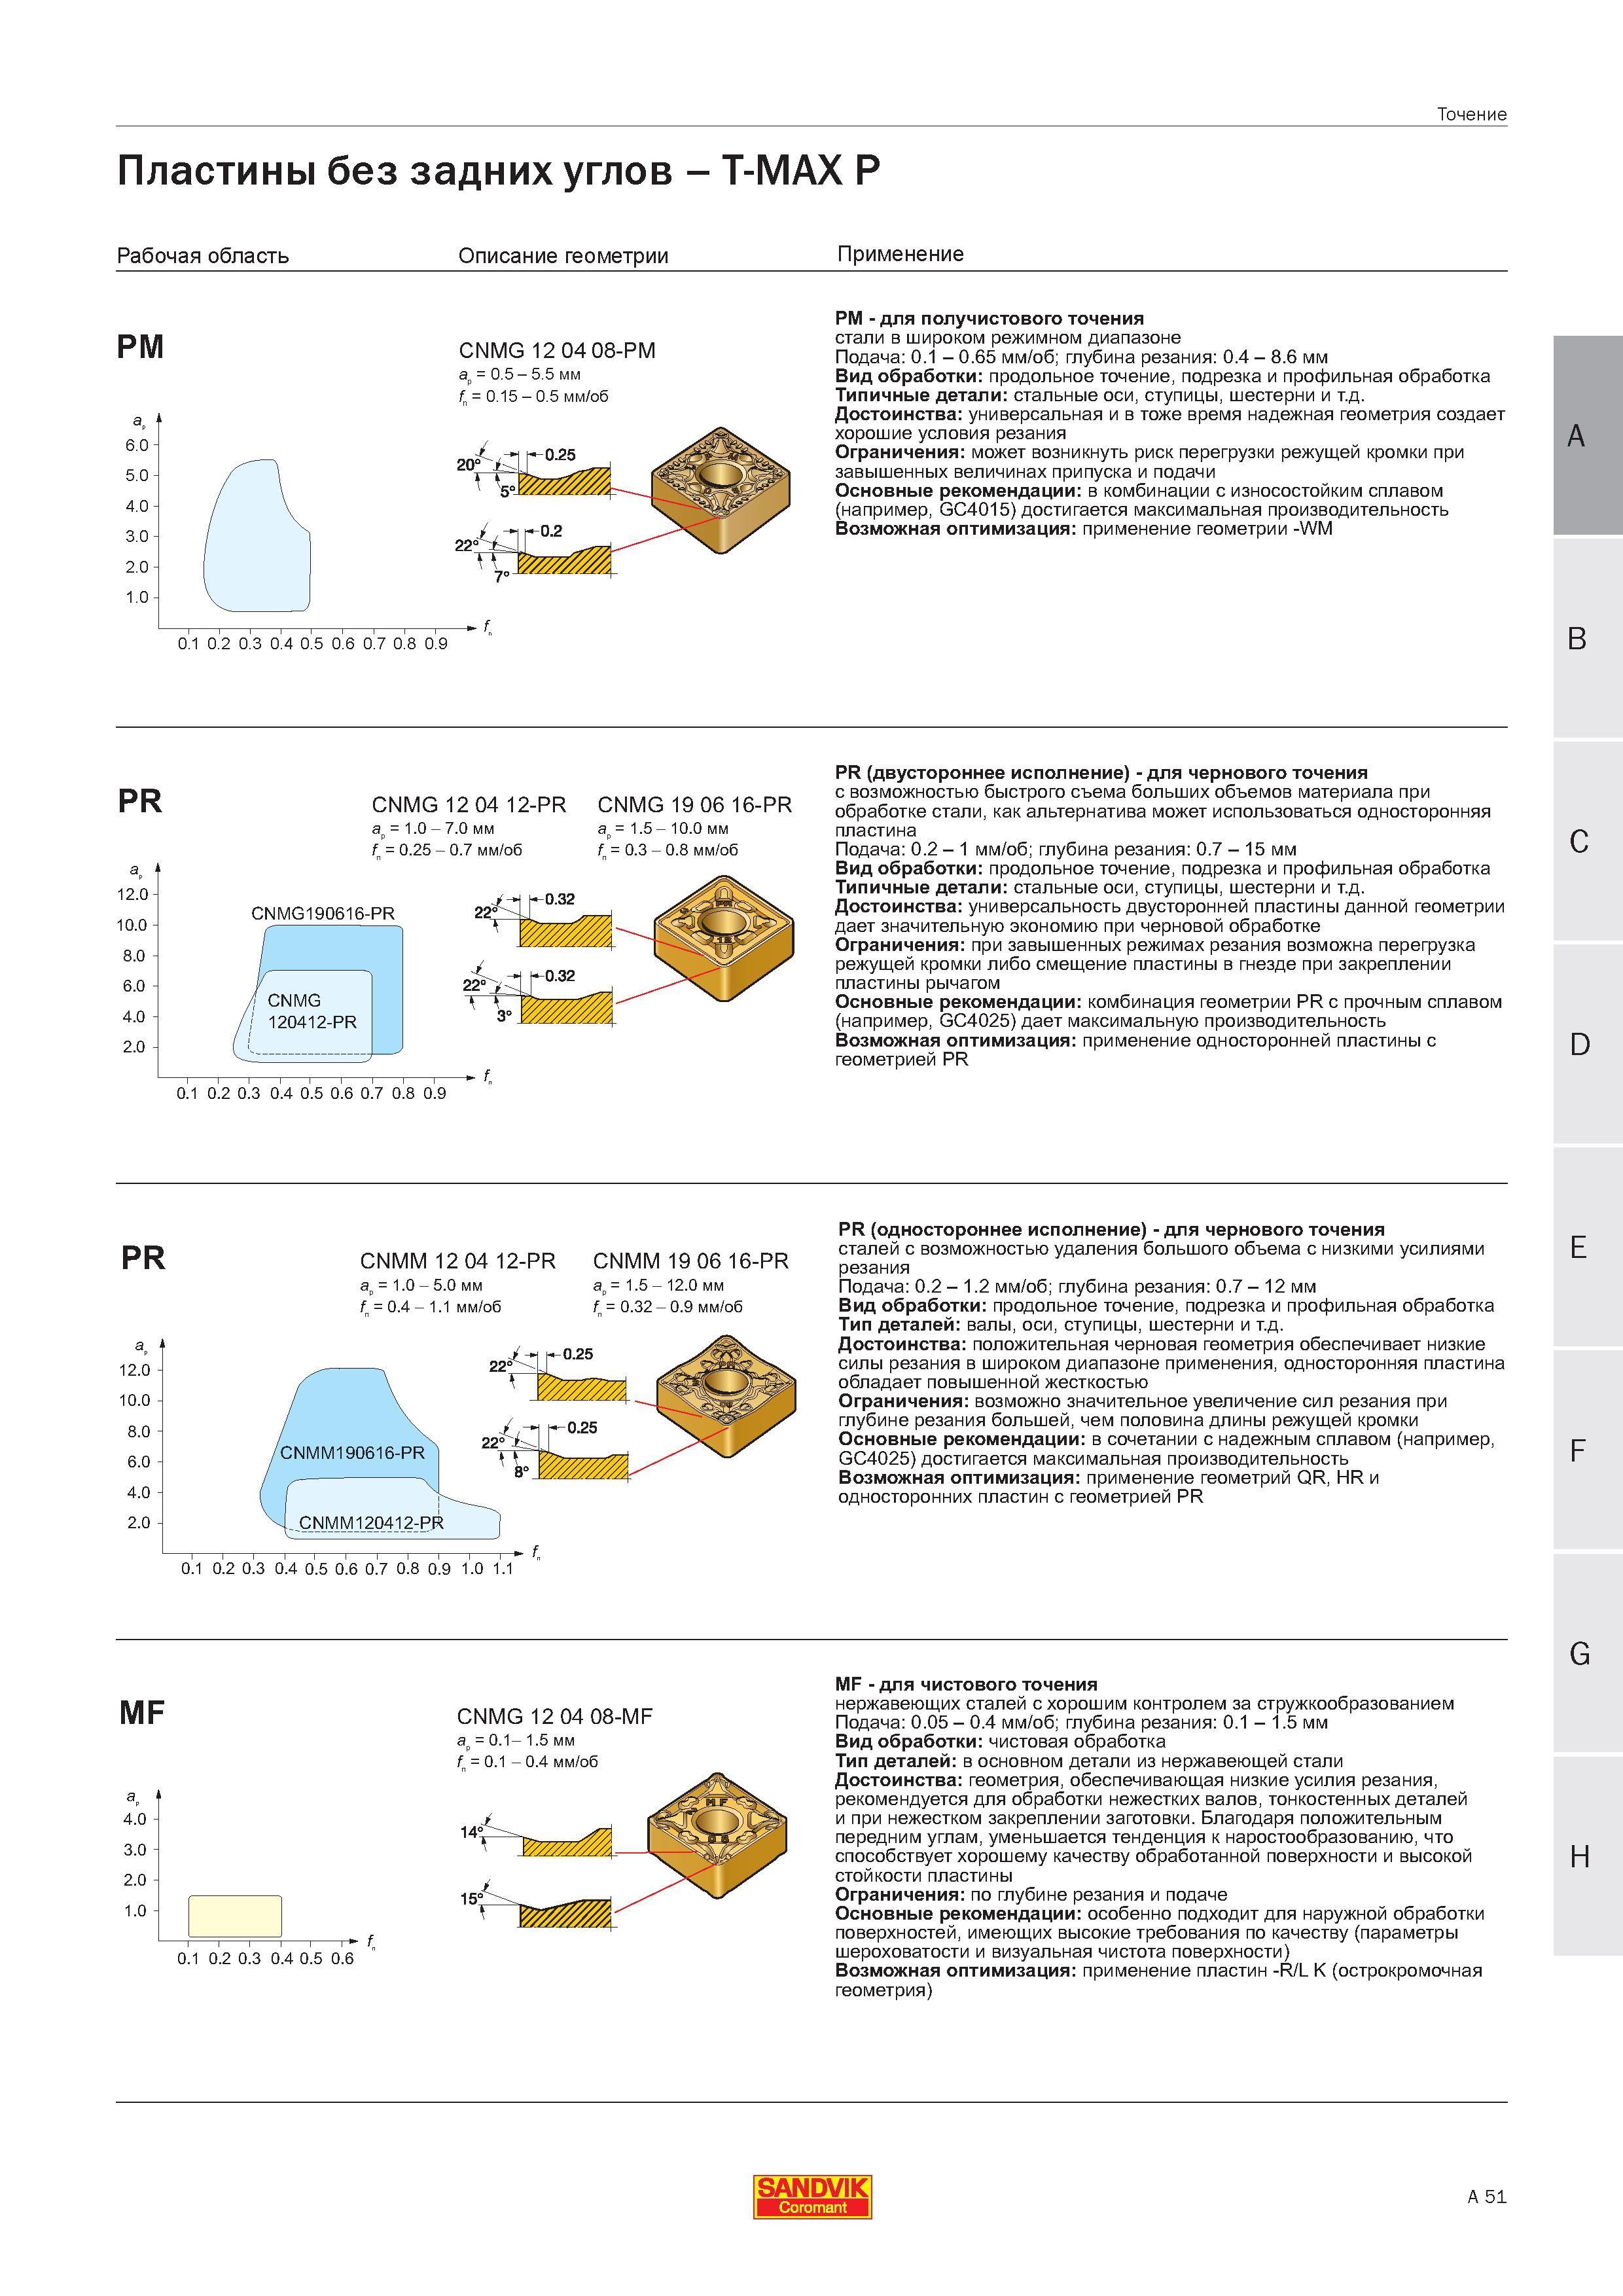
Пластины Sandvik Coromant без задних углов T-MAX P для получистового точения стали в широком режимном диапазоне Подача 0 1 - 0 65 мм/об; глубинаПластины Sandvik Coromant без задних углов T-MAX P для получистового точения стали в широком режимном диапазоне Подача 0.1 - 0.65 мм/об; глубина резания 0.4 - 8.6 мм Вид обработки продольное точение подрезка и профильная обработка Типичные детали стальные оси ступицы шестерни и т.д. Достоинства универсальная и в тоже время надежная геометрия создает хорошие условия резания Ограничения может возникнуть риск перегрузки режущей кромки при завышенных величинах припуска и подачи Основные рекомендации в комбинации с износостойким сплавом (например GC4015) достигается максимальная производительность Возможная оптимизация применение геометрии -WM A в PR CNMG 12 04 12-PR ар 1.0 - 7.0 мм f 0.25 - 0.7 мм/об CNMG 19 06 16-PR ар 1.5 - 10.0 мм f 0.3 - 0.8 мм/об PR (двустороннее исполнение) - для чернового точения с возможностью быстрого съема больших объемов материала при обработке стали как альтернатива может использоваться односторонняя пластина Подача 0.2 - 1 мм/об; глубина резания 0.7 - 15 мм Вид обработки продольное точение подрезка и профильная обработка Типичные детали стальные оси ступицы шестерни и т.д. Достоинства универсальность двусторонней пластины данной геометрии дает значительную экономию при черновой обработке Ограничения при завышенных режимах резания возможна перегрузка режущей кромки либо смещение пластины в гнезде при закреплении пластины рычагом Основные рекомендации комбинация геометрии PR с прочным сплавом (например GC4025) дает максимальную производительность Возможная оптимизация применение односторонней пластины с геометрией PR PR 12.0 10.0 8.0 6.0 4.0 2.0 CNMM 12 04 12-PR ар 1.0 - 5.0 мм f 0.4 - 1.1 мм/об CNMM 19 06 16-PR ар 1.5 - 12.0 мм f 0.32 - 0.9 мм/об PR (одностороннее исполнение) - для чернового точения сталей с возможностью удаления большого объема с низкими усилиями резания Подача 0.2 - 1.2 мм/об; глубина резания 0.7 - 12 мм Вид обработки продольное точение подрезка и профильная обработка Тип деталей валы оси ступицы шестерни и т.д. Достоинства положительная черновая геометрия обеспечивает низкие силы резания в широком диапазоне применения односторонняя пластина обладает повышенной жесткостью Ограничения возможно значительное увеличение сил резания при глубине резания большей чем половина длины режущей кромки Основные рекомендации в сочетании с надежным сплавом (например GC4025) достигается максимальная производительность Возможная оптимизация применение геометрий QR HR и односторонних пластин с геометрией PR G MF ар 4.0 3.0 2.0 1.0 CNMG 12 04 08-MF ар 0.1- 1.5 мм f 0.1 - 0.4 мм/об 0.1 0.2 0.3 0.4 0.5 0.6 MF - для чистового точения нержавеющих сталей с хорошим контролем за стружкообразованием Подача 0.05 - 0.4 мм/об; глубина резания 0.1 - 1.5 мм Вид обработки чистовая обработка Тип деталей в основном детали из нержавеющей стали Достоинства геометрия обеспечивающая низкие усилия резания рекомендуется для обработки нежестких валов тонкостенных деталей и при нежестком закреплении заготовки. Благодаря положительным передним углам уменьшается тенденция к наростообразованию что способствует хорошему качеству обработанной поверхности и высокой стойкости пластины Ограничения по глубине резания и подаче Основные рекомендации особенно подходит для наружной обработки поверхностей имеющих высокие требования по качеству (параметры шероховатости и визуальная чистота поверхности) Возможная оптимизация применение пластин -R L K (острокромочная геометрия) H SANDVIK Coromant A 51 Рабочая область Описание геометрии Применение PM 6.0 5.0 4.0 3.0 2.0 1.0 CNMG 12 04 08-PM ар 0.5 - 5.5 мм fn 0.15 - 0.5 мм/об PM - |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 48 Геометрия режущей токарной неперетачиваемой пластины определяет характер процесса резания и прочность режущей кромки а также диапазон удовлетвори |  49 |  50 Подробное описание твердосплавных режущих ромбических пластин Sandvik CNMG CNMM Двусторонние и односторонние с зачистной геометрией Wiper Внешний |  52 Описание геометрии стружколомов твердосплавных режущих пластин Sandvik T-MAX P для токарной обработки Рекомендации по начальному подбору режимов |  53 |  54 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
