| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
53 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A53 |
|||||
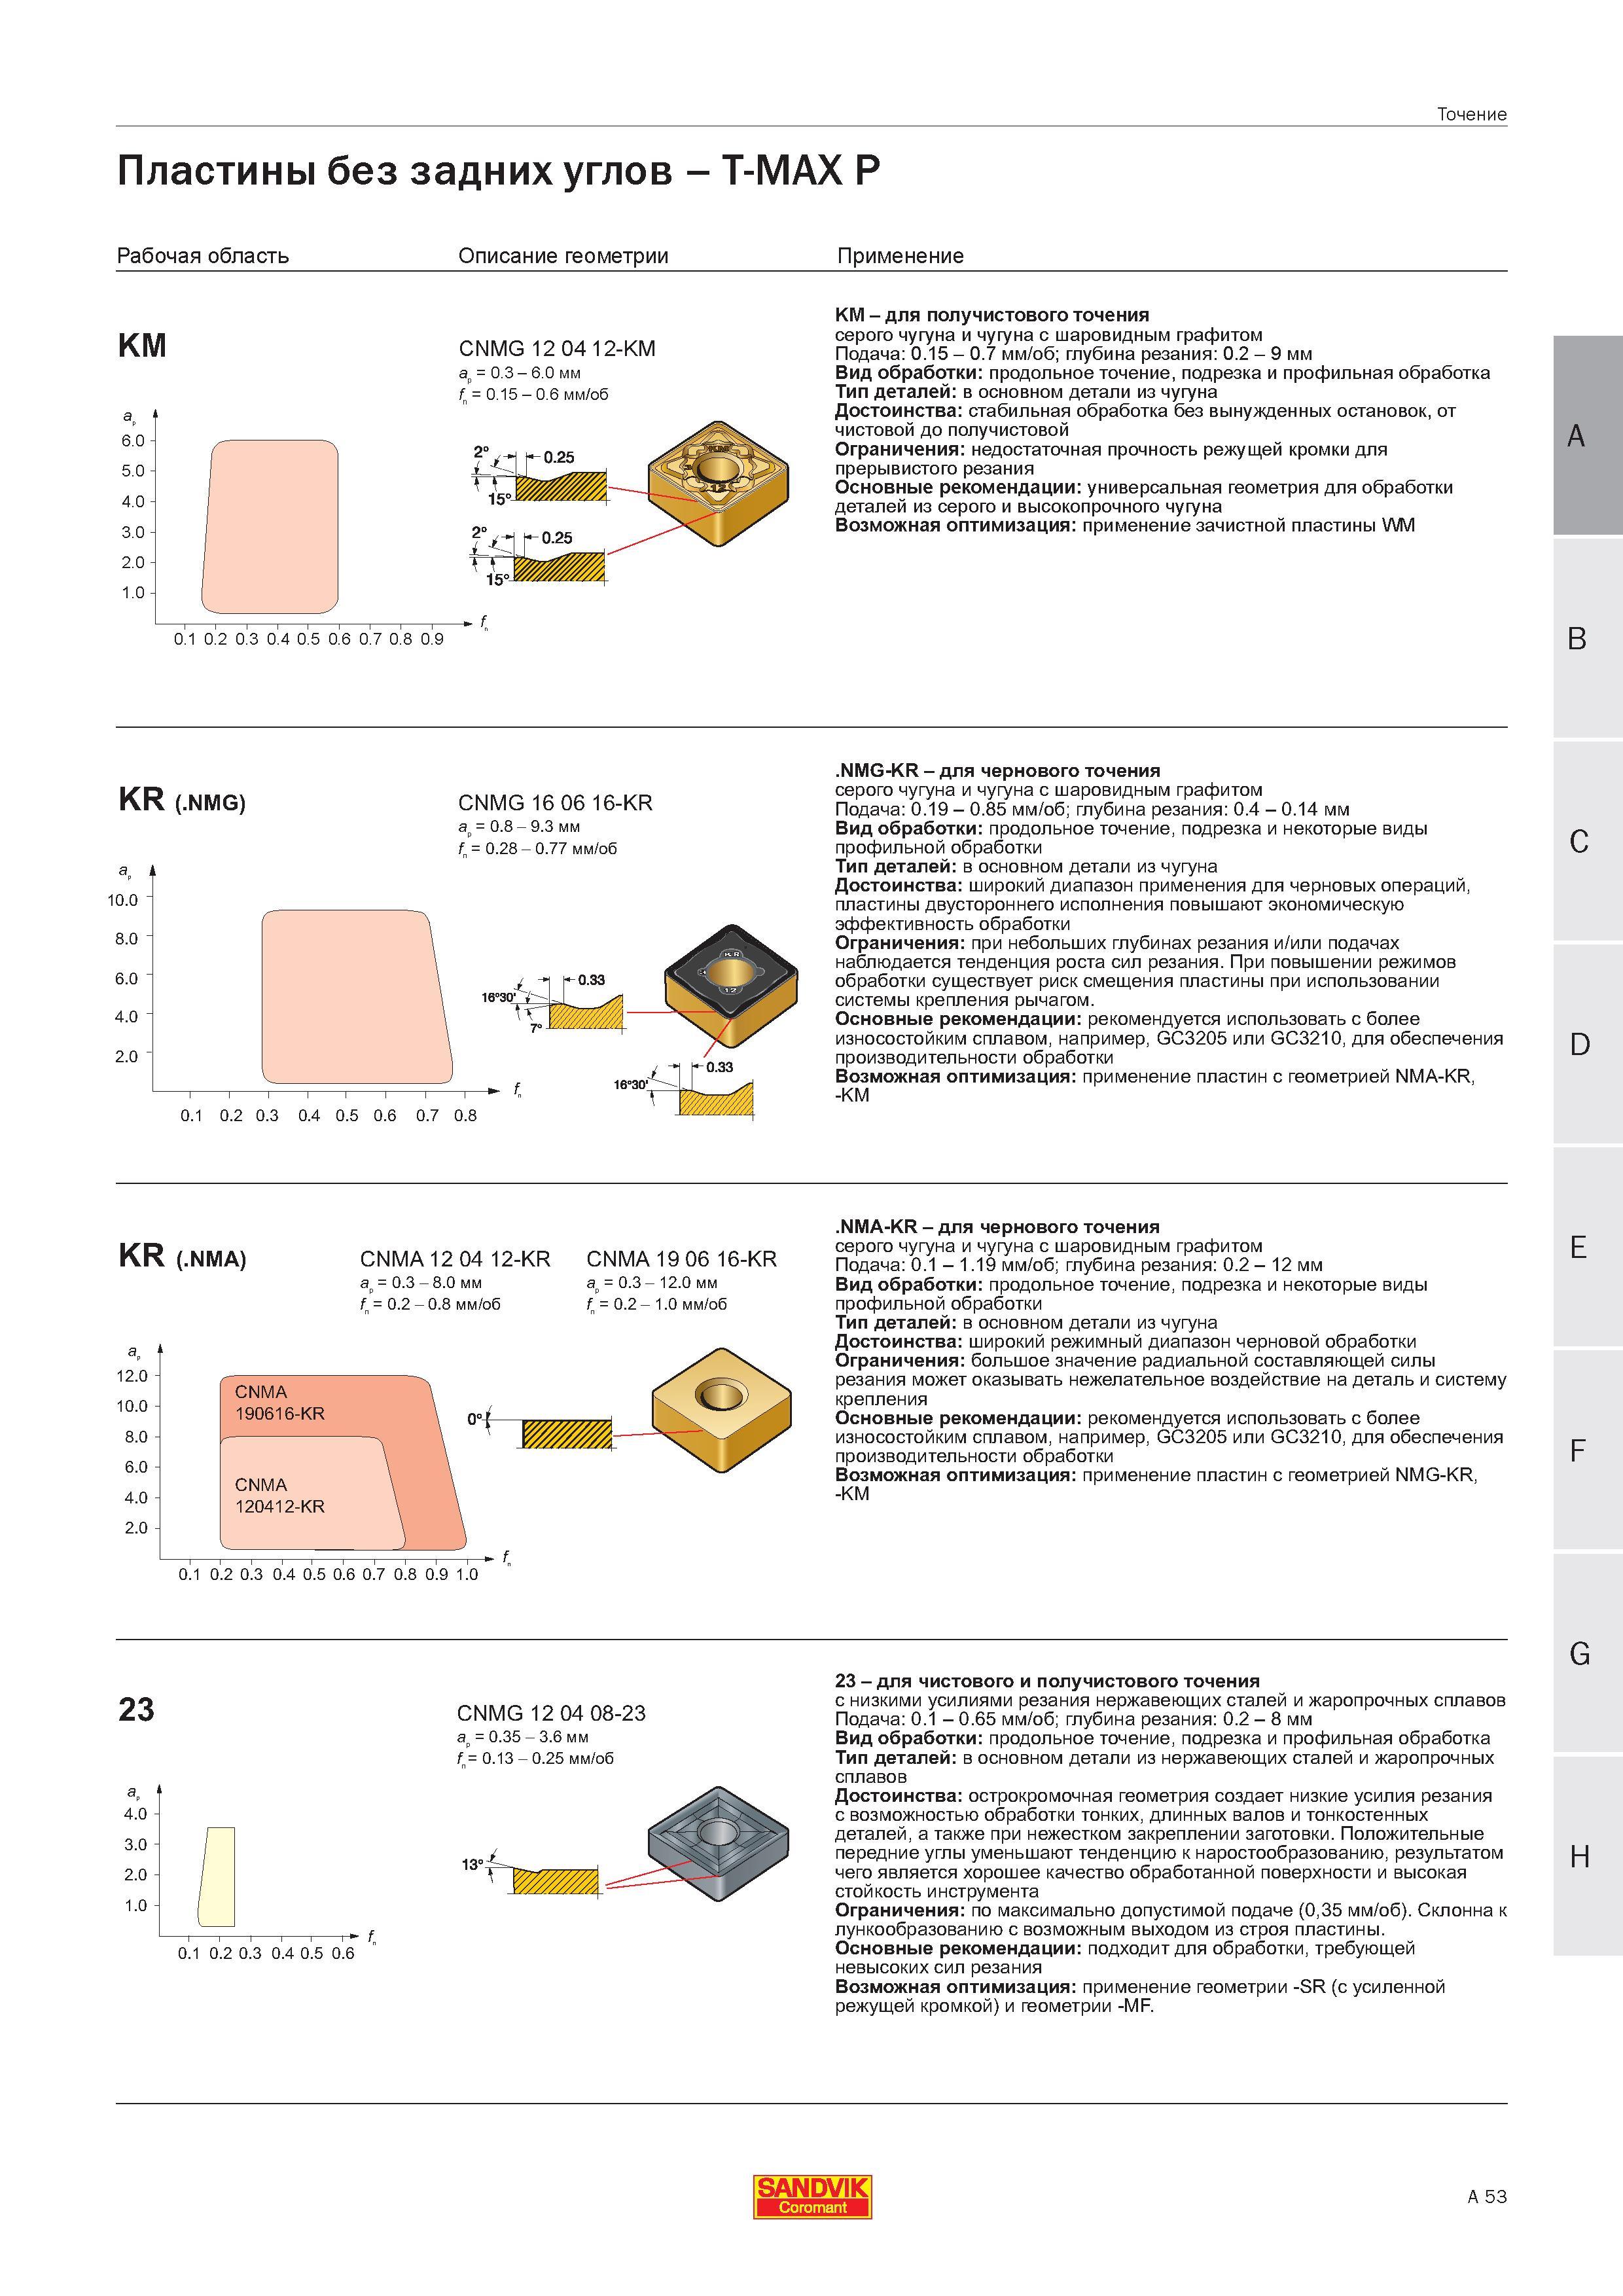
Пластины Sandvik Coromant без задних углов T-MAX P для получистового точения серого чугуна и чугуна с шаровидным графитом Подача 0 15 - 0 7 мм/обПластины Sandvik Coromant без задних углов T-MAX P для получистового точения серого чугуна и чугуна с шаровидным графитом Подача 0.15 - 0.7 мм/об; глубина резания 0.2 - 9 мм Вид обработки продольное точение подрезка и профильная обработка Тип деталей в основном детали из чугуна Достоинства стабильная обработка без вынужденных остановок от чистовой до получистовой Ограничения недостаточная прочность режущей кромки для прерывистого резания Основные рекомендации универсальная геометрия для обработки деталей из серого и высокопрочного чугуна Возможная оптимизация применение зачистной пластины WM A 0.1 0.2 0.3 0.4 0.5 0.6 0.7 0.8 0.9 в KR (.NMG) CNMG 16 06 16-KR ар 0.8 - 9.3 мм fn 0.28 - 0.77 мм/об 10.0 8.0 6.0 4.0 2.0 0.1 0.2 0.3 0.4 0.5 0.6 0.7 0.8 .NMG-KR - для чернового точения серого чугуна и чугуна с шаровидным графитом Подача 0.19 - 0.85 мм/об; глубина резания 0.4 - 0.14 мм Вид обработки продольное точение подрезка и некоторые виды профильной обработки Тип деталей в основном детали из чугуна Достоинства широкий диапазон применения для черновых операций пластины двустороннего исполнения повышают экономическую эффективность обработки Ограничения при небольших глубинах резания и или подачах наблюдается тенденция роста сил резания. При повышении режимов обработки существует риск смещения пластины при использовании системы крепления рычагом. Основные рекомендации рекомендуется использовать с более износостойким сплавом например GC3205 или GC3210 для обеспечения производительности обработки Возможная оптимизация применение пластин с геометрией NMA-KR -KM KR (.NMA) CNMA 12 04 12-KR ар 0.3 - 8.0 мм fn 0.2 - 0.8 мм/об CNMA 19 06 16-KR ар 0.3 - 12.0 мм fn 0.2 - 1.0 мм/об .NMA-KR - для чернового точения серого чугуна и чугуна с шаровидным графитом Подача 0.1 - 1.19 мм/об; глубина резания 0.2 - 12 мм Вид обработки продольное точение подрезка и некоторые виды профильной обработки Тип деталей в основном детали из чугуна Достоинства широкий режимный диапазон черновой обработки Ограничения большое значение радиальной составляющей силы резания может оказывать нежелательное воздействие на деталь и систему крепления Основные рекомендации рекомендуется использовать с более износостойким сплавом например GC3205 или GC3210 для обеспечения производительности обработки Возможная оптимизация применение пластин с геометрией NMG-KR -KM G 23 CNMG 12 04 08-23 ар 0.35 - 3.6 мм fn 0.13 - 0.25 мм/об 23 - для чистового и получистового точения с низкими усилиями резания нержавеющих сталей и жаропрочных сплавов Подача 0.1 - 0.65 мм/об; глубина резания 0.2 - 8 мм Вид обработки продольное точение подрезка и профильная обработка Тип деталей в основном детали из нержавеющих сталей и жаропрочных сплавов Достоинства острокромочная геометрия создает низкие усилия резания с возможностью обработки тонких длинных валов и тонкостенных деталей а также при нежестком закреплении заготовки. Положительные передние углы уменьшают тенденцию к наростообразованию результатом чего является хорошее качество обработанной поверхности и высокая стойкость инструмента Ограничения по максимально допустимой подаче (035 мм/об). Склонна к лункообразованию с возможным выходом из строя пластины. Основные рекомендации подходит для обработки требующей невысоких сил резания Возможная оптимизация применение геометрии -SR (с усиленной режущей кромкой) и геометрии -MF. H SANDVIK Coromant A 53 Рабочая область Описание геометрии Применение KM 6.р0 5.0 4.0 3.0 2.0 1.0 CNMG 12 04 12-KM ар 0.3 - 6.0 мм fn 0.15 - 0.6 мм/об KM - |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 50 Подробное описание твердосплавных режущих ромбических пластин Sandvik CNMG CNMM Двусторонние и односторонние с зачистной геометрией Wiper Внешний |  51 |  52 Описание геометрии стружколомов твердосплавных режущих пластин Sandvik T-MAX P для токарной обработки Рекомендации по начальному подбору режимов |  54 |  55 Sandvik пластины твердосплавные двусторонние и односторонние Описание режущей геометрии инструмента и областей его применения Вид обработки продо |  56 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
