| Обновлено 2020-04-13 20:20:03 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
WIDIA | Каталог WIDIA 2017 Металлорежущий инструмент (Всего 1972 стр.) |
|||||
|
1021 Каталог WIDIA 2017 Режущий инструмент Пластины Резцы Фрезы Сверла Метчики Стр.M117 |
|||||
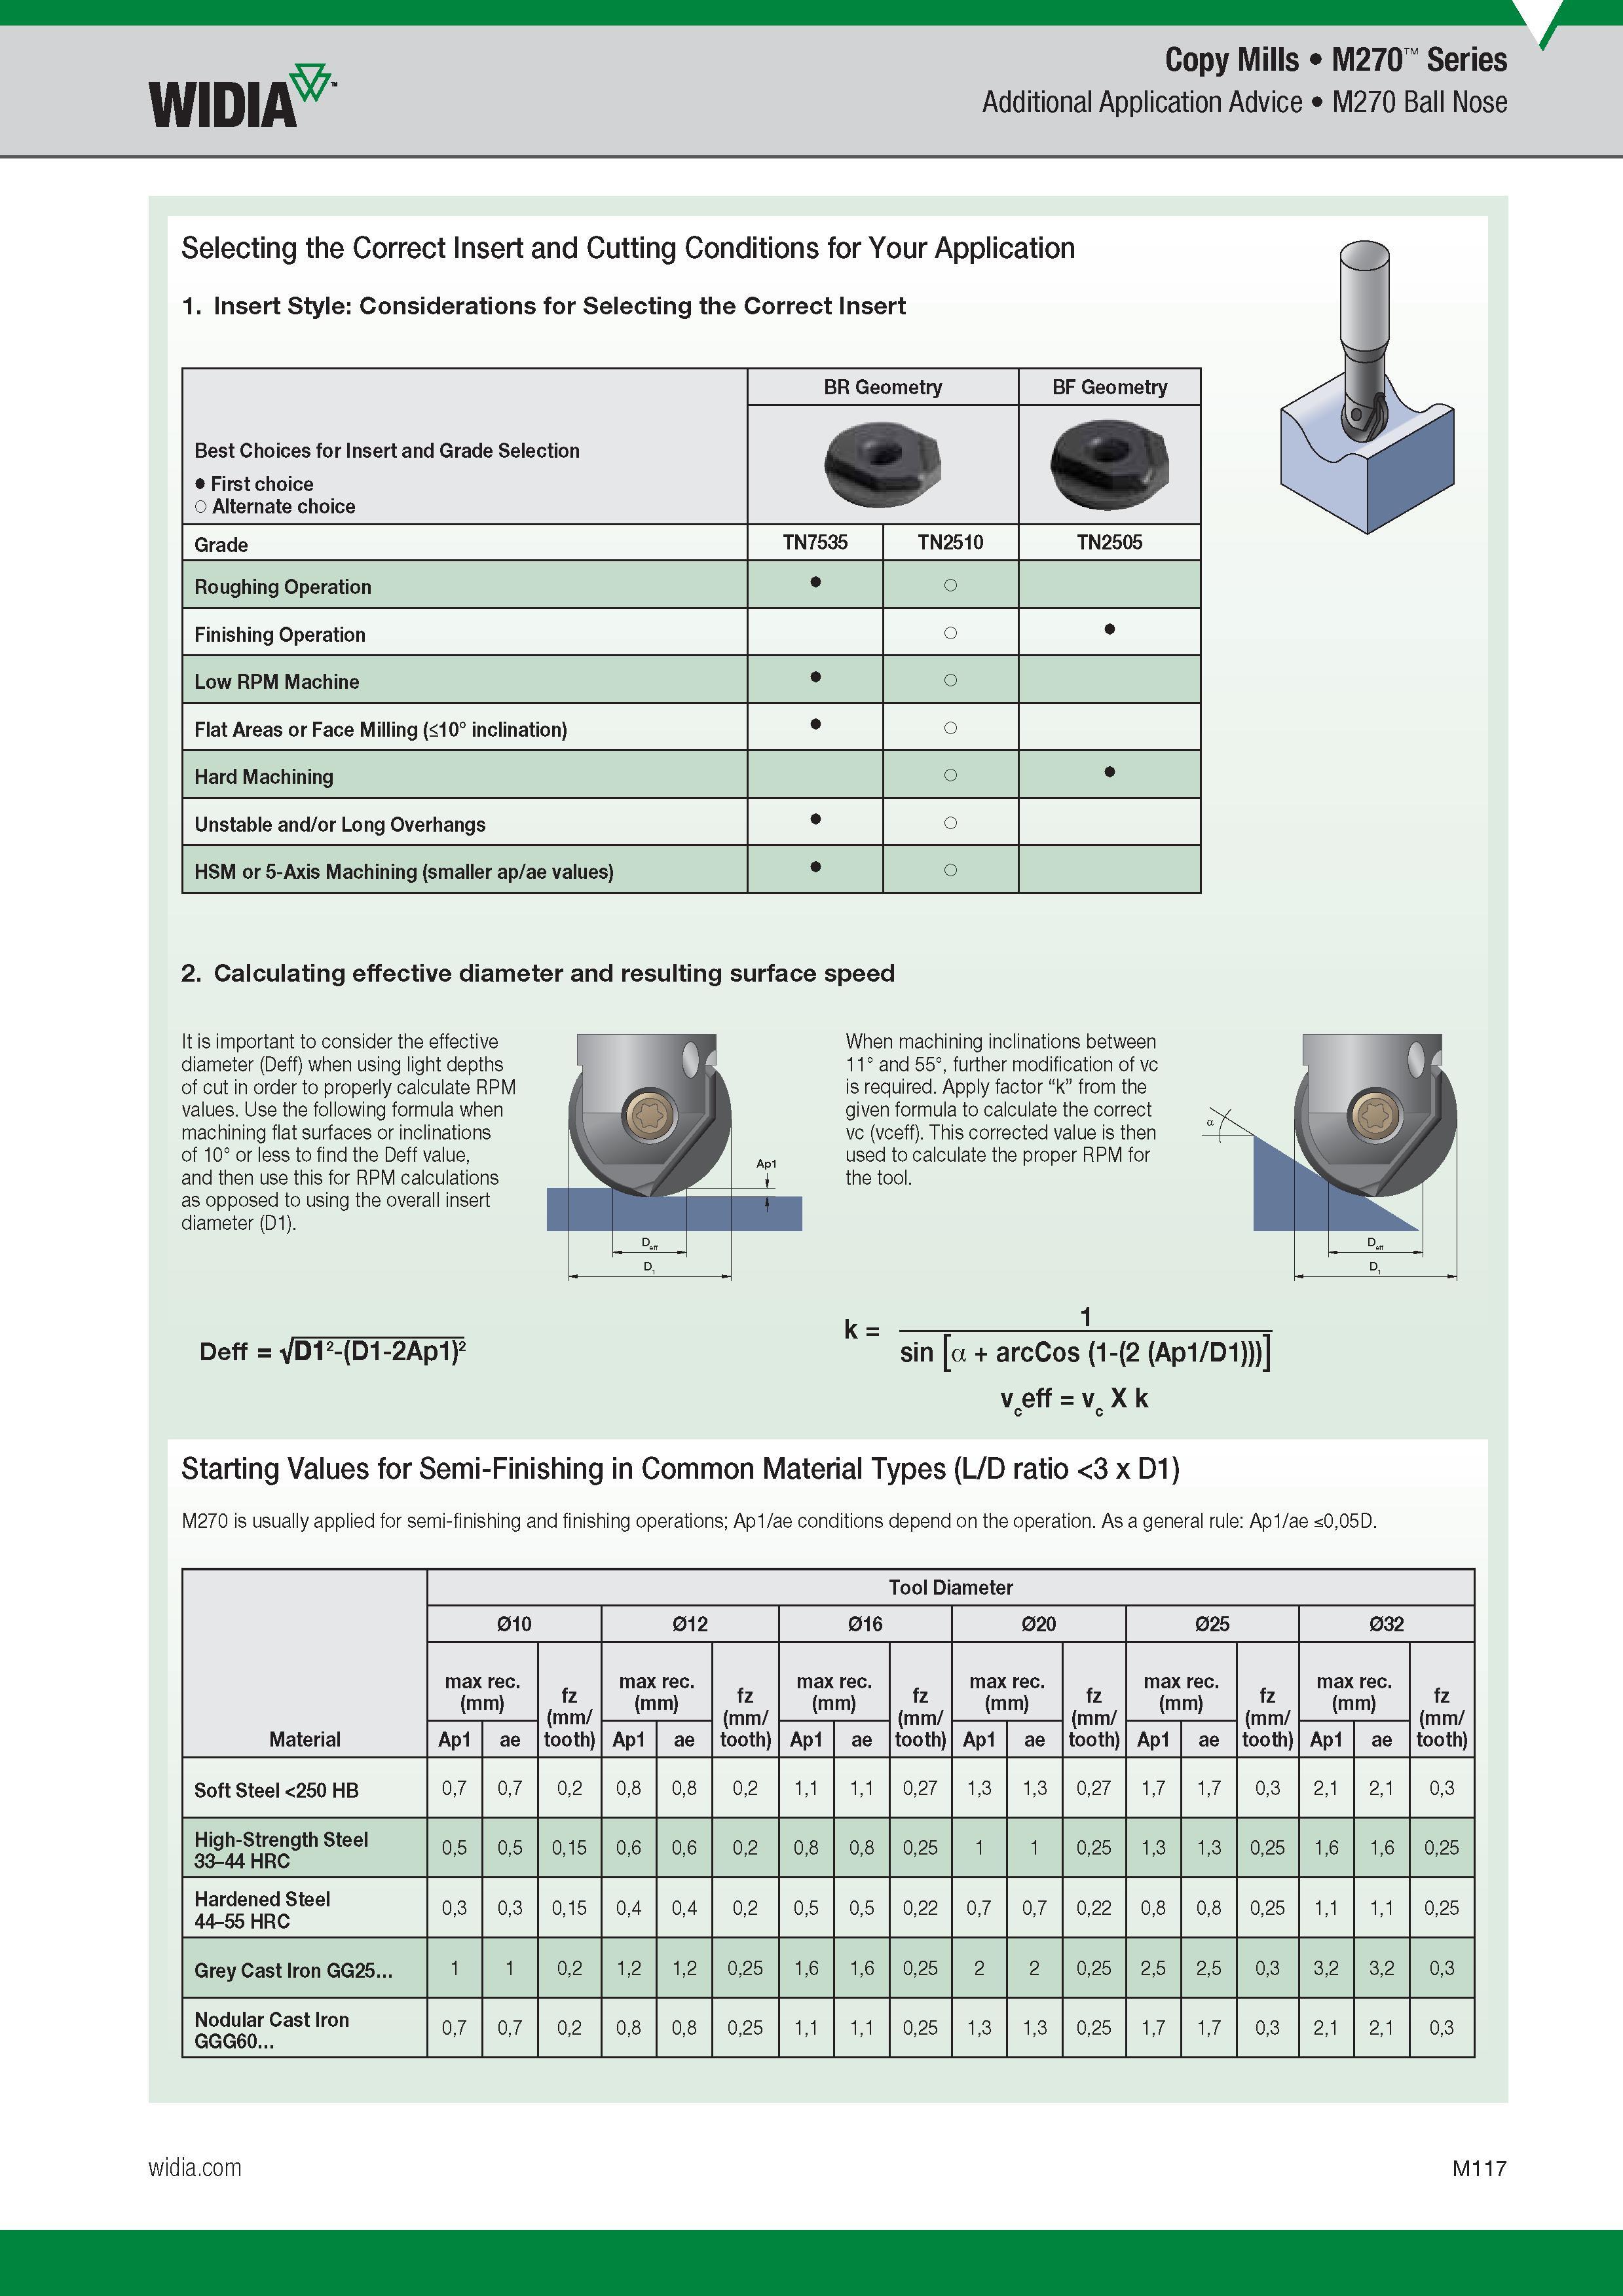
Copy Mills Widia M270 Series Additional Application Advice M270 Ball Nose Calculating effective diameter and resulting surface speed It is importanCopy Mills Widia M270 Series Additional Application Advice M270 Ball Nose Calculating effective diameter and resulting surface speed It is important to consider the effective diameter (Deff) when using light depths of cut in order to properly calculate RPM values. Use the following formula when machining flat surfaces or inclinations of 10° or less to find the Deff value, and then use this for RPM calculations as opposed to using the overall insert diameter (D1). When machining inclinations between 11° and 55°, further modification of vc is required. Apply factor k from the given formula to calculate the correct vc (vceff). This corrected value is then used to calculate the proper RPM for the tool. Deff VD12-(D1-2Ap1)2 sin a + arcCos (1-(2 (Ap1/D1))) v eff v X k c c Starting Values for Semi-Finishing in Common Material Types (L/D ratio <3 x D1) M270 is usually applied for semi-finishing and finishing operations; Ap1/ae conditions depend on the operation. As a general rule Ap1/ae s0,05D. 1 k Material Tool Diameter 010 012 016 020 025 032 max rec. (mm) fz (mm/ tooth) max rec. (mm) fz (mm/ tooth) max rec. (mm) fz (mm/ tooth) max rec. (mm) fz (mm/ tooth) max rec. (mm) fz (mm/ tooth) max rec. (mm) fz (mm/ tooth) Ap1 ae Ap1 ae Ap1 ae Ap1 ae Ap1 ae Ap1 ae Soft Steel <250 HB 0,7 0,7 0,2 0,8 0,8 0,2 1,1 1,1 0,27 1,3 1,3 0,27 1,7 1,7 0,3 2,1 2,1 0,3 High-Strength Steel 33-44 HRC 0,5 0,5 0,15 0,6 0,6 0,2 0,8 0,8 0,25 1 1 0,25 1,3 1,3 0,25 1,6 1,6 0,25 Hardened Steel 44-55 HRC 0,3 0,3 0,15 0,4 0,4 0,2 0,5 0,5 0,22 0,7 0,7 0,22 0,8 0,8 0,25 1,1 1,1 0,25 Grey Cast Iron GG25 1 1 0,2 1,2 1,2 0,25 1,6 1,6 0,25 2 2 0,25 2,5 2,5 0,3 3,2 3,2 0,3 Nodular Cast Iron GGG60 0,7 0,7 0,2 0,8 0,8 0,25 1,1 1,1 0,25 1,3 1,3 0,25 1,7 1,7 0,3 2,1 2,1 0,3 |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| WIDIA | |||||
| |
|||||
 Каталог WIDIA 2017 Металлорежущий инструмент (англ.яз. / ENG) (1972 страницы) |
|||||
 Каталог WIDIA 2018 Инструмент для металлообработки Новинки (106 страниц) |
 Каталог WIDIA 2017 Инструмент токарный для станков (668 страниц) |
 Каталог WIDIA 2017 Инструмент фрезерный монолитный (332 страницы) |
 Каталог WIDIA 2017 Инструмент для обработки отверстий (348 страниц) |
 Каталог WIDIA 2017 Фрезы резьбовые и метчики (122 страницы) |
|
 Каталог WIDIA 2016 Фрезы с режущими сменными пластинами (340 страниц) |
 Каталог WIDIA 2015 Токарный инструмент (382 страницы) |
 Каталог WIDIA 2014 Новый инструмент (422 страницы) |
 Каталог WIDIA 2012 Новый режущий инструмент и оснастка (470 страниц) |
 Каталог WIDIA 2011 Инструментальная оснастка (англ.яз. / ENG) (1190 страниц) |
 Каталог WIDIA 2010 Режущий осевой инструмент (614 страниц) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог WIDIA 2017 Металлорежущий инструмент (Всего 1972 стр.) | |||||
| |
|||||
 1018 |  1019 |  1020 |  1022 |  1023 |  1024 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
